Milih hiji mesin blow molding otomatis ku produk eta kudu nganteurkeun jeung operasi kaasup sanggeus molding-sanes ku kecap "otomatis" dina cutatan. Pikeun extrusion blow molding, tangtukeun résin, tooling, take-out, trimming, inspeksi jeung mindahkeun salaku hiji sistem produksi. Kami ngarékoméndasikeun nyatujuan konfigurasi ngalawan peti ditarima di titik ngurangan ahir, teu katalog inohong siklus garing.
A mesin molding bisa ngajalankeun hiji siklus otomatis bari jalma masih nyabut lampu kilat, pariksa botol atawa ngeusian cartons. Éta meureun susunan katuhu pikeun leutik, ngarobah rentang produk. Éta mangrupikeun susunan anu salah upami kasus investasi nganggap padamelan éta parantos ngaleungit. Nangtukeun wates saméméh ngabandingkeun harga.
Lima kaputusan anu penting sateuacan pesenan
- Cocog jeung prosés molding kana bagian saméméh ngabandingkeun tingkat automation.
- Nangtukeun unggal mindahkeun jeung pagawean operasi, kaasup karya nu tetep manual.
- Saimbang laju molding kalawan trimming, inspeksi jeung kapasitas packing.
- Test recovery sesar sarta changeovers, teu ngan produksi uninterrupted.
- Bandingkeun total biaya garis per wadahna ditarima dina kaayaan anu sarua.

Naon "otomatis" nutupan dina blow molding?
"Otomatis" ngajelaskeun kumaha operasi dikawasa. Éta henteu ngaidentipikasi kumaha bagian plastik kabentuk. Mesin blow molding extrusion otomatis sareng mesin niup botol PET tiasa duanana ngajalankeun sekuen anu diprogram, tapi aranjeunna peryogi persiapan bahan, perkakas sareng pangaturan anu béda. A meuli neangan mesin blow molding pinuh otomatis kedah settle patarosan prosés munggaran.
Dina extrusion blow molding, mesin ngabentuk tube molten disebut parison a. Kapang nangkep tabung éta, sareng hawa ngabentuk bagian anu kerung. PET manteng blow molding ngagunakeun preform anu stretched na inflated. Bentuk awal anu béda-béda ngajelaskeun naha pituduh ngamuat preform PET sanés mangrupikeun pituduh pameseran lengkep pikeun garis botol deterjen HDPE.
| Kaputusan | Extrusion blow molding | PET manteng niup molding |
|---|---|---|
| Bentuk ngamimitian | Extruded molten parison | PET preform |
| Kontéks meuli umum | Botol HDPE, wadah anu diurus sareng bagian kerung industri | botol inuman jelas dijieunna tina preforms |
| Patarosan otomatis | Bagian release, panyabutan flash, trimming, nguji sarta mindahkeun | Penanganan preform, pemanasan/stretch-niupan runtuyan jeung mindahkeun botol |
Rujukan prosés:pituduh mesin blow molding Kinggle urang. géométri produk jeung résin kelas nangtukeun pilihan prosés final.
Misahkeun mesin, sél jeung garis
A siklus otomatis tingkat mesin nyertakeun runtuyan molding sapuk. Sél otomatis nambihan penanganan anu ditetepkeun atanapi ngarengsekeun mesin éta. Garis produksi ngahubungkeun operasi anu berturut-turut ngaliwatan wates produk anu disatujuan. Bungkusan tiasa aya di jero wates éta, atanapi tiasa tetep operasi pabrik anu misah.
Ieu mangrupikeun bédana pameseran anu mangpaat, sanés janji yén unggal supplier nganggo terminologi anu sami. Nempatkeun operasi sabenerna dina spésifikasi. "Sapinuhna otomatis" tanpa daptar parabot ninggalkeun teuing rohangan pikeun interpretasi béda.
Urang ni'mat déskripsi husus kayaning "molding otomatis, berorientasi take-kaluar, defllashing sarta ngurangan bocor-dites" leuwih labél lega. Éta nyarioskeun ka anu mésér dimana produk réngsé muncul sareng naon anu masih kedah diperhatoskeun. Replenishment bahan, sampling, penanganan besi tua jeung parobahan karton ogé kudu boga, sanajan urutan molding normal ngalir tanpa penanganan manual repetitive.
Kitu ogé, kontrol otomatis henteu sami sareng drive sadaya-listrik. Jinis drive, susunan stasiun, count sirah jeung wengkuan automation mangrupakeun pilihan misah. Tinjauan masing-masing ngalawan padamelan tibatan ngarawat aranjeunna salaku spésifikasi premium.
Mimitian ku bagian sareng jadwal produksi
Volume nominal botol teu cukup pikeun nangtukeun garis produksi na. Botol buleud sempit sareng wadah anu diurus anu lega tiasa nyandak volume cair anu sami tapi peryogi cetakan anu béda, alat-alat sareng dukungan. Garis kedah ngadamel bentuk éksternal anu saleresna, sanés "produk 2 L" abstrak.
Dimimitian ku gambar bagian jeung kaayaan rengse diperkirakeun dina ngurangan. Catet tungtung beuheung, bukaan cecekelan, dimensi awak, beurat target sareng syarat kualitas kritis. Pastikeun kelas résin, pakét warna sareng kaayaan daur ulang atanapi regrind anu disatujuan. Rincian ieu ngajantenkeun uji coba anu diajukeun relevan pikeun padamelan anu dimaksud.
Tarjamahkeun rencana penjualan kana sarat manufaktur
Nangtukeun wadah anu ditarima per shift barengan jumlah shifts, ukuran bets jeung frékuénsi robah. Laju per jam anu luhur kirang kapaké upami seueur pesenan peryogi jalan pondok sareng parobihan alat anu éksténsif. Sél anu langkung laun tapi langkung gampang dirobih tiasa cocog sareng campuran produksi anu langkung saé. Henteu aya kacindekan anu tiasa dihontal tina kaluaran katalog maksimal nyalira.
Daptar kulawarga produk, teu ngan botol peluncuran munggaran. Identipikasi bagian anu paling lega, bagian anu paling beurat sareng bagian anu paling hese dicekel atanapi dipotong. Ieu tiasa janten SKU anu béda. Teras mutuskeun produk mana anu kedah dijalankeun dina ngawangun awal sareng anu peryogi perkakas hareup atanapi alat anu misah.
- Freeze artikel tés:révisi gambar, résin, beurat rengse tur tés diperlukeun.
- Nyetél kaayaan pangiriman:dipangkas, inspected, berorientasi, diitung atawa dipak.
- Nangtukeun jadwal:peti alus per shift, jam operasi sarta parobahan SKU rencanana.
- Pariksa kulawarga tooling:molds, pitch sirah, fixtures gripping, trimming nests jeung anjing laut test.
- Nyatujuan amplop sél:Utiliti, ngajaga, aksés jasa jeung aliran produk.
Jumlah stasion, outlet paeh sareng rongga peryogi tinjauan anu misah. Dua stasion lain hartina dua outlet. Mesin blow molding multi-sirah henteu ngajantenkeun unggal bentuk botol cocog sareng jarak outlet. A sirah multilayer ngajelaskeun konstruksi témbok, teu jumlah wadahna rengse per acara.
Kinggle urangmulti-sirah versus pituduh multi-ronggangajelaskeun bédana konfigurasi éta. Anggo ulasan éta sateuacan ngalereskeun perenah otomatis. Sakali susunan rongga geus netep, alat take-out jeung pagawean kudu ngawétkeun unggal posisi ngaliwatan mindahkeun sarta cék kualitas.
Panaliti anu paling kapaké kalebet gambar, spésifikasi bahan, jadwal produksi sareng definisi kualitas. Pikeun jalur produksi botol HDPE, pamundut pikeun "mesin nyieun botol plastik otomatis" tanpa input éta moal tiasa netepkeun wengkuan garis anu leres.
Pariksa sistem mesin nu nangtukeun kualitas produk
Automasi hilir teu tiasa ngalereskeun parison anu teu stabil, ciwit anu teu cocog atanapi bagian anu nyéépkeun kapang anu lemes teuing pikeun dicekel. Prosés molding kudu ngahasilkeun artikel repeatable saméméh sistem mindahkeun bisa nganteurkeun hasil repeatable. Upami teu kitu, robot janten cara anu tepat pikeun mindahkeun bagian anu teu konsisten.
Bagian penting tina mesin blow molding kaasup extruder, sirah paeh, unit clamping, sistem niup, sirkuit cooling jeung kontrol. Tinjau kontribusi maranéhanana ka bagian disatujuan tinimbang milih ku ngaran komponén nyalira. Merek PLC anu diakui, contona, henteu netepkeun fungsi resep anu disayogikeun atanapi komunikasi hilir.
| Sistim | Naon marios | Bukti pikeun menta |
|---|---|---|
| Ekstrusi sareng sirah maot | Resin suitability, paménta parison kotor jeung kasaimbangan outlet | Sampel produksi sareng kaayaan bahan anu dicirikeun |
| kontrol Parison | Distribusi témbok di lokasi kritis bagian urang | Pangukuran khusus posisi sareng resep anu disimpen |
| Kapang jeung clamping | Alat pas, ciwit-off sareng ngaleupaskeun clearance | Gambar anu disatujuan sareng pamariksaan bagian-bagian |
| Cooling jeung penanganan | Bagian rigidity di release rencanana sarta titik cengkraman | Mindahkeun sidang kalayan bagian sabenerna |
| Kadali | Sekuen, alarem, ruang lingkup resep sareng sinyal hilir | Demonstrasi fungsi sareng daptar antarmuka |
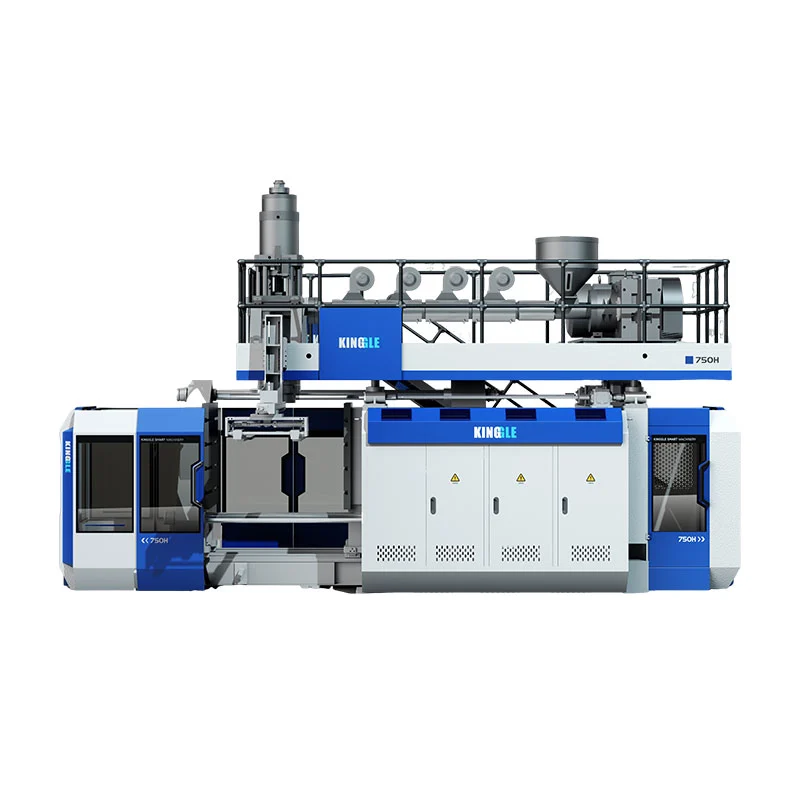
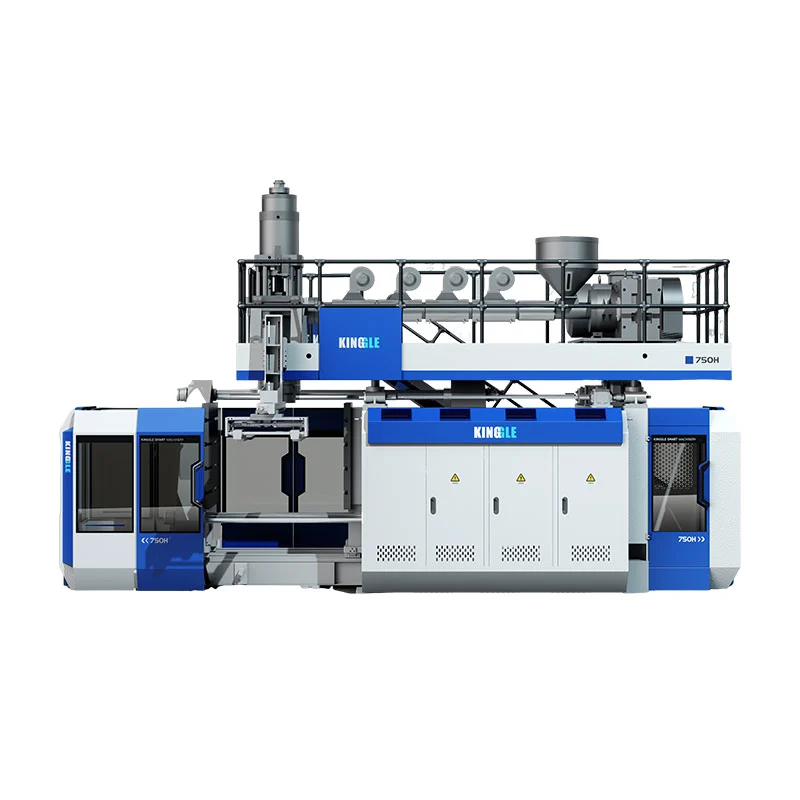
A rujukan beton: Kinggle urang 2 L mesin single-stasiun
TheKaca produk KGB2Ldaptar kapasitas wadahna maksimum 2 L, screw 50 mm, 30 kg / h HDPE kapasitas lebur sarta ukuran kapang maksimum 360 × 380 mm. Éta ogé ngajelaskeun konfigurasi dua, tilu sareng opat outlet pikeun botol leutik dina kisaran 100 ml-1 L. Nilai-nilai ieu ngabantosan layar padamelan anu diusulkeun; aranjeunna teu ngaganti hiji review tooling.
Halaman anu sami labél 600 PC/HR salaku "Kaluaran (Daur garing)." Éta sanés kaluaran anu ditampi tina botol sampo anu dicirikeun, kapang sareng garis finish. Sarat produksi peryogi bahan anu saleresna, waktos pendinginan, posisi aktip sareng kaayaan pamariksaan. Ngubaran éntri siklus garing salaku rujukan gerak diterbitkeun éta.
Pikeun proposal multi-outlet, pariksa gabungan massa parison kotor ogé fit rongga. Beurat botol réngsé henteu kalebet lampu kilat anu ogé disayogikeun ku extruder. Langkung seueur toko tiasa ningkatkeun paménta pikeun ékstrusi, penyejukan sareng pagawean babarengan. Jumlah sirah nyalira teu tiasa netepkeun tingkat produksi anu tiasa dianggo.
Urang bakal approve sistem molding ngan sanggeus ukuran bagian kritis jeung kabiasaan mindahkeun stabil dina kaayaan sapuk. Nambahkeun conveyor sateuacan ngarengsekeun masalah-masalah éta mindahkeun masalah langkung tebih ka handap. Pikeun sebaran témbok, nganggopituduh programming parisonsapanjang gambar produk.
Sebutkeun garis tina nyoco kana wadahna ditarima
Spésifikasi pangkuatna pikeun automation blow molding nuturkeun produk ngaliwatan unggal operasi. Eta nyebutkeun naon unggal modul narima, naon delivers na saha nu boga sambungan kana modul salajengna. Ieu leuwih mangpaat ti daptar panjang robot, conveyors jeung sensor tanpa wates prosés sapuk.
Kinggle urang diterbitkeunkamampuhan automationkaasup trimming hilir, inspeksi jeung bungkusan. Pikeun proyék botol, tarjamahkeun kamampuan éta kana wengkuan anu ditetepkeun. deflashing otomatis, trimming beuheung, nguji bocor na packing mangrupakeun fungsi béda; euweuh kudu cicingeun dianggap ti ayana sejen.
| Operasi | Patarosan pikeun netepkeun | cék ditampa |
|---|---|---|
| Susukan | Anu nyadiakeun conveying, blending jeung bahan-tingkat kontrol? | Bahan anu disatujuan dugi ka hopper tanpa gangguan suplai anu teu direncanakeun. |
| Dikaluarkeun | Dimana bagian gripped, sarta orientasi naon ninggalkeun unit? | Taya transfer lasut atawa unacceptable nyirian dina artikel tés. |
| Deflashing jeung trimming | Fitur lampu kilat sareng finish mana anu dipupus? | Diperlukeun edges, beuheung jeung cecekelan bukaan minuhan harti bagian. |
| Inspeksi jeung tampikan | Tes mana anu inline, sareng kumaha bagian anu gagal dipisahkeun? | Sampel tangtangan anu disatujuan diidentifikasi sareng diarahkeun leres. |
| Nepikeun sareng bungkusan | Naon kaayaan sareng susunan botol anu kedah dugi ka stasiun salajengna? | Mindahkeun, akumulasi sareng cacah ahir dianggo dina laju anu disatujuan. |
Masihan unggal wates hiji ngaranna boga integrasi. Lamun supplier mesin nyadiakeun take-out jeung supplier sejen nyadiakeun tester bocor, batur kudu tetep approve orientasi botol, jangkungna mindahkeun, spasi tur kontrol sasalaman. Meuli modul nu cocog-pilari teu sarua jeung meuli sél terpadu.
Satuju kumaha "siap," "bagian hadir," "siklus lengkep" jeung kaayaan sesar digambarkeun dimana sinyal maranéhanana diperlukeun. Identipikasi mana controller ngamimitian eureun jeung nu Unit ngalaporkeun kasalahan initiating. Arsitéktur pastina khusus pikeun proyék, tapi tanggung jawabna henteu tiasa tetep samar.
Pariksa aliran besi tua misah ti jalur produk ditarima. Dipiceun flash perlu ngumpulkeun sarta disposition sapuk. Digunakeun deui gumantung kana bahan sareng syarat produk; sambungan coét otomatis henteu otorisasi persentase regrind. Tetep resep bahan dikawasa.
Pikeun nguji bocor botol, tangtukeun métode tés, fixture, kaayaan sealing jeung sampel tantangan sapuk. Hiji stasiun test kudu ngalakukeun leuwih ti mintonkeun hasil héjo. Éta peryogi misahkeun gagalna sacara dipercaya sareng ngarékam cacah tanpa ngantepkeun bagian anu ditolak balik deui tanpa ditingali ka conveyor produk anu saé.
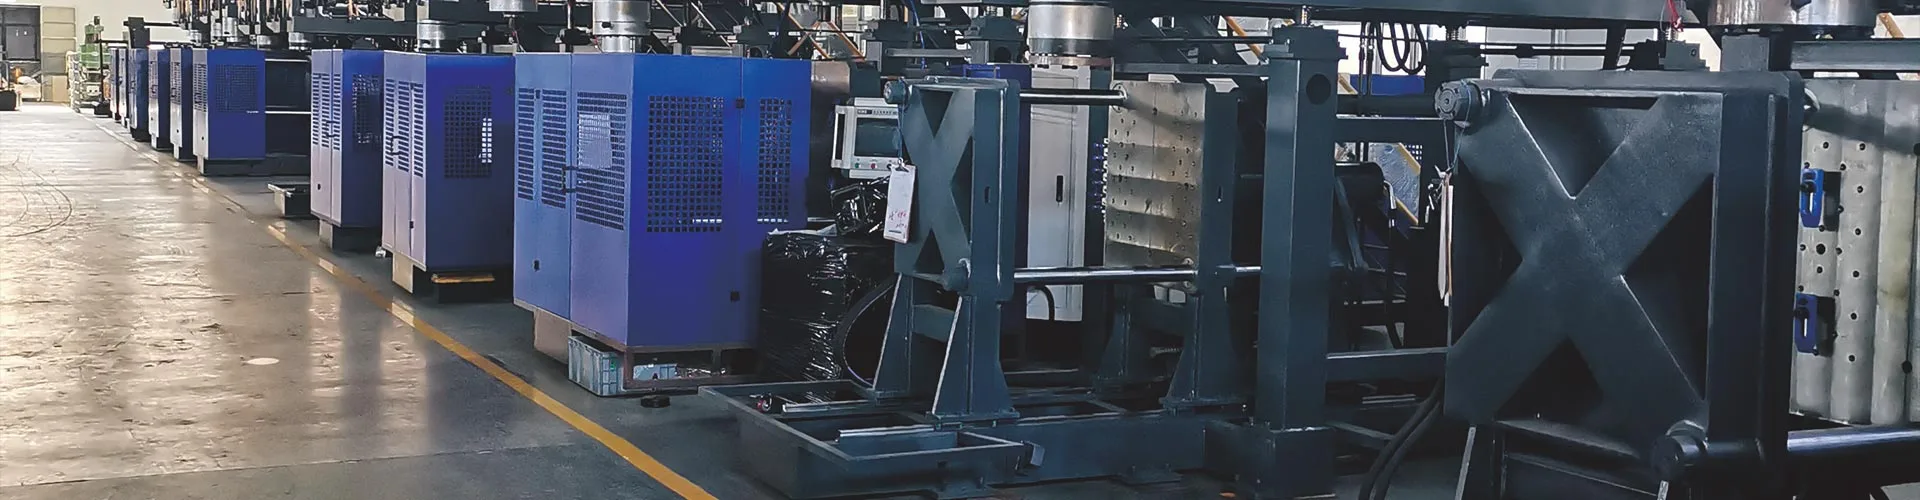
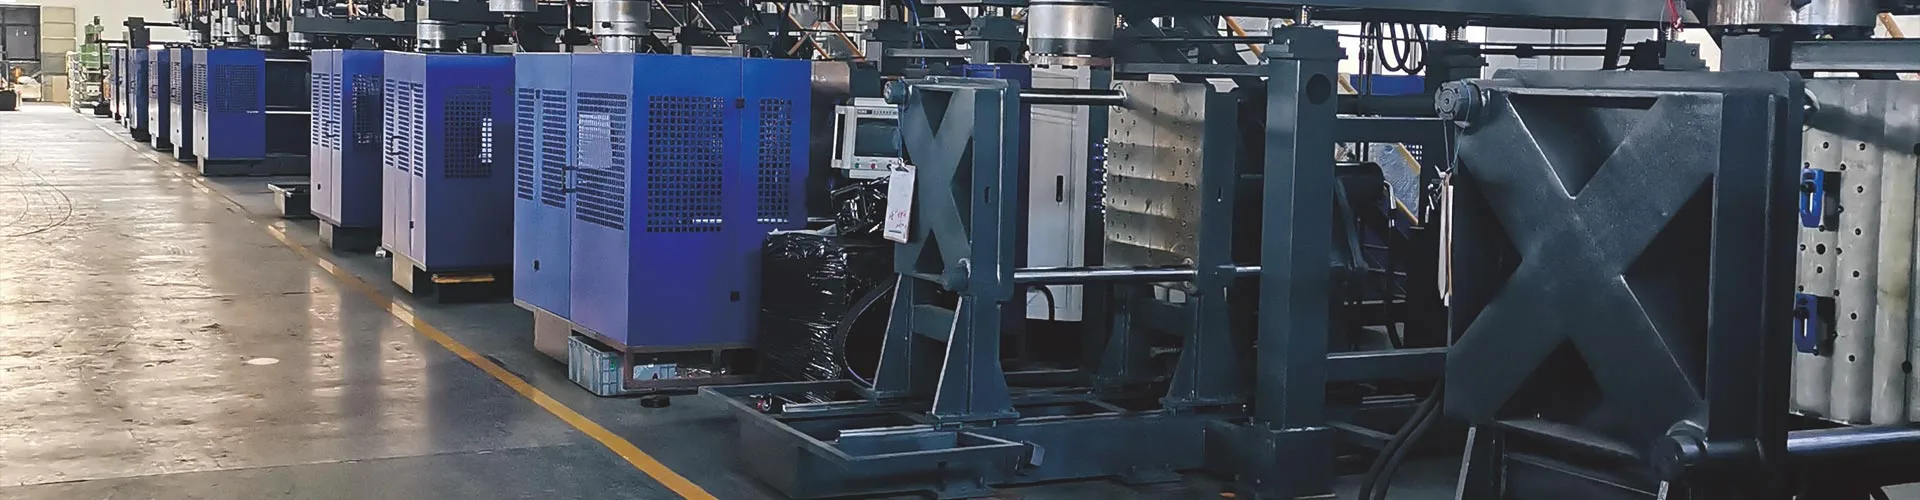
Gambar wengkuan ogé kedah nunjukkeun pangropéa sareng aksés kapang-robah. Paké Kinggle urangutilitas sareng pituduh tata perenah pabrikpikeun koordinat kakuatan, hawa, cai jeung spasi kalayan sagala auxiliaries kaasup.
Handoff tiasa ngawatesan kaluaran sateuacan mesin cetak
Garis produksi blow molding ngan ukur masihan naon anu tiasa dipertahankeun ku operasi anu dihubungkeun. Modul panggancangna teu bisa ngimbangan salamina pikeun trimmer laun, tester atawa stasiun packing. Buffers masihan waktos garis cageur tina gangguan pondok; aranjeunna teu miceun hiji mismatch kapasitas pengkuh.
Mimitina nempatkeun unggal laju alat dina dasar anu sami. Naha jumlah hartosna acara cetakan, bagian kotor, bagian anu diuji atanapi wadah anu ditampi? Naha éta ngan ukur ngajalankeun kontinyu, atanapi kalebet ngeusian sareng lirén biasa? Bandingkeun ongkos ngan sanggeus definisi maranéhanana cocog.
Hiji conto digawé kalawan dadasar produksi eksplisit dianggap
Mertimbangkeun garis diusulkeun nu ngaleupaskeun 480 peti per jam sanggeus molding na trimming. Anggap tester bocor hiji-posisi na merlukeun 8 detik pikeun beban lengkep, test, kaputusan jeung unload runtuyan. Kapasitas idéal nyaéta 3.600 ÷ 8 = 450 wadah per jam. Ieu mangrupikeun asumsi perencanaan, sanés hasil mesin Kinggle anu diukur.
Laju asup: 480 / jam · Kapasitas panguji idéal: 450 / jam · Akumulasi: 30 / jam
Sanaos henteu aya panguji anu lirén, bagian anu asup ngaleuwihan kapasitasna ku 30 wadah per jam. Panyangga sareng 15 posisi anu tiasa dianggo bakal ngeusian 15 ÷ 30 = 0,5 jam, atanapi 30 menit. Ngamimitian jalur nganggo conveyor kosong tiasa ngajantenkeun demonstrasi pondok katingali nyugemakeun. Teu saimbangna masih aya.
Ayeuna mertimbangkeun eureun tester lengkep. Dina asumsi laju asup 480 / h, bagian anjog di 8 per menit. 15 posisi bébas sarua nyadiakeun ngan 15 ÷ 8 = 1,875 menit, ngeunaan 113 detik, saméméh panyangga nu pinuh. Laju akumulasi salila slowdown jeung salila eureun lengkep béda.
Éta itungan mangpaat ngan lamun posisi anu genuinely usable. Botol anu tip, némpél penjaga atanapi henteu tiasa ngawétkeun orientasi anu diperyogikeun henteu nyiptakeun posisi panyangga anu sah. Kadali ogé peryogi réspon anu sapuk sateuacan dugi ka wates akumulasi anu aman.
Pariksa géométri ogé speed
Perkakas sareng conveyor kedah nanganan bagian dina kaayaan pelepasan anu saleresna. Identipikasi lokasi cengkraman repeatable. Pariksa naha beuheung, awak atawa lampu kilat nyadiakeun lokasi éta, sarta naha trimming ngaluarkeun éta saméméh mindahkeun salajengna. Hiji fitur sadia dina pickup kahiji bisa jadi teu aya dina kadua.
Kami bakal ngabéréskeun éta ranté datum sateuacan ningkatkeun kagancangan mesin. Garis anu mindahkeun dina laju anu wijaksana sareng pulih diprediksi mangrupikeun aset produksi anu langkung saé tibatan anu peryogi repositioning manual. Solusi anu dipikaresep tiasa janten alat anu dirévisi, sekuen transfer anu béda atanapi kapasitas hilir tambahan - sanés siklus cetakan anu langkung gancang.
Tungtungna, cacah wadah anu ditampi saatos titik pamariksaan anu disatujuan. Tetep hitungan kotor hulu pikeun diagnosis, tapi ulah make aranjeunna salaku inohong pengiriman barang. Kinggle urangpituduh ditampa pabrikngécéskeun naon sababna idéntitas produk, wates cacah sareng waktos observasi kalebet dina catetan anu sami.
Ngabuktikeun garis bisa cageur sarta ngarobah produk
A ngajalankeun otomatis lemes ngabuktikeun ngan hiji kaayaan operasi. Produksi ogé ngawengku replenishment, mindahkeun gagal, bagian ditolak, conveyors diblokir sarta parobahan produk. Kajadian-kajadian éta pantes tempatna dina rencana katampi sabab résponna nangtukeun naha sél balik deui ka produksi anu dikontrol.
Ti sisi pabrik, urang bakal nempatkeun recovery sesar dihareupeun demonstrasi digosok. Upami botol lasut pickup, patarosan salajengna sanes sabaraha gancang batur tiasa nempatkeun deui. Patarosanna nyaéta naon anu dideteksi sono, gerakan mana anu lirén sareng kumaha sél negeskeun kaayaan anu dipikanyaho sateuacan ngamimitian deui. Koréksi leungeun anu terus-terusan mangrupikeun gejala pikeun nalungtik, sanés operasi otomatis normal.
Nalika botol ipis-walled tips sanggeus release, urang bakal pariksa kaayaan cengkraman sarta rojongan saméméh ngarobah sababaraha setélan prosés. Pariksa rigidity bagian dina mindahkeun, titik kontak fixture jeung runtuyan gerak. Lajeng sidang hiji dikawasa koreksi jeung mariksa bagian deui. Tekanan anu langkung narik tiasa nyiptakeun cacad anu béda tibatan ngalereskeun anu munggaran.
Disiplin anu sami berlaku nalika bocor nolak naékna. Ngawétkeun sampel kapangaruhan sarta nangtukeun posisi jeung waktu. Pariksa segel test jeung kaayaan fixture barengan beuheung dijieun tur ciwit-off. Sambungan tés bocor sareng wadah bocor butuh koréksi anu béda. Ngarobah resep molding tanpa misahkeun sabab bisa runtah waktu jeung nyumputkeun kasalahan.
Nangtukeun recovery saméméh kasalahan lumangsung
- Rékam kasalahan ngamimitian, modul anu kapangaruhan sareng posisi produk.
- Bawa sél ka kaayaan anu ditetepkeun ku desain kontrol sareng kaamanan anu disatujuan.
- Gaduh tanaga otorisasi ngabéréskeun kasalahan dina prosedur isolasi sareng aksés anu ditunjuk.
- Reconcile bagian dina mindahkeun, inspeksi jeung nolak posisi saméméh restarting.
- Neruskeun ngaliwatan runtuyan recovery sapuk, teras pariksa cék produk diperlukeun.
Ieu mangrupikeun léngkah-léngkah ngarencanakeun, sanés idin pikeun ngalebetkeun alat anu dijaga atanapi ngaliwat interlock. Sél terpadu peryogi penilaian résiko anu nyertakeun interaksi modul sareng intervensi anu tiasa ditingali.ISO 12100:2010netepkeun prinsip umum pikeun penilaian résiko mesin sareng pangurangan résiko; proyék ogé kudu ngaidentipikasi syarat mesin-spésifik jeung tujuan lumaku.
A resep disimpen teu merta a changeover lengkep
Hiji resep bisa ngelingan hawa sarta gerakan molding bari picker, motong sayang na tester tetep disaluyukeun sacara manual. Tanya posisi mana nu disimpen, nu motorized jeung nu merlukeun parobahan alat fisik. Techne urangdokuméntasi automation prosésnyadiakeun conto industri setelan format-numbu pikeun picker, deflashing sarta posisi tester bocor. Nu illustrates wengkuan pikeun nangtukeun; eta teu ngadegkeun fungsi maranéhanana dina unggal mesin.
Nangtukeun waktu changeover tina bagian ahir ditarima tina hiji format ka bagian kahiji ditarima tina salajengna, dina metoda sapuk. Ngarekam karya tooling, pangaluyuan, transisi bahan jeung release kualitas misah. Ieu ngungkabkeun naon anu ngelingan resep anu langkung gancang tiasa disimpen sareng naon anu tetep janten tugas mékanis atanapi prosés.
Bandingkeun biaya per wadah anu ditampi, sanés labél otomatis
A semi-otomatis versus pinuh otomatis blow molding mesin ngabandingkeun kudu dimimitian ku produk sarua jeung jadwal produksi. Upami teu kitu, kutipan anu langkung mirah tiasa waé ngaluarkeun penanganan, uji atanapi bungkusan anu kalebet kutipan sanés. Bandingkeun wates pangiriman anu sami sateuacan ngabandingkeun total alat.
Automation téh paling defensible lamun ngaluarkeun konstrain repetitive diartikeun. Éta meureun panyabutan flash manual, mindahkeun inconsistent, handoff inspeksi hésé atawa operasi packing nu teu bisa tetep Pace. Mésér langkung otomatis tanpa ngaidentipikasi konstrain tiasa nambihan pangropéa sareng padamelan ganti tanpa ningkatkeun kaluaran anu ditampi.
Jaga wates biaya salega wates kaluaran
Biaya per wadah anu ditampi = total biaya dina wates produksi anu disatujuan ÷ wadah anu katampi dikirimkeun dina wates éta
Numerator kedah kalebet biaya anu relevan pikeun ngabandingkeun: bahan, tanaga kerja, utilitas, perkakas, pangropéa sareng modal atanapi perawatan overhead anu dipilih. Anggo metode akuntansi anu sami pikeun duanana pilihan. Robot hilir henteu gratis sabab biayana aya di luar kutipan mesin-mesin.
Daptar tugas manusa nu ngulang deui. Aya anu masih tiasa ngeusian deui bahan, mindahkeun besi tua, bagian sampel, ngagentos karton, ngajaga perkakas sareng ngabales alarm. Estimasi workload sakuliah shift normal, teu ngan bari runtuyan otomatis jalan. Mutuskeun naha hiji operator bisa aman ngawula leuwih ti hiji sél tanpa cék reureuh atawa recovery.
Anggo énérgi listrik dina kWh pikeun période observasi sareng wadah anu ditampi tina période anu sami. Daya dina kW mangrupikeun kuantitas anu béda. Kalebet bantu anu sapuk nalika ngabandingkeun garis anu lengkep, khususna upami compressor, chiller atanapi coét parobihan antara usulan. Thepituduh syarat utilitingécéskeun naon pangna kakuatan disambungkeun jeung paménta operasi ogé kudu tetep misah.
Pikeun parobahan format sering, pariksa fixtures jeung alat cadang diperlukeun pikeun tiap SKU. Harga sél awal anu langkung handap tiasa diimbangi ku parobahan anu sesah atanapi bagian format tambahan. Sabalikna, sistem mindahkeun canggih bisa jadi teu perlu pikeun produk volume low kalawan rute pagawean manual praktis.
Kami ngarékoméndasikeun usulan ranking ku konstrain produksi anu aranjeunna hapus, kaluaran anu katampi anu tiasa diverifikasi sareng padamelan anu diulang deui. Sél anu langkung otomatis kéngingkeun tempatna nalika kauntungan éta cocog sareng jadwal nyata pabrik. "Unmanned" sanes argumen finansial cukup.
Ménta kasus sensitipitas tinimbang klaim payback universal. Bandingkeun paménta ekspektasi, utilization handap sarta parobahan leuwih sering ngagunakeun waragad nu meuli urang sorangan. Éta ngajadikeun kaputusan investasi mangpaat sanajan volume jualan atawa campuran produk robah.
Approve konfigurasi saméméh nempatkeun pesenan
Hurungkeun konsép anu dipilih kana daptar alat anu disatujuan, perenah sél sareng protokol ditampa sateuacan pesenan pameseran. Ambiguitas paling mahal sering henteu sensor anu leungit. Éta mangrupikeun wates anu panginten unggal pihak mangrupikeun milik batur.
Pikeun proyék botol kompak, éta2 L platform stasiun tunggalnawarkeun titik awal beton. Na diterbitkeun amplop kapang jeung leutik-botol pilihan multi outlet ngamungkinkeun hiji review fit awal. Gambar sabenerna, résin, susunan sirah jeung wengkuan hilir nangtukeun wangunan diusulkeun. Ulah milih konfigurasi nu ti volume nyalira.
Jieun patarosan purchasing jawaban sidang
Uji coba kedah nganggo definisi produk anu disatujuan sareng kalebet operasi anu ngadukung kaluaran anu dikutip. Upami tés bocor atanapi pamotongan mangrupikeun bagian tina wates pangiriman, tunjukkeun sareng sél tinimbang nunjukkeun siklus mandiri anu teu aya hubunganana. Ngawétkeun identitas sampel dimana sababaraha posisi bisa nyumputkeun outlet lemah atawa rongga.
Catetan ditampa kedah nyambungkeun unggal klaim kana metode, wates sareng hasil anu dititénan. Hiji kecap kayaning "lulus" tanpa kaayaan kaayaan teu bisa pituduh commissioning di pabrik meuli urang. TheKinggle FAT pituduhnyadiakeun kerangka lengkep pikeun bukti éta.
- Ngawangun identitas:mesin, alat, Vérsi kontrol jeung modul kaasup.
- Syarat uji:produk, résin, posisi aktip jeung kaayaan utiliti.
- kualitas:ukuran kritis, tés fungsional jeung nolak alesan.
- Kinerja jalur:diitung ditarima, periode observasi, eureun jeung interventions.
- Pamulihan:skenario kasalahan sapuk jeung runtuyan balikan deui nunjukkeun.
- Serahkeun:gambar, manual, inpo tooling, cadangan tur muka item.
Tampa pabrik misah ti ditampa situs dimana jasa pabrik atawa alat pihak katilu teu bisa dihasilkeun saméméh kiriman. Identipikasi éta sésa cék sateuacanna sareng pasihan tanggung jawab. Uji coba pabrik henteu kedah tenang ngaku pikeun pariksa kaayaan anu henteu kalebet.
Latihan kedah nutupan operasi biasa sareng otomatisasi padamelan anu tinggaleun. Operator kedah ngakuan transfer anu gagal, napsirkeun alarm ngamimitian sareng turutan metode pamulihan anu disatujuan. Pangropéa peryogi gambar, inpormasi bagian-bagian sareng aksés anu diperyogikeun pikeun ngadukung sél.
Ngabahas hiji Tonjolan otomatis niup molding konfigurasi kalawan Kinggle.Kirimkeun gambar wadahna, résin kelas, beurat rengse, tés diperlukeun, jadwal produksi jeung rencanana operasi hilir ngaliwatankaca panalungtikan proyék.
Kontak:sales@kinggle.com · +86-574-87103665. A diartikeun produk jeung garis wates ngajadikeun review konfigurasi leuwih mangpaat ti pamundut harga mesin nyalira.
Patarosan anu sering ditaroskeun
Naha mesin blow molding otomatis sami sareng garis produksi lengkep?
No. Mesin otomatis bisa ngadalikeun gerakan molding bari ngaleupaskeun produk, trimming, inspeksi atawa packing tetep misah. Garis produksi lengkep ngahartikeun transfer, kadali sareng wates kualitas antara operasi éta. Tanya daptar alat sareng perenah anu ngaidentipikasi unggal modul anu kalebet, tugas manual sareng jasa anu teu kalebet. Spésifikasi pameseran, sanes kecap otomatis, nangtukeun naon anu bakal sumping.
Naha mesin blow molding pinuh otomatis masih peryogi operator?
Sumuhun. Replenishment bahan, sampling kualitas, parobihan alat, pangropéa sareng pamulihan lepat masih peryogi tanggung jawab anu ditugaskeun. Automation tiasa nyabut penanganan repetitive tanpa miceun unggal tugas produksi. Rencanana staffing sabudeureun shift pinuh sarta perenah jasa sabenerna, kaasup packing sarta penanganan besi tua. Ulah diturunkeun perkiraan tanaga gawé ti démo pondok nu staf rojongan tetep di luar pigura kaméra.
Naha deflashing otomatis, uji bocor botol sareng bungkusan kalebet standar?
Ulah nganggap aranjeunna. Petik kedah ngaidentipikasi unggal operasi, alat anu disayogikeun, alat khusus produk, metode uji sareng rute nolak. Unit nyandak-kaluar sanes a tester bocor, sarta conveyor otomatis sanes sistem packing otomatis. Pikeun unggal modul nu dicutat, tanyakeun naon kaayaan tacan beres eta narima jeung naon kaayaan ditarima eta delivers.
Dupi mesin extrusion blow molding anu tos aya tiasa otomatis?
Bisa jadi, tapi feasibility gumantung kana sistem kontrol aya, guarding, spasi sadia, bubuka kapang, release produk jeung susunan mindahkeun. Bagian éta ogé kedah nyocogkeun kana panyekelan anu diusulkeun, trimming sareng pamariksaan. Pariksa sél lengkep sateuacan mésér robot atanapi conveyor nyalira. A retrofit kedah ngawengku tanggung jawab integrasi tangtu, assessment résiko diropéa sarta sidang produksi sapuk.
Kumaha para pembeli kedah pariksa kaluaran jalur otomatis?
Itung wadah anu ditampi dina titik nyéépkeun ahir anu sapuk salami periode observasi anu ditetepkeun. Identipikasi résin, produk, kapang, posisi aktip, Utiliti sarta kaasup operasi hilir. Tetep rejects, eureun jeung interventions manual dina catetan. Ngalaporkeun kaluaran molding kotor misah ti kaluaran garis ditarima. A nilai siklus garing katalog sanes a diganti pikeun percobaan produksi ieu.