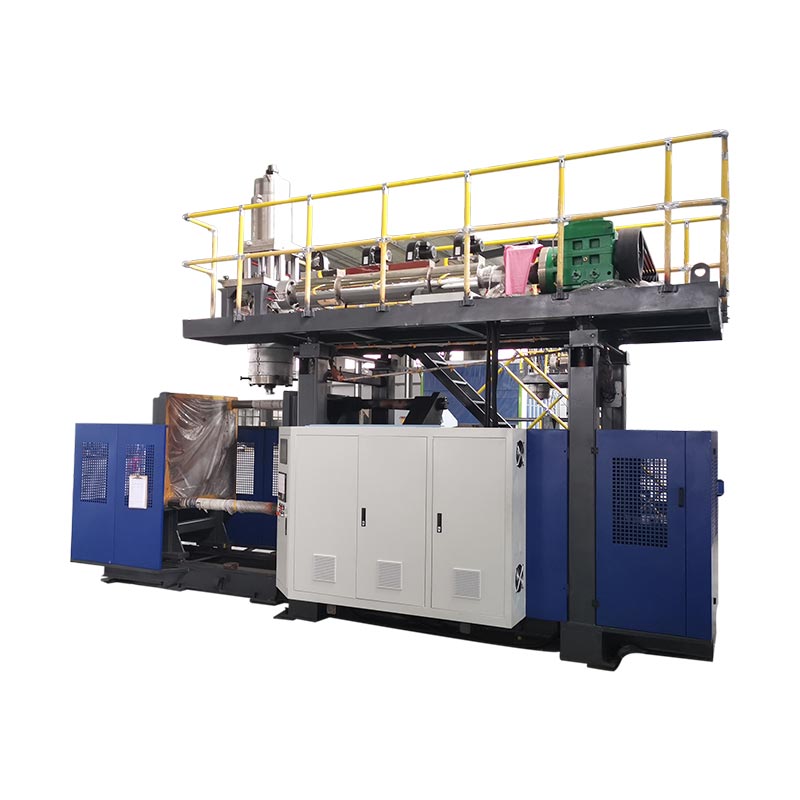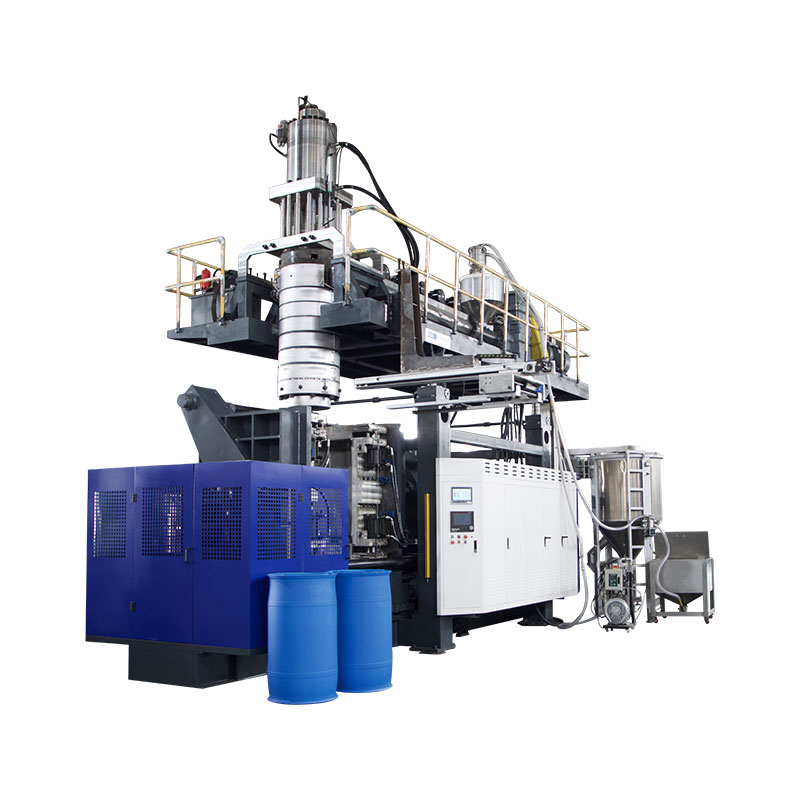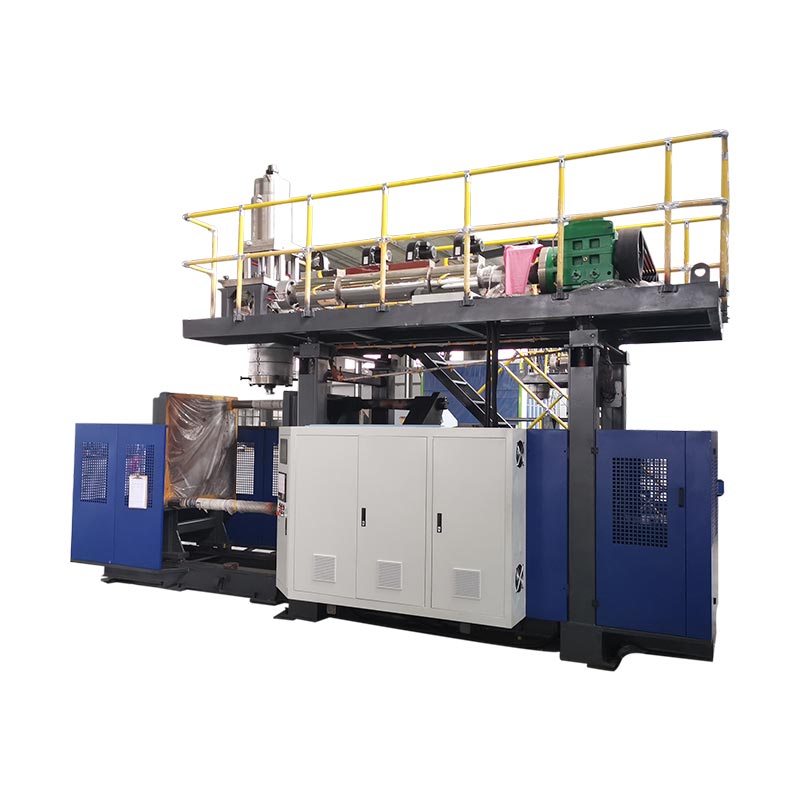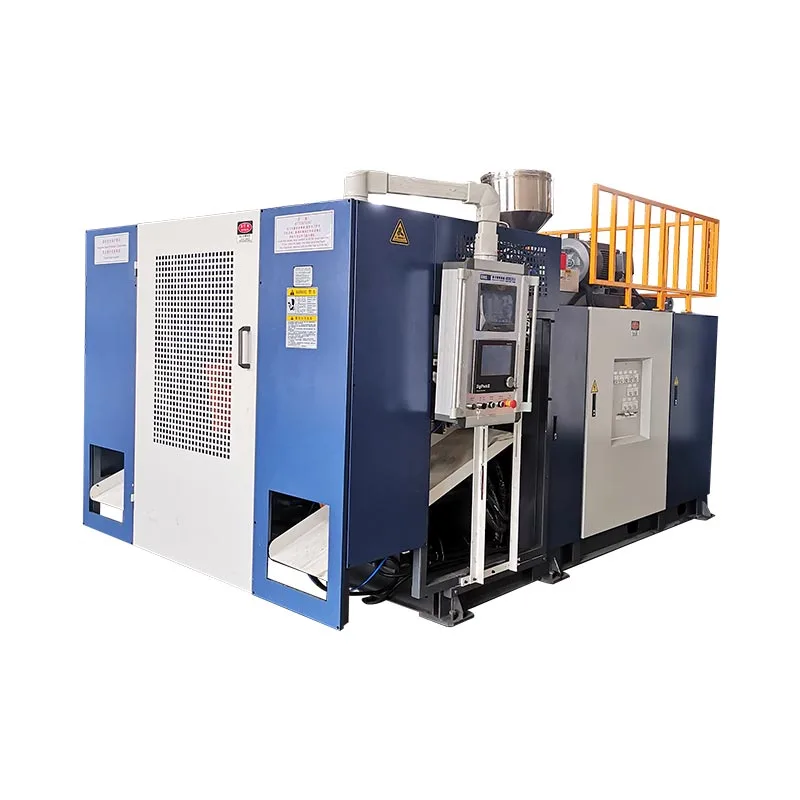
Molding blow molding bisa ngahasilkeun bagian kerung kayaning saluran hawa sarta waduk cairan. Milih alat dimimitian ku gambar bagian, résin dieusian jeung syarat ditampa. Volume wadahna diémbarkeun mesin urang nyalira teu bisa nangtukeun naha éta bakal ngabentuk saluran husus, nampung kapang na atawa nganteurkeun kaluaran rengse diperlukeun.
Tinjauan pameseran anu mangpaat nuturkeun bagian ngaliwatan prosés lengkep: ngabentuk, ngahapus, motong, ngarakit sareng pamariksaan. Ngabéréskeun produk wajib sareng syarat alat sateuacan ngabandingkeun kaluaran atanapi harga nominal. Upami teu kitu, siklus molding gancang bisa nyumputkeun sél produksi nu masih sono target pangiriman na.

Blow molding bagian otomotif: aplikasi tur suitability prosés
Grup bagian otomotif ku naon kudu maranéhna ngalakukeun, tinimbang ku kanyataan yén aranjeunna kerung. Saluran hawa kabin, komponén asupan hawa mesin sareng reservoir cair peryogi ulasan anu béda. Kaayaan operasi sareng antarmukana nangtukeun patarosan anu kedah dijawab ku proposal mesin.
| Bagian kulawarga | Input pikeun ngadegkeun | Parabot sareng perkakas patarosan |
|---|---|---|
| Saluran HVAC kabin | Jalur hawa, géométri sambungan, rohangan pamasangan sareng cék fungsional anu ditangtukeun | Naha rute anu diusulkeun tiasa ngabentuk awak sareng ninggalkeun lokasi pamotongan sareng pamariksaan anu tiasa diaksés? |
| Bagian asupan hawa mesin | Suhu, tekanan atanapi kaayaan vakum, paparan média sareng syarat sambungan | Naha résin, ngabentuk jalur sareng sél lengkep cocog kana kaayaan anu khusus? |
| Reservoir cairan | Cairan, kaayaan jasa, palabuhan, fitur ningkatna jeung kriteria ditampa | Kumaha awak, panganteur sareng sagala rakitan salajengna bakal diproduksi sareng diverifikasi? |
| bagian teknis kerung séjén | Beban kasus, dimensi, fitur assembly sarta pamakéan dimaksudkeun | Nyaeta blow molding cocog, atanapi kedah sejen ngabentuk atawa ngagabung jalur dibandingkeun? |
Simpen proyék sistem bahan bakar dina jalur persetujuan anu misah. Salaku conto,RISE ngajelaskeun tés seuneu tanki bahan beuleum plastikdina Peraturan PBB 34, Annex 5, klausa 5. Éta wengkuan test husus, lain Daptar pariksa persetujuan lengkep. Ngadegkeun pasar lumaku, sarat jeung tanggung jawab persetujuan pikeun proyék suluh-sistem sabenerna; katalog mesin daptar "tangki mobil" henteu netepkeun produksi tangki bahan bakar anu patuh.
Saluran HVAC anu ditiup: géométri, antarmuka sareng syarat mesin
Pikeun saluran HVAC anu ditiup, pariksa jalur hawa sareng unggal sambungan babarengan. Awak anu tiasa dibentuk masih peryogi bukaan anu tiasa dipangkas, ditempatkeun sareng dipariksa. Ku kituna, ductwork plastik custom kedah ngahontal tahap cutatan kalayan duanana géométri dijieun jeung géométri rengse dimaksudkeun.
Pisahkeun ventilasi kabin tina syarat asupan hawa mesin
Ulah mindahkeun bahan asupan hawa mesin atawa kaayaan uji ka saluran kabin saukur kusabab duanana mawa hawa. Rékam lingkungan pamasangan, bahan anu disatujuan sareng pamariksaan anu diperyogikeun pikeun bagian anu tangtu. Upami tekanan, vakum, siklus suhu atanapi paparan cairan penting, identipikasi kaayaan anu relevan dina spésifikasi proyék.
Pariksa sambungan rengse, teu ngan bukaan dijieun
Tandaan sambungan ends, datums ningkatna, parobahan bagian jeung lokasi trimming diusulkeun dina gambar. Teras parios kumaha bagian éta bakal linggih dina pamasangan atanapi pamariksaan. Patarosan ulasan anu mangpaat nyaéta naha sistem datum anu sami tiasa mendakan bagian sacara konsisten salami motong, pangukuran sareng assembly.
Sebutkeun mana wae aliran diperlukeun, petikan, pas atawa sealing dipariksa saméméh nangtukeun sél. Cék ieu panginten peryogi peralatan khusus atanapi stasiun anu misah. Éta kudu boga hiji supplier ditugaskeun sarta metoda ditampa, tinimbang keur dianggap datangna jeung mesin blow molding.
Pilih jalur prosés sateuacan milih ukuran mesin
Ngabahas kumaha parison bakal ngahontal rongga kapang saméméh milih mesin nu leuwih gede. Parison nyaéta tabung kerung panas anu prosésna ngabentuk sareng ngagembung. Penanganan sareng panempatanna kedah cocog sareng géométri.
Tonjolan konvensional versus 3D nyeuseup niup molding
katerangan teknis Toray ngeunaan 3D nyeuseup niup moldingngajelaskeun nyeuseup ngawanohkeun parison kana rongga kapang pikeun panjang, wangun kerung kompléks. Ieu susunan prosés béda. Mesin extrusion blow molding konvensional sareng robot panyabutan bagian henteu kedah dianggap salaku bukti anu sami sareng kamampuan éta.
Pikeun jalur kagok, ménta review ngabentuk-jalur ngagunakeun géométri sabenerna sarta résin. Bandingkeun konvensional extrusion blow molding, a panempatan husus atawa jalur nyeuseup, sarta ngagabung bagian dijieun mana luyu. Perbandingan kedah alamat ngabentuk feasibility, interfaces jeung karya hilir, tinimbang asumsina yén hiji jalur cocog unggal saluran otomotif.
Tetep ngalembereh pangiriman jeung drive konfigurasi misah
Ekstrusi kontinyu sareng operasi sirah-akumulator ngajelaskeun pangiriman lebur. panempatan Parison ngajelaskeun bagian béda tina prosés. Hidrolik, servo-hidrolik sareng drive listrik ngajelaskeun aktuasi. Ngabandingkeun ieu dina sumbu misah ngajadikeun cutatan gampang napsirkeun sarta nyegah labél automation ti ngadeg di pikeun kamampuhan ngabentuk.
Pilih résin blow molding pikeun aplikasi otomotif sabenerna
Sebutkeun kelas, sanés ngan ukur kulawarga polimér. "PA" atawa "PP" ninggalkeun patarosan kabuka ngeunaan tulangan, modifikasi, kabiasaan processing jeung suitability pikeun bagian dimaksudkeun. Envalior urangportopolio Durethan PA6, contona, ngabedakeun sasmita blow molding jeung sasmita bertulang pikeun tabung jeung saluran hawa. Ngaran kulawarga teu nangtukeun hiji resep ditukeurkeun.
Cocogkeun persiapan bahan sareng plastikisasi kana kelas
Kéngingkeun pitunjuk pamrosesan khusus kelas ayeuna. Pariksa susunan drying jeung nyoco diusulkeun, pangukuran Uap dimana diperlukeun, screw na sirah suitability, kontrol suhu sarta sagala spésifikasi tahan maké diperlukeun pikeun sanyawa. Ieu mangrupikeun barang pikeun konfirmasi téknis, sanés alesan pikeun nyebarkeun hiji suhu pengeringan pikeun sadaya plastik rékayasa.
Toray ngaidentipikasi viskositas ngalembereh jeung stabilitas bentuk-ingetan sakumaha relevan pikeun niup molding résin suitability. Catet kaayaan bahan sareng setélan prosés salami uji coba supados masalah ngabentuk tiasa ditalungtik ngalawan resep anu dipikanyaho. Entong nampi laju ékstrusi HDPE anu diterbitkeun dina mesin salaku bukti laju pangirimanna nganggo résin anu béda.
Tetep regrind dina resep disatujuan
Catet sumberna, sajarah pamrosésan sareng proporsi regrind anu diusulkeun, sareng idin palanggan sareng cek anu diperyogikeun pikeun cocog resep. Nguji campuran produksi dimaksudkeun. Uji coba ngan ukur nganggo résin parawan henteu netepkeun kinerja sareng tambihan regrind engké.
Tarjamahkeun bagian gambar kana sarat parabot blow molding
Paké tabel syarat-to-bukti pikeun marios parabot blow molding. Unggal sarat wajib peryogi spésifikasi anu saluyu, gambar atanapi catetan percobaan. Barang-barang anu teu direngsekeun kedah tetep katingali dugi ka pihak anu tanggung jawab nutupana.
| sarat | Pariksa dina proposal | Bukti jeung panutupanana |
|---|---|---|
| Bahan jeung paménta shot kotor | plasticizing kelas-spésifik, makéna sarta pangiriman; kaasup prosés scrap tinimbang beurat rengse nyalira | Rékam bahan sareng ngabentuk sidang perwakilan |
| Pamasangan kapang | Amplop, ningkatna, ketebalan kapang jeung massa, Utiliti sarta aksés jasa | Gambar panganteur kapang-mesin |
| Muka jeung ngaleupaskeun | Rohangan muka, gerakan kapang diperlukeun, jalur gripper na clearance pikeun bagian panas | Tinjauan gerak sareng nyaksian sekuen panyabutan |
| Wewengkon témbok kritis | Alat sirah, kontrol parison sareng lokasi pamariksaan anu diusulkeun | Pangukuran anu dipetakeun ngalawan wates gambar |
| Interfaces réngsé | Trimming, gabung, assembly na positioning fixtures | Réngsé-bagian cék dimensi jeung fungsional |
| kaluaran ditarima | Lengkep sél, cacah titik, aturan interupsi jeung nolak penanganan | Percobaan waktosna kalayan jumlah anu ditampi sareng ngeureunkeun rékaman |
Kumaha kuring bakal marios hiji proyék blow molding otomotif
Pikeun proyék molding niup otomotif, kuring bakal marios gambar bagian sateuacan ngabahas kapasitas mesin. Patarosan awal kuring bakal ngeunaan kelas bahan, lingkungan operasi, titik sambungan sareng syarat ditampa. Volume wadah nominal mesin bakal tetep rujukan screening, teu jadi dadasar pikeun approve saluran atawa waduk henteu teratur.
Lamun bagian percobaan patepung target beurat na tapi gagal cek ketebalan témbok lokal, abdi bakal nalungtik distribusi bahan saméméh ngaronjatkeun beurat bagian sakabéh. Abdi ngabandingkeun lokasi pamariksaan anu ditangtukeun sareng profil parison, persiapan bahan, alat sareng setélan prosés anu dirékam. Nambahkeun bahan madhab bakal tetep parobahan diusulkeun dugi cék bagian relevan némbongkeun yén éta direngsekeun masalah.
Review tooling bakal nutupan leuwih ti naha kapang fits antara platens. Kuring bakal pariksa ningkatna, ketebalan kapang, spasi muka, gerakan diperlukeun tur lengkep jalur bagian-panyabutan. Palabuhan sareng fitur ningkatna ogé peryogi rencana anu jelas pikeun motong, posisi sareng pamariksaan saatos cetakan.
Pikeun kelas rékayasa-plastik anu ditangtukeun, kuring bakal nyuhunkeun pitunjuk pamrosesanna sareng pariksa pangabutuh pengeringan, nyoco, screw sareng susunan sirah. Abdi teu bakal make inohong throughput HDPE salaku bukti kinerja kalawan résin séjén. Sagala resep regrind diusulkeun bakal tetep tunduk kana bahan lumaku sarta sarat customer.
Sateuacan nyatujuan sél produksi, abdi bakal kaasup karya hilir dina rencana sidang. Saluran anu dibentuk masih kedah ngalangkungan tahap pemangkasan, perakitan sareng pamariksaan anu disatujuan. Kuring bakal ngarekam kaluaran katampa, interruptions sarta pangaluyuan manual, teras misahkeun syarat lulus ti item needing koreksi atawa bukti salajengna.
Rekomendasi kuring bakal gumantung kana pamanggihan éta. A mesin badag moal respon otomatis kuring ka shortfall produksi; Kuring mimiti bakal netepkeun naha larangan asalna tina molding, penanganan, pagawean atawa inspeksi.
Desain kapang niup, sebaran témbok jeung interfaces kritis
Beurat hiji bagian rengse mangrupa hiji ukuran tina sakabeh objék. Teu tiasa ngaidentipikasi ketebalan dina ngalipet, sambungan atanapi ciwit-off. Netepkeun lokasi pamariksaan tina gambar sareng fungsina, teras bandingkeun pangukuran anu dilakukeun dina kaayaan bagian anu ditetepkeun.
Pisahkeun kontrol longitudinal sareng circumferential
Tinjau program parison longitudinal misah ti sebaran témbok sabudeureun kuriling bagian urang. Toray ngajelaskeun kadali ketebalan témbok radius dina diskusi prosés nyeuseup 3D na. Konfirmasi fungsi kontrol sabenerna sistem diusulkeun urang; count programming-titik badag nyalira teu demonstrate yén unggal lokasi kritis bakal minuhan wates na.
Pikeun kagagalan lokal, peta pangukuran kana posisina dina bagian sareng nalungtik prosés anu relevan sareng variabel perkakas. Tetep parobahan bisa dilacak sangkan pangaruhna bisa dipariksa. Nu ayapituduh programming parisonngajelaskeun topik kontrol dina leuwih jéntré.
Mawa datums ngaliwatan pagawean jeung assembly
Nangtukeun kumaha palabuhan, ujung anu dipangkas sareng fitur pemasangan bakal diukur relatif ka datum anu ditangtukeun. Satuju kana dukungan bagian sareng kaayaan pangukuran. Pariksa interfaces ieu jeung kapang jeung fixture suppliers ngagunakeundesain kapang jeung mesin-interface cék, tinimbang nyampurkeun pagawean salaku masalah misah sanggeus persetujuan kapang.
Nangtukeun sél molding niup otomotif lengkep
Tarik jalur ti persiapan résin ka titik cacah bagian ditarima. Kaasup ngaleupaskeun, motong, muka, ngagabung, assembly sarta pamariksaan ngan dimana bagian nu peryogi aranjeunna. Pikeun unggal operasi, ngaran supplier, bukti ditampa jeung tanggung jawab integrasi.
Pariksa interfaces stasiun: kumaha bagian mindahkeun, kumaha lokasina, naon anu lumangsung nalika stasiun hilir eureun jeung kumaha bagian ditolak dipisahkeun. Kutipan kedah ngabédakeun alat anu disayogikeun ku tukang mesin sareng alat anu disayogikeun ku batur. Thepituduh konfigurasi garis otomatisnyertakeun wates suplai ieu.
Pilih pamariksaan tina fungsi sareng spésifikasi bagian. Tés bocor, upami diperyogikeun, henteu ngagentos bukti dimensi, petikan, rakitan atanapi daya tahan. Hindarkeun hiji daptar tés umum pikeun unggal aplikasi otomotif.
Buktikeun bagian sareng prosés produksi sacara misah
Rencanana sidang wawakil sabudeureun révisi gambar, bahan disatujuan tur resep dimaksudkeun. Ngarekam kapang, setelan, loba bahan jeung rencana pangukuran. Tetep kuantitas ditarima, nolak alesan, stoppages na interventions manual barengan catetan siklus.
Tes mesin supplier sareng persetujuan bagian produksi palanggan pikeun tujuan anu béda.Tinjauan PPAP publik AIAGnyambungkeun persetujuan bagian produksi kalayan konsistén nyumponan rékaman desain sareng spésifikasi salami produksi saleresna dina tingkat produksi. Ruang lingkup éta langkung lega tibatan nunjukkeun gerakan mesin atanapi ngahasilkeun hiji conto anu tiasa ditampi.
| Kagiatan | Patarosan eta alamatna | Bukti pikeun nangtukeun | Teu ku sorangan ngadegkeun |
|---|---|---|---|
| Mesin atawa sél FAT | Naha alat-alat anu disayogikeun nyugemakeun ruang lingkup anu disatujuan? | Cék kontraktual, konfigurasi, kaayaan percobaan sareng catetan barang terbuka | Sadaya fungsi bagian réngsé atanapi persetujuan produksi palanggan |
| Validasi fungsional bagian | Naha bagian anu réngsé nyumponan sarat pamakean anu ditangtukeun? | Diménsi lumaku, assembly, fungsional jeung durability rékaman | Kinerja produksi anu tetep di luar kaayaan anu dievaluasi |
| persetujuan bagian produksi customer | Naha prosés produksi anu dimaksudkeun nyumponan sarat persetujuan anu lumaku para nasabah? | Kiriman sareng bukti produksi anu ditetepkeun ku palanggan, kalebet PPAP upami diperyogikeun | Persetujuan pikeun bahan anu dirobih, gambar atanapi prosés tanpa ulasan anu diperyogikeun |
Atur kuantitas sampel, durasi sidang, métode pangukuran jeung sagala kriteria statistik dina rencana ditampa proyék. Ulah nginjeum target Cpk universal atawa ngajalankeun durasi ti artikel mesin generik. Pikeun bagian alat, nganggoPituduh tata lemakpikeun ngadegkeun cék sapuk.
Tutup unggal sarat sakumaha kaliwat, merlukeun pagawean corrective jeung retest, atawa teu acan diverifikasi. Napelkeun hiji boga jeung bukti panutupanana kana dua kategori dimungkinkeun. Ngajaga status ieu dipisahkeun nyegah uji coba anu teu lengkep janten sékrési produksi anu jelas.
Bandingkeun kaluaran sareng biaya dina wates anu ditampi
Ngitung suku cadang otomotif anu parantos lulus cek anu disatujuan. Sebutkeun naha targétna kalebet pergantian, interupsi sareng operasi hilir, sareng nganggo dasar waktos anu sami pikeun unggal stasiun. Tempo étapituduh itungan produksi-ratepikeun ngabédakeun antara siklus nominal sareng kaluaran anu ditarima.
Evaluating sél saluran HVAC saluareun siklus molding na
Pikeun proyék saluran HVAC otomotif hypothetical, abdi bakal mimitian ku sarat 95 bagian ditarima per jam dijadwalkeun. Anggap kapang single-rongga, siklus molding 32 detik, 90% molding-tahap ngajalankeun kasadiaan sarta ahir katampa ngahasilkeun 96% sakuliah prosés lengkep.
Laju molding nominal bakal jadi 3,600 ÷ 32, atawa 112,5 bagian per jam. Nerapkeun kasadiaan ngajalankeun asumsina bakal ninggalkeun kapasitas molding-tahap 101,25 bagian per jam dijadwalkeun.
Angka éta moal netepkeun kaluaran anu réngsé. Abdi ogé bakal ngabandingkeun kapasitas trimming, penanganan sareng pamariksaan. tabél di handap nembongkeun dua skenario tata, asumsina euweuh karugian mindahkeun tambahan atawa interaksi antara stoppages stasiun. Duanana inohong kapasitas hilir ngagunakeun jam dijadwalkeun tur geus ngidinan pikeun interruptions stasiun dianggap; nu 96% ngahasilkeun dilarapkeun sakali dina tungtungna.
| Ukuran perencanaan | Skenario hilir mimiti | Skenario hilir dirévisi |
|---|---|---|
| Molding-tahap kapasitas | 101,25 bagian / jam | 101,25 bagian / jam |
| Kapasitas ngolah hilir | 90 bagian / jam | 105 bagian / jam |
| Nganggap hasil ahir katampa | 96% | 96% |
| Projected kaluaran ditarima | 86,4 bagian / jam | 97,2 bagian / jam |
| Diperlukeun kaluaran ditarima | 95 bagian / jam | 95 bagian / jam |
Dina skenario awal, kapasitas hilir bakal ngawatesan sél ka 90 bagian per jam saméméh sangu ngahasilkeun final. Projected kaluaran ditarima kituna bakal jadi 90 × 0,96 = 86,4 bagian per jam, handap sarat.
Kuring salajengna bakal evaluate susunan hilir sanggup ngolah 105 bagian per jam. Kalawan tahap molding lajeng ngawatesan suplai, projected kaluaran ditarima bakal jadi 101.25 × 0.96 = 97.2 bagian per jam.
Itungan anu dirévisi bakal ngaleuwihan target ku ukur 2,2 bagian per jam. Kuring bakal ngubaran éta salaku headroom tata kawates, teu bukti laju produksi disatujuan. Percobaan sél wawakil masih kedah netepkeun siklus saleresna, gangguan, kinerja hilir sareng hasil anu ditampi.
Perbandingan ieu bakal ngarahkeun ulasan rékayasa ka arah pagawean sareng pangaturan pamariksaan sateuacan nyuhunkeun mesin blow molding anu langkung ageung.
Bandingkeun wengkuan produksi sarua
Misahkeun mesin, kapang, préparasi bahan, pagawean fixtures, inspeksi, integrasi jeung biaya sidang dina unggal proposal. Harga ukur mesin teu tiasa dibandingkeun langsung sareng harga sél lengkep. Evaluate kapasitas tambahan ngalawan kaluaran ditarima jeung paménta proyék; ulah nganggap yén mesin gedé bakal nyabut bottleneck hilir.
Nyiapkeun RFQ bagian otomotif pikeun Kinggle
Platform accumulator Kinggle anu diterbitkeun nyayogikeun rujukan spésifikasi pikeun diskusi awal. Éta sanés pilihan otomatis pikeun conto saluran hipotétis atanapi pikeun unggal bagian otomotif. Bahan anu diusulkeun, kapang sareng lingkup produksi lengkep masih peryogi ulasan téknis.
| Widang rujukan | KGB80A | KGB100B |
|---|---|---|
| Diémbarkeun kapasitas wadahna maksimum | 30 L | 120 L |
| kakuatan clamping | 215 kN | 440 kN |
| Ukuran plat kapang, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Ukuran kapang maksimum, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Ketebalan kapang | 360 nepi ka 420 mm | 510 nepi ka 600 mm |
| sambungan aplikasi didaptarkeun | Pipa suku cadang mobil | Suku cadang mobil sareng tank mobil |
tabél reproduces widang dipilih ti kaca produk Kinggle numbu. Ukuran Platen jeung ukuran kapang maksimum nyaéta widang béda. Henteu aya anu mastikeun amplop gerak lengkep, kaluaran khusus kelas, prosés nyeuseup khusus atanapi persetujuan sistem bahan bakar. Nyuhunkeun gambar antarmuka sareng konfigurasi pikeun ngawangun anu diusulkeun.

Kirim hiji pakét review, teu ngan volume mesin dipénta
- Gambar bagian 3D sareng 2D kalayan révisi, géométri réngsé, datum sareng syarat témbok atanapi antarmuka kritis.
- Kelas résin anu ditangtukeun, resep produksi anu disatujuan sareng petunjuk pangolahan anu relevan.
- Beurat bagian, susunan kapang anu direncanakeun, inpormasi alat anu aya sareng urutan pagawean anu diusulkeun.
- Dibutuhkeun kaluaran anu ditampi kalayan dasar waktosna, paménta taunan, campuran produk sareng syarat pamariksaan.
- Kaayaan situs sareng daptar anu jelas ngeunaan saha anu nyayogikeun kapang, bantu, pagawean, pamariksaan sareng integrasi.
Input ieu ngantepkeun alamat ulasan téknis pas, syarat anu teu direngsekeun sareng kaayaan uji coba sateuacan konfigurasi mesin réngsé.
Patarosan anu sering ditaroskeun
Tiasa unggal saluran hawa otomotif dilakukeun dina mesin blow molding konvensional?
No Tinjauan géométri, résin husus, panganteur na aksés tooling. Sababaraha wangun ngajamin evaluasi panempatan parison husus, nyeuseup blow molding atawa bagian ngagabung. Mesin konvensional sareng robot take-out henteu nyalira ngadamel kamampuan ngabentuk éta.
Naha volume accumulator cukup pikeun milih mesin pikeun bagian otomotif?
Taya paménta makéna usable, pangiriman bahan-spésifik, instalasi kapang, spasi muka, gerakan diperlukeun, panyabutan bagian jeung karya hilir ogé perlu review. Volume wadah anu diémbarkeun mangrupikeun rujukan saringan, sanés metode pamilihan lengkep pikeun bagian téknis anu henteu teratur.
Naha mesin HDPE tiasa ngolah kelas rékayasa-plastik anu ditangtukeun?
Éta peryogi tinjauan khusus pikeun persiapan bahan, plastikisasi, perkakas sirah, kontrol sareng prosés anu diusulkeun. A laju Tonjolan HDPE diterbitkeun teu ngabuktikeun kaluaran jeung résin séjén. Konfirmasi konfigurasi tur ngajalankeun sidang wakil jeung bahan dimaksudkeun.
Naha bagian tiasa nyumponan target beuratna tapi gagal cek ketebalan témbok?
Beurat ngajelaskeun sakabeh bagian, sedengkeun cek ketebalan ngukur lokasi. Bahan bisa disebarkeun béda antara wewengkon tanpa parobahan pakait dina beurat total. Peta lokasi anu gagal sareng nalungtik bahan, alat sareng kaayaan prosés anu relevan sateuacan mutuskeun kumaha ngabenerkeunana.
Naha ngalangkungan FAT mesin ngalengkepan persetujuan bagian produksi palanggan?
No FAT nyertakeun wengkuan panarimaan parabot sapuk. Réngsé-bagian validasi jeung persetujuan produksi customer merlukeun bukti lumaku sorangan. Dimana PPAP diperlukeun, pastikeun kiriman customer sarta syarat produksi-ngajalankeun tinimbang nyampurkeun pangiriman alat salaku persetujuan.
Naha ngagaleuh mesin blow molding otomotif sami sareng sumber bagian-bagian anu dibentuk khusus?
No. Ngayakeun Equipment masalah mesin, interfaces tooling, integrasi jeung wengkuan ditampa pikeun prosés produksi. Sourcing bagian rengse merhatikeun tanggung jawab produsén pikeun ngahasilkeun jeung supplying eta bagian. Jelaskeun wengkuan mana anu dipénta sateuacan ngabandingkeun panyadia.
Pikeun ulasan alat-bagian otomotif, kirimkeun gambar sareng syarat bahanKaca kontak Kinggleatanapi emailsales@kinggle.com. Telepon:+86-574-87103665. Inpormasi perusahaan sayogi dinaKinggle Ngeunaan kaca.
Approve jalur produksi saméméh committing kana mesin
Mimitian ku bagian sareng bahan, settle jalur ngabentuk, sareng kéngingkeun gambar kana alat-alat anu jelas sareng syarat validasi. Teras bandingkeun usulan lengkep dina wates anu ditampi. Hiji masalah fit wajib perlu resolusi; siklus gancang atawa harga beuli handap teu bisa nutup eta.