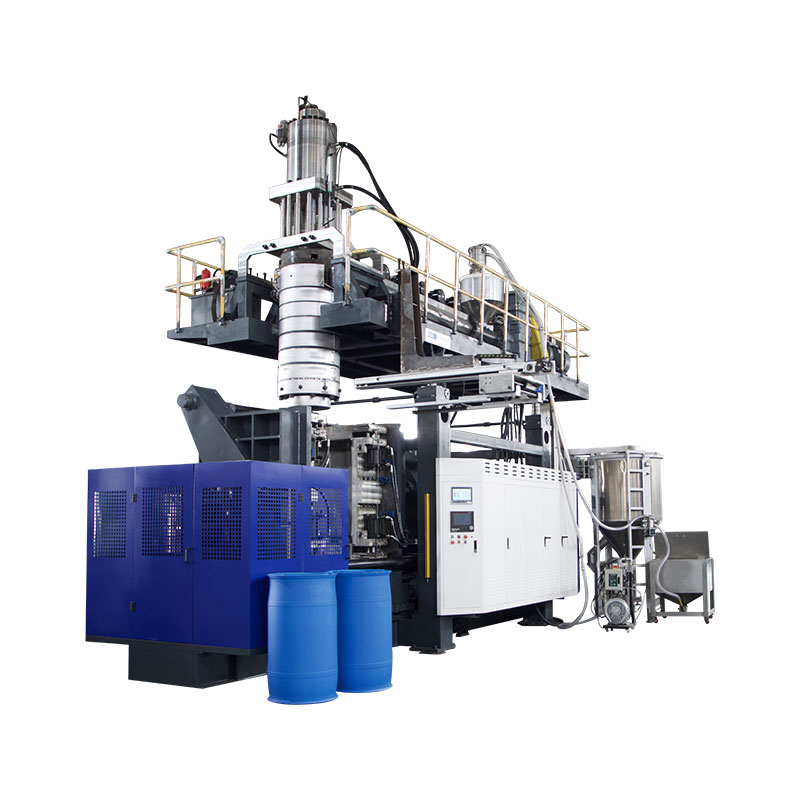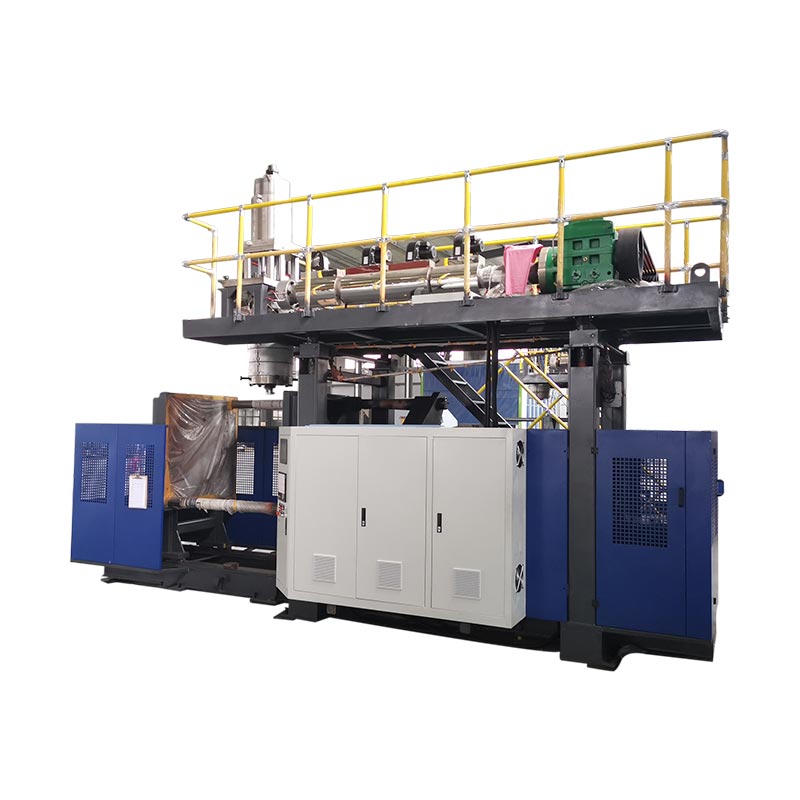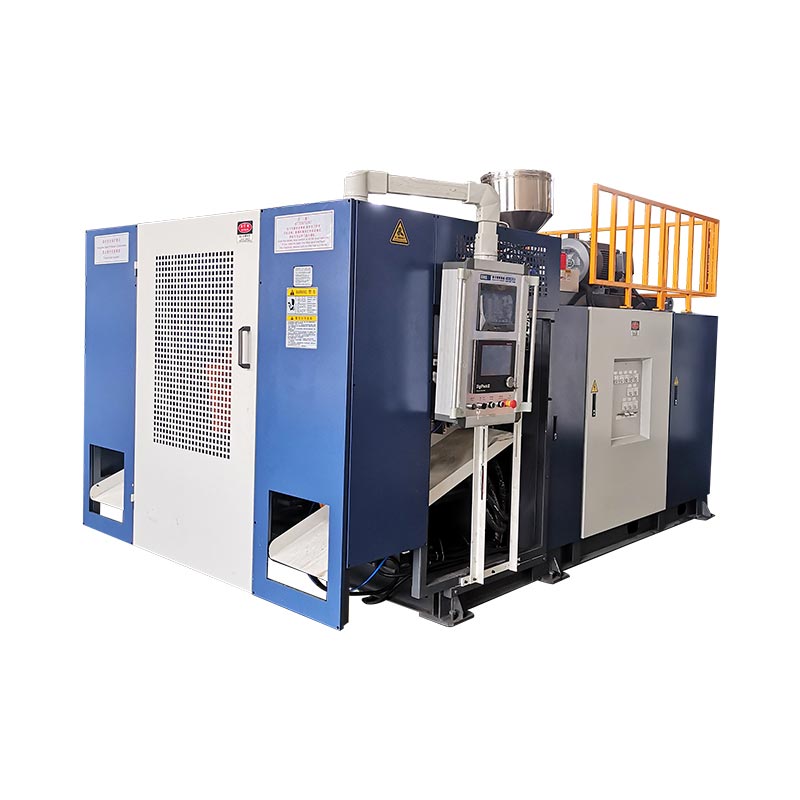
A pin niup delivers hawa kana parison jeung, dina sababaraha extrusion desain blow molding, mantuan calibrate atanapi rengse beuheung wadahna. Diagnosis defects beuheung ku locating gagalna, pariksa tooling lengkep jeung sistem panutupanana, teras verifying koreksi ngalawan sarat produk.
Méméh ngaganti pin niup
- Identipikasi dimana beuheung mimiti ruksak atawa kaluar tina spésifikasi.
- Tetep sampel traceable ka stasion, rongga jeung révisi tooling.
- Pisahkeun alignment sareng ngagem tina pangiriman hawa, waktos sareng patarosan penyejukan.
- Konfirmasi hasilna sareng kaayaan botol, panutupanana sareng tés anu ditangtukeun.
Naon anu dilakukeun ku pin niup dina molding blow extrusion?
Pin niup milik susunan niupan. Ieu suplai hawa nu expands a parison direbut ngalawan kapang nu. Dina sistem anu dirancang pikeun bérés anu dikalibrasi, rakitan blow-pin ogé tiasa dianggo sareng perkakas beuheung. A cingcin motong, petikan cooling atawa fitur pagawean séjén gumantung kana desain sabenerna; ngaran nyalira teu nangtukeun fungsi disadiakeun.
Eastman ngajelaskeun métode blow-pin pikeun thread-finish calibration na trimming naExtrusion niup molding pituduh pikeun copolyesters. Éta conto mangpaat tina hubungan tooling. Nilai pangaturan spésifik résin na kedah tetep sareng susunan bahan sareng alat anu dijelaskeun dina pituduh éta.
Identipikasi fitur saméméh nangtukeun cukang lantaranana
A finish botol ngawengku fitur kalawan jobs béda. Beuheung bore, thread éksternal sarta aréa kontak sealing butuh rujukan gambar sorangan. Panutupanana tiasa ngégél kana liner atanapi permukaan kontak anu dirancang. Catetan susunan sealing sabenerna saméméh ngajéntrékeun tanda salaku ngabalukarkeun bocor a.
Finish éksternal asalna tina tooling lengkep sareng urutan ngabentuk. Netepkeun sadayana kana pin niup ngalangkungan alat kawin. Ku alatan éta, keluhan dimensi kedah ngaidentipikasi fitur, metode pangukuran sareng alat anu mangaruhanana.
Pin paeh sareng rod inti IBM mangrupikeun rujukan anu béda
Pin paeh atanapi mandrel milik alat anu ngalembereh dina sirah paeh. Ngabingungkeun éta komponén jeung pin niup bisa ngakibatkeun hiji pamundut pangropéa nuju assembly salah. Paké gambar bagian jeung idéntifikasi assembly tinimbang nickname bengkel.
Suntik blow molding ngagunakeun susunan preform-na-inti béda. Pituduh ieu alamat ékstrusi blow molding cék beuheung. Pikeun fitur kapang saluareun beuheung, étapituduh design kapang Tonjolan niupngécéskeun hubungan lega antara ngabentuk, cooling na venting.
Tangtukeun lokasi cacad beuheung saméméh ngarobah pin niup
Simpen botol anu gagal sateuacan nyaluyukeun resep. Cirian cacad jeung orientasi na. Identipikasi stasion sareng rongga, teras tahan sampel anu tiasa ditampi. A laporan nu nyebutkeun ngan "masalah beuheung" daun muka sababaraha investigations pisan béda.
Pisahkeun bocor dina témbok beuheung tina bocor dina antarmuka botol-sareng-panutupan. Ogé pariksa naha fixture uji bocor kontak atanapi segel ngalawan fitur nu sarua salaku panutupanana final. Masalah fixture sareng bocor bungkusan tiasa ngabutuhkeun padamelan koréksi anu béda.
Bandingkeun bagian dina tahap saterusna
Dimana prosedur kualitas idin sampling aman, ngabandingkeun beuheung sanggeus molding, sanggeus trimming sarta sanggeus penanganan hilir. Tambihkeun pakét anu ditutup nalika gagalna muncul saatos capping. Kumpulkeun ngaliwatan titik sampling disatujuan; aksés ka tooling pindah teu metoda sampling.
Lamun tanda kontak mimiti muncul sanggeus motong, pariksa susunan motong sarta rojongan saméméh ngarobah alignment blow-pin. Lamun beuheung robah bentuk salila periode udar dieusian, kaasup sajarah termal dina resensi. Observasi ieu pituduh cék salajengna; aranjeunna henteu ngadegkeun sabab ku sorangan.
Paké pola tanpa ngarobahna kana diagnosis a
Salah sahiji stasiun anu kapangaruhan kedah ditingali caket kana alat sareng jalur penangananna. Hiji masalah dina sababaraha cavities warrants review kaayaan dibagikeun ogé. Henteu aya pola anu ngaleungitkeun sabab anu aya hubunganana sareng alat: sababaraha rakitan tiasa ngabagi desain anu sami, instruksi pangaturan atanapi panggantian anu anyar.
Catet naon anu robih sateuacan sampel anu ditolak munggaran. Éntri mangpaat kaasup pamasangan kapang, bahan atawa panutupanana bets, karya pangropéa sarta révisi resep. Tetep kaayaan aslina katempo dina catetan jadi shift engké bisa ngabedakeun hiji observasi tina katerangan disangka.
Nalika gagalna sabenerna dina awak atawa las handap, ngagunakeun étapituduh ngungkulan molding extrusion lega. Pamariksaan beuheung teu kedah nyerep unggal cacad wadahna kana perbaikan blow-pin.
Opat pola beuheung-cacat jeung bukti pikeun ngumpulkeun
A tabel ngungkulan mangpaat ngabejaan teknisi naon nalungtik saméméh milih hiji adjustment. Defects sarupa-pilari bisa ngawengku tahapan béda. Tetep komponén disangka misah ti fitur observasi dugi pangukuran atawa ngabandingkeun dikawasa ngarojong sambungan.
Formosa urangpoliétilén jeung polipropilén pituduh blow molding, dirévisi April 2025, ngaidentipikasi sababaraha kamungkinan sabab bocor panutupanana. Éta ogé ngarawat pamisahan top-flash sareng ovality beuheung salaku subyek ngungkulan anu béda. Bédana éta langkung mangpaat tibatan instruksi simbut pikeun ngagentos pin niup.
| Cacad dititénan | Bukti pikeun ngumpulkeun heula | Patarosan pikeun misahkeun | Verifikasi sanggeus koreksi |
|---|---|---|---|
| beuheung oval atawa menyimpang | Diménsi gambar, orientasi pangukuran sareng kaayaan sampel dina unggal tahapan | Ngabentuk géométri, robah termal, sékrési jeung penanganan | Diménsi anu sami dina waktos udar anu disatujuan |
| Nyetak atanapi ruksak aréa sealing | Cirian posisi, pola kontak sareng tahap kahiji nunjukkeun karusakan | Kontak alat, motong, ngarojong jeung kontak hilir | Kaayaan permukaan sareng fungsi pakét anu relevan |
| Lampu kilat luhureun tetep napel atawa cimata | Motong ujung, identitas alat jeung kaayaan pasangan motong sabenerna | Maké, géométri kawin jeung runtuyan motong disatujuan | Separation beresih jeung finish undamaged |
| Paket bocor saatos capping | Lokasi bocor, identitas botol sareng panutupanana, kaayaan rakitan sareng uji | Géométri beuheung, kontak sealing, kasaluyuan panutupanana jeung setelan test | Bungkusan katutup anu ditangtukeun dina tés anu disatujuan |
Ovality peryogi kaayaan pangukuran
Ukur fitur anu ditetepkeun dina orientasi anu diperyogikeun ku gambar atanapi rencana pamariksaan. Pertahankeun waktos pangukuran sareng kaayaan sampel. Ngabandingkeun botol haneut langsung tina mesin jeung rujukan conditioned bisa jelas naha bédana timbul salila ngabentuk atawa cooling engké.
Beuheung anu katingalina oval mangrupikeun alesan pikeun nalungtik. Ieu cukup bukti pikeun resep posisi niup-pin anyar. Pariksa kaayaan termal sareng penanganan anu relevan sareng rujukan alat sateuacan milih tindakan koréksi.
Tanda permukaan sareng lampu kilat napel peryogi rékaman anu béda
Poto skor kalayan arah sareng lokasina katingali. Pikeun wewengkon sealing ruksak, nangtukeun beungeut kontak dimaksudkeun maké gambar botol-jeung-panutupan. Pikeun lampu kilat napel, ngawétkeun ujung cut tur catetan komponén nu ngabentuk pasangan motong. Ieu patarosan béda sanajan duanana defects mucunghul deukeut sungut.
Sateuacan ngasah atanapi ngagentos komponén motong, pastikeun yén rakitan ngamungkinkeun éta tiasa dianggo sareng alat anu dipasangkeun cocog. Ngalereskeun hiji sisi tanpa reviewing komponén jalangan na bisa ninggalkeun panalungtikan lengkep.
A bocor cap milik pakét lengkep
Pastikeun panutupanana mana anu dipasang sareng kumaha éta diterapkeun. Beuheung bisa lulus hiji dipariksa diménsi bari pakét lengkep masih gagal fungsi husus na. Sabalikna, hasil tés anu henteu ditarima tiasa asalna tina susunan tés éta sorangan. Malikan deui pamariksaan sareng setelan anu disatujuan sateuacan ngarawat hasilna salaku bukti kasalahan alat.
Pikeun panutupanana benang kontinyu,ASTM D2063 / D2063M-24alamat ingetan torsi ngagunakeun alat nguji manual. Lingkupna anu diémbarkeun nyaéta ngeunaan ngaleupaskeun torsi dina kaayaan anu ditetepkeun. Hasil torsi kedah dirékam salaku hasil éta; teu ngagantikeun test leakage husus pakét urang.
Pariksa alignment, maké, pangiriman hawa sarta timing misah
Frase "pariksa pin niup" peryogi rencana pamariksaan di tukangeunana. Kasalahan posisi, permukaan kontak anu rusak sareng pangiriman hawa anu diwatesan mangrupikeun pamanggihan anu béda. Ngagabungkeun kana hiji instruksi pangropéa ngajadikeun hésé ngajelaskeun naha perbaikan tinangtu atawa parobahan setting dipilih.
Alignment dimimitian ku rujukan disatujuan
Konfirmasi rakitan blow-pin, alat beuheung sareng rujukan pemasangan ngalawan gambarna. Identipikasi fitur mana anu nyayogikeun datum sareng posisi mana anu diukur. Garis anu digambar dina poto henteu tiasa netepkeun hubungan antara permukaan anu disumputkeun.
Anggo metode pamariksaan produsén mesin sareng prosedur aksés anu aman. Bandingkeun pangukuran anu relevan sareng wates anu disatujuan pikeun rakitan éta. Lamun alat ningkatna atawa cocog geus robah, marios sakabeh tumpukan komponén saméméh nganggap yén posisi saméméhna tetep lumaku.
Pisahkeun tanda anu katingali tina pakean anu diukur
Tanda anu katingali kedah dirékam, tapi pentingna gumantung kana dimana komponén ngahubungi produk atanapi alat kawin. Bandingkeun tanda jeung lokasi cacad jeung sarat gambar lumaku. Penampilan permukaan nyalira henteu netepkeun ambang ngagantian universal.
Pariksa identitas inserts, cingcin sareng komponenana dipasangkeun séjén dimana aranjeunna bagian tina rarancang. Dua lembar anu pas babarengan sacara fisik masih tiasa milik révisi anu béda. A pamundut ngagantian kedah ngawengku hubungan assembly, teu ukur photograph tina pin dihapus.
Pariksa jalur hawa lengkep
Anggo diagnostik anu disatujuan pikeun ngabédakeun kaayaan suplai, larangan, operasi klep sareng bocor caket alat. A tampilan tekanan hulu mangrupa salah sahiji bukti. Panaliti masih kedah netepkeun naha hawa anu diperyogikeun ngahontal prosés ngalangkungan jalur sareng sekuen anu dimaksud.
Maca kedah ngaidentipikasi lokasi pangukuran sareng kaayaan siklus. Ulah megatkeun hiji garis pressurized atawa improvisasi aksés pikeun ménta bacaan a. Patarosan lega tutuwuhan-suplai milik nusyarat utiliti mesin; cek alat lokal kedah tetep traceable kana mesin sabenerna.
Timing na cooling kudu ngabandingkeun sorangan
Pariksa acara panempatan, niupan, motong, knalpot sareng ditarikna anu tiasa dianggo. Sababaraha fungsi maranéhanana bisa ngagunakeun mékanisme béda atawa bisa jadi teu milik pin niup pisan. Cocogkeun nami acara dina HMI sareng dokumén peralatan anu saleresna sateuacan ngajukeun panyesuaian.
Ngawétkeun resep jeung ngabedakeun paréntah tina konfirmasi yen hiji aksi lumangsung. TheSetélan HMI sareng pituduh alaremngécéskeun ajén ngarékam kaayaan aktual jeung runtuyan kajadian. Kaasup cooling beuheung jeung kaayaan sampel dimana deformasi observasi ngajadikeun aranjeunna relevan.
Anggo wates anu disatujuan pikeun mesin sareng perkakas. A artikel umum teu bisa nyieun stroke niup-pin aman, clearance, tekanan, gaya motong atawa increment timing pikeun assembly unidentified.
A ngungkulan jeung verifikasi workflow dikawasa
Tulis obsérvasi sareng tés anu diusulkeun sacara misah. "Burr katempo sanggeus trimming" mangrupa observasi. "Cingcin motong perlu ngagantian" nyaeta hipotesa nepi ka pamariksaan ngarojong eta. Ngajaga bédana éta dina catetan ngajadikeun handover langkung mangpaat sareng nyegah perkiraan awal janten panjelasan anu ditampi.
- Nangtukeun sarat gagal.Cirian lokasi, nahan sampel sarta mastikeun inspeksi atawa métode test. Identipikasi naha keluhan masalah dimensi, kaayaan permukaan, trimming atawa bungkusan katutup.
- Konci identitas sampel kana setelan.Mesin rékaman, stasiun, rongga, révisi perkakas sareng batch bahan. Ngawétkeun resep sareng identitas panutupanana nalika gagalna kalebet capping.
- Pariksa dina kaayaan aman anu ditangtukeun.Anggo aksés sareng prosedur isolasi anu disatujuan sateuacan pangropéa atanapi kontak sareng perkakas. Operasi diagnostik dikawasa merlukeun prosedur otorisasi sorangan.
- Uji hipotésis anu didukung pangkuatna.Pilih parobahan otorisasi dina wates anu disatujuan. Tetep kaayaan controllable séjén cukup stabil pikeun napsirkeun ngabandingkeun, sarta dokumén kaayaan naon baé nu teu bisa dilaksanakeun.
- Ngulang cék relevan.Mariksa fitur anu sami sareng malikan deui tés fungsional anu ditangtukeun. Larapkeun kaayaan pangukuran anu sami supados perbandinganna tetep bermakna.
- Ngarekam kaputusan release.Tetep hasilna sareng setelan anu dirévisi. Turutan rencana kualitas pikeun verifikasi terus sareng ngaidentipikasi saha anu disatujuan pelepasan produksi.
Ngalayanan ngenalkeun bahaya saluareun masalah kualitas.Pitunjuk bahya-énergi OSHAngaidentipikasi ngamimitian anu teu kaduga sareng sékrési énergi anu disimpen salaku résiko pangropéa anu serius. Isolasi khusus mesin kedah nyayogikeun sumber énergi anu relevan. Hiji paréntah eureun HMI nyalira teu kudu diolah salaku diganti pikeun prosedur isolasi diperlukeun.
Nyimpen catetan pondok nu ngarojong kacindekan
A ngabandingkeun perlu jandela inspeksi tangtu. Catet jumlah anu ditaliti sareng nomer anu gagal dina kriteria anu sami. Labél cék anu diulang dina sampel anu sami sacara misah, ku kituna catetan henteu kaétang salaku botol tambahan.
| Rékam | Naon milikna |
|---|---|
| Idéntitas | Mesin, stasiun / rongga, kapang, assembly niup-pin jeung révisi gambar |
| Dasar | Lokasi cacad, tahap pangheubeulna kapangaruhan, resep jeung kaayaan sampel |
| Bukti pamariksaan | Poto, fitur diukur, métode jeung wates ditampa nu lumaku |
| robah dikawasa | Peta disatujuan, jalma tanggung jawab jeung kaayaan dilaksanakeun atawa dirobah |
| Verifikasi | Kuantitas anu dipariksa, gagal, kaayaan uji, cek terus sareng persetujuan pelepasan |
Lamun laju dilaporkeun, tangtukeun salaku botol inspected gagal dibagi ku sakabeh botol inspected dina jandela éta. Jaga kriteria sareng dasar sampling konsisten antara babandingan. Sampel leutik anu henteu aya kagagalan anu dititénan mangrupikeun hasil conto, sanés jangji yén produksi kahareup bakal bébas tina bocor.
Ngaronjatkeun hasil anu teu direngsekeun kalayan bukti asli anu utuh. Ngirim conto anu gagal sareng ditampi kalayan idéntitas alat langkung mangpaat tibatan ngan ukur resep akhir. Penyalur atanapi tim kualitas teras tiasa marios naon anu leres-leres dititénan sareng naon anu dirobih unggal usaha koreksi.
Ngajaga jeung ngaganti assembly niup-pin bener
Identipikasi assembly saméméh mesen ngagantian a. Tetep nomer serial mesin, idéntifikasi kapang jeung révisi gambar niup-pin babarengan. Lebetkeun sisipan beuheung anu cocog sareng komponén motong mana waé. Ngaran komponén dibagikeun atawa diaméter luar sarupa teu ngadegkeun interchangeability.
Beberesih, reworking jeung ngagantian merlukeun kaputusan béda. Paké parentah pangropéa disatujuan tur wates ditampa. Pamulihan permukaan, ngasah atanapi palapis tiasa ngarobih antarmuka anu fungsional, janten kéngingkeun persetujuan produsén anu saluyu tinimbang ngarawat unggal tanda anu katingali salaku instruksi perbaikan.
Saatos instalasi, ngulang cék nu diperlukeun ku pakasaban sabenerna. Mastikeun dimensi beuheung relevan sarta aréa sealing, teras pariksa panutupanana dieusian sarta uji fungsi. Tetep hasil révisi setelan sareng catetan pamariksaan. TheDaptar pariksa pangropéa preventifnempatkeun rékaman ieu dina rencana mesin-spésifik lega.
Dua rujukan mesin botol Kinggle
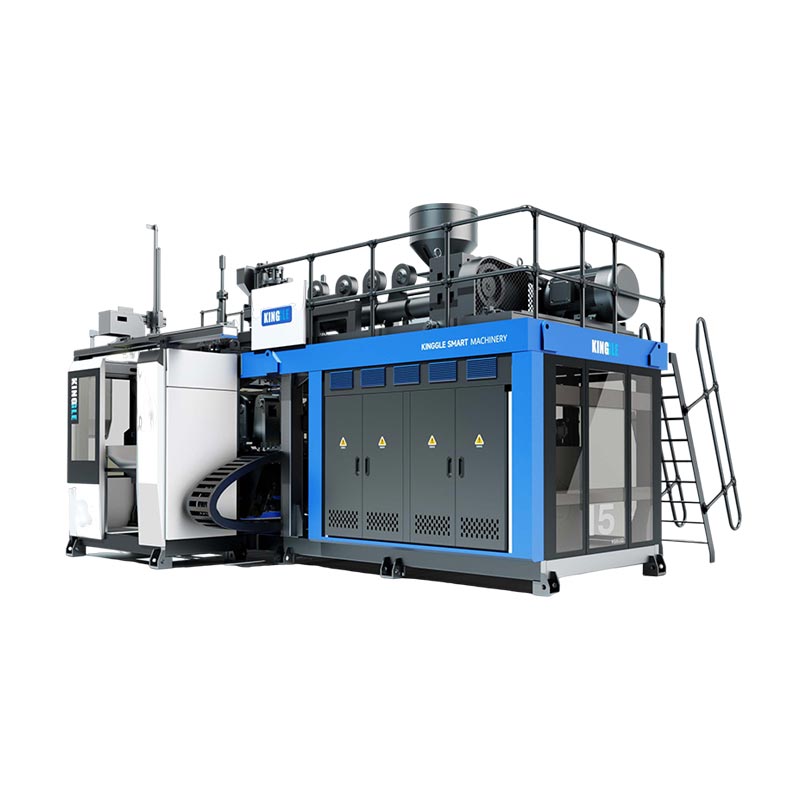
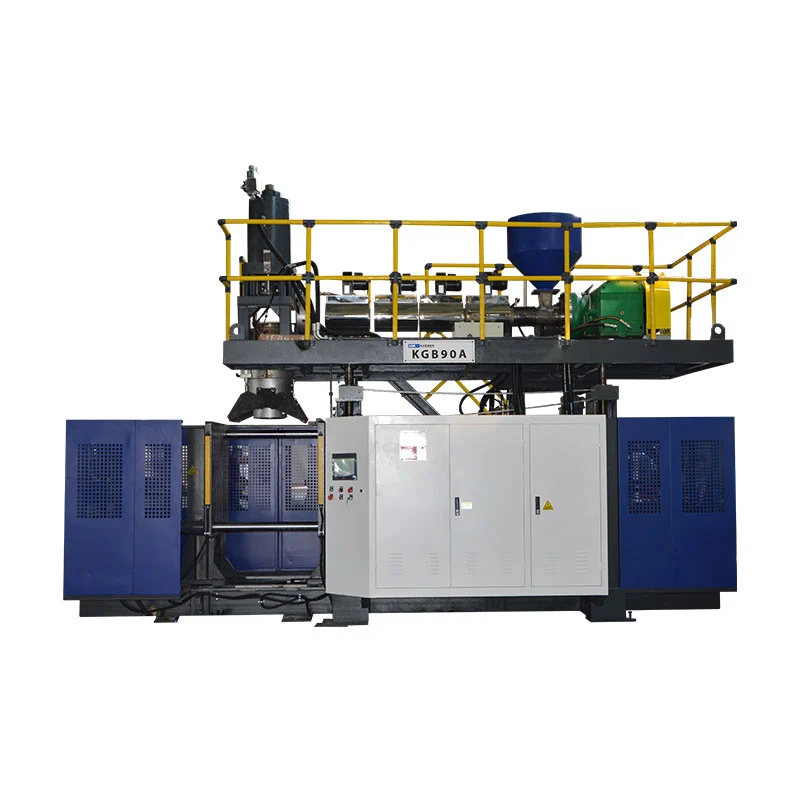
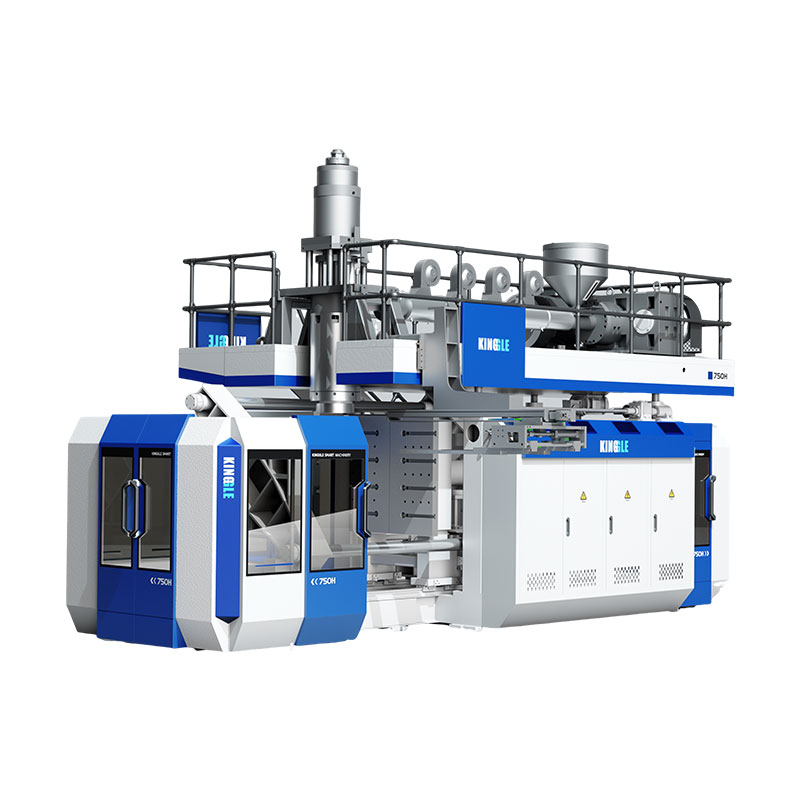
KGB5L sareng KGB5D nyayogikeun conto mesin-botol ékstrusi kontinyu anu relevan. Tata perenah stasiun anu diterbitkeun ngabantosan ngatur rékaman pamariksaan: ngawétkeun identitas stasiun sareng, upami tiasa, identitas sirah sareng rongga. Katalog henteu ngaidentipikasi pin niup universal pikeun unggal botol anu diproduksi dina boh platform.


| Widang diterbitkeun | KGB5L | KGB5D |
|---|---|---|
| Susunan stasiun | Bujang | Ganda |
| Kapasitas wadahna maksimal | 5 L | 5 L |
| Diaméter screw | 60 mm | 70 mm |
| Kapasitas lebur HDPE | 55 kg/jam | 80 kg/jam |
Sumber: kaca produk KGB5L sareng KGB5D numbu. Kapasitas lebur mangrupikeun widang throughput material anu diterbitkeun, sanés tingkat botol anu ditampi atanapi hasil kualitas beuheung.
Anggo tokoh-tokoh éta pikeun ngaidentipikasi platform sareng ngararangkay diskusi produksi. Pilihan blow-pin masih gumantung kana finish botol, kapang, ningkatna jeung susunan niupan sabenerna. Diaméter paeh-pin didaptarkeun dina spésifikasi paeh-sirah sanes a diganti pikeun gambar niup-pin.
Pikeun proyék mesin anyar, nyadiakeun botol jeung panutupanana gambar saméméh nyatujuan wengkuan tooling. Pikeun pamasangan anu tos aya, tambahkeun idéntifikasi rakitan ayeuna sareng bukti pamariksaan. ThePituduh pilihan mesin botol HDPEnyertakeun spésifikasi produksi anu langkung lega.
Patarosan anu sering ditaroskeun ngeunaan pin niup sareng cacad beuheung
Naha pin niup sami sareng pin paeh?
No A pin paeh atanapi mandrel mangrupa bagian tina tooling ngalembereh-ngabentuk. A pin niup delivers niupan hawa sarta bisa boga tugas patali beuheung dina desain husus. Identipikasi boh komponén tina gambar assembly na. Kecap "pin" anu dibagikeun henteu ngajantenkeun antarmuka atanapi dimensina tiasa ditukeurkeun.
Naha unggal mesin extrusion blow molding nganggo desain blow-pin anu sami?
No. Tiupan jeung pagawean arrangements gumantung kana produk na tooling. Calibration, cooling sarta motong fitur anu konfigurasi husus. Konfirmasi rakitan sareng gerakan anu saleresna sateuacan milih panggantian atanapi nerapkeun paréntah pangaturan ti mesin sanés. Volume wadahna nyalira teu bisa nangtukeun komponén bener.
Naha botol bocor nalika pin niup dina kaayaan anu saé?
Sumuhun. Nalungtik antarbeungeut botol-sareng-panutupan lengkep, kalebet tutup khusus, kontak sealing sareng susunan tés. Nangtukeun naha karuksakan mucunghul salila molding atawa penanganan engké. Hasil leakage ngaidentipikasi cek gagal; éta henteu ku nyalira ngaidentipikasi alat, komponén atanapi kaayaan prosés anu nyababkeun gagalna.
Inpormasi naon anu diperyogikeun pikeun marios pin niup ngagantian?
Nyadiakeun model mesin jeung nomer serial, identitas kapang, niup-pin assembly gambar jeung révisi. Tambahkeun alat beuheung kawin sareng gambar botol-sareng-penutupan anu relevan. Pikeun panalungtikan cacad, lebetkeun sampel idéntitas, poto, pangukuran sareng urutan masalah mimiti muncul. Anggo saluran kontak anu disatujuan pikeun dokumén téknis.
Naon anu kudu dipariksa sanggeus pin niup ieu repaired atawa diganti?
Konpirmasikeun idéntitas rakitan sareng setelan tina dokumén anu disatujuan, teras pariksa fitur beuheung anu kapangaruhan dina kaayaan pangukuran anu disatujuan. Malikan deui tés pakét anu sasuai sareng panutupanana anu ditangtukeun. Catet kuantitas sareng kagagalan, jaga setélan anu dirévisi, sareng turutan rencana kualitas pikeun cek sareng sékrési produksi.
Kirimkeun mesin, perkakas sareng detil cacad beuheung
Mimitian ku modél sareng nomer séri, idéntifikasi alat sareng poto cacad anu ditandaan. Kalebet sarat botol-sareng-panutupan, tahap produksi anu munggaran kapangaruhan sareng hasil anu diukur. Rincian ieu masihan diskusi téknis titik awal anu ditetepkeun.
Ngabahas sarat alat jeung produksiNingbo Kinggle Machinery Co., Ltd. ·Inpo pausahaan