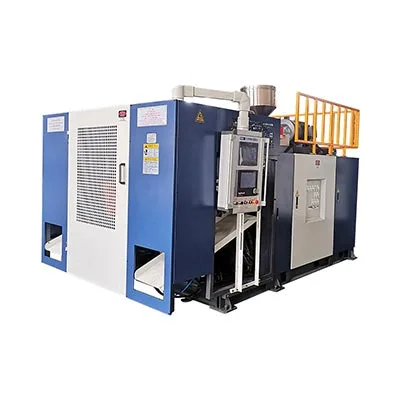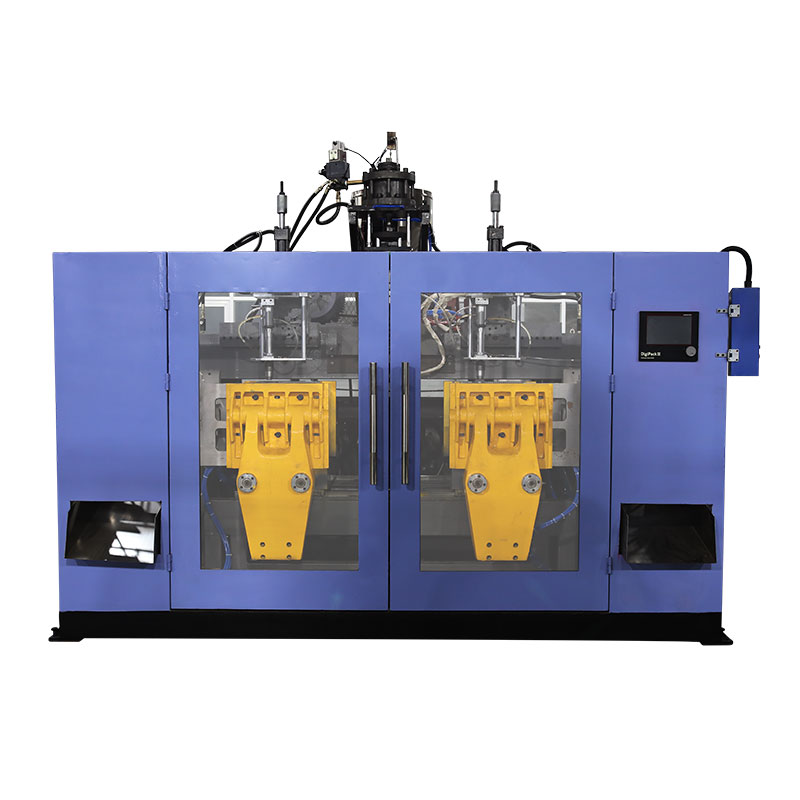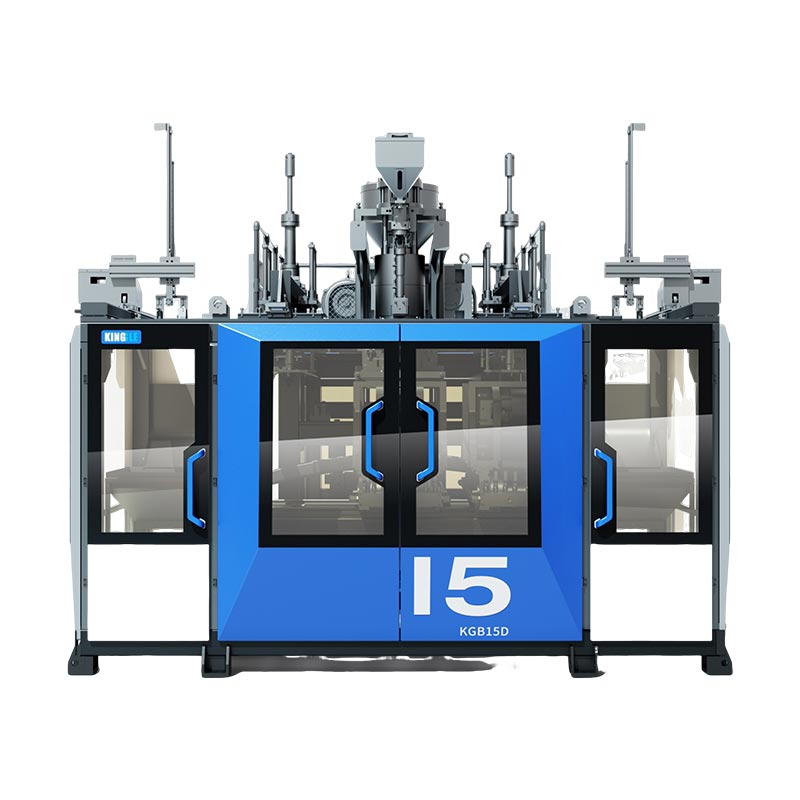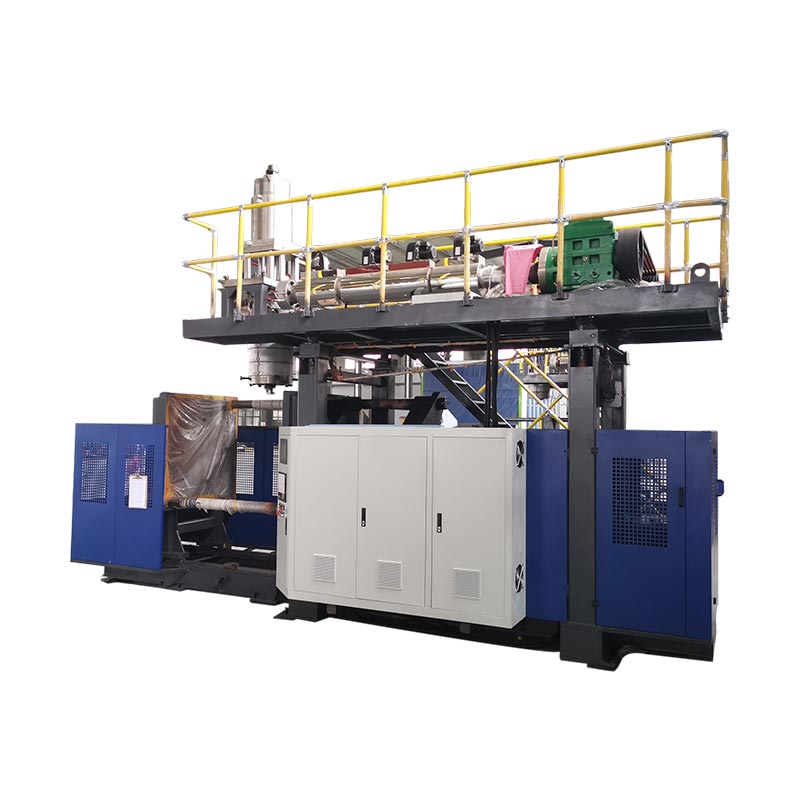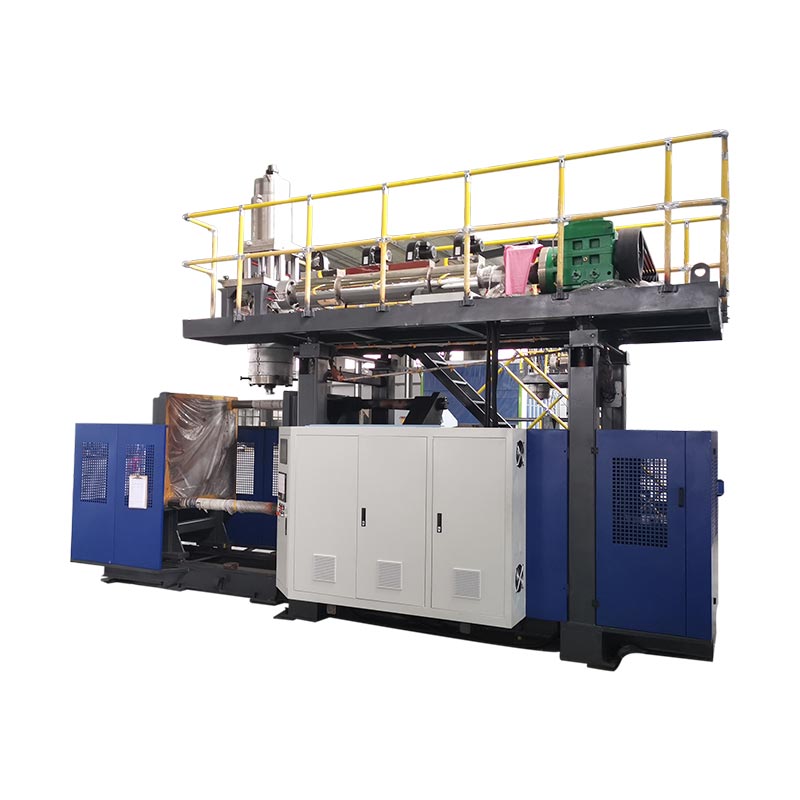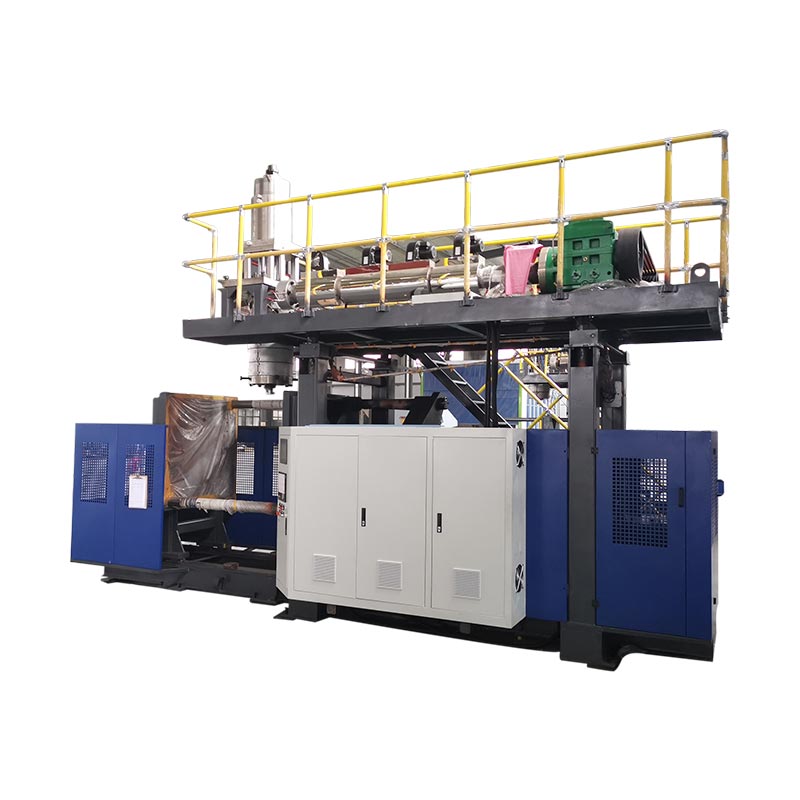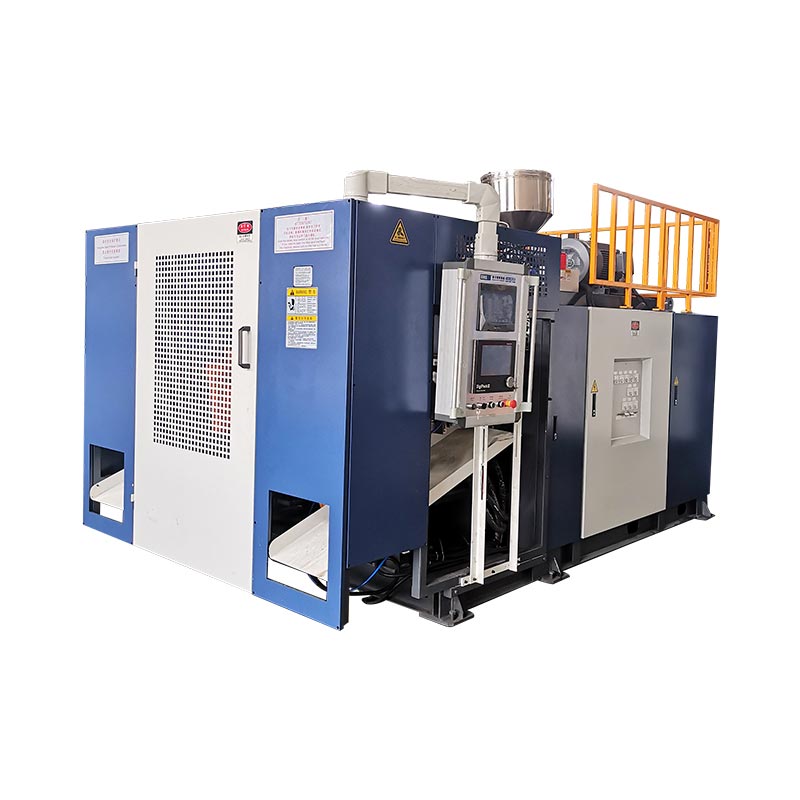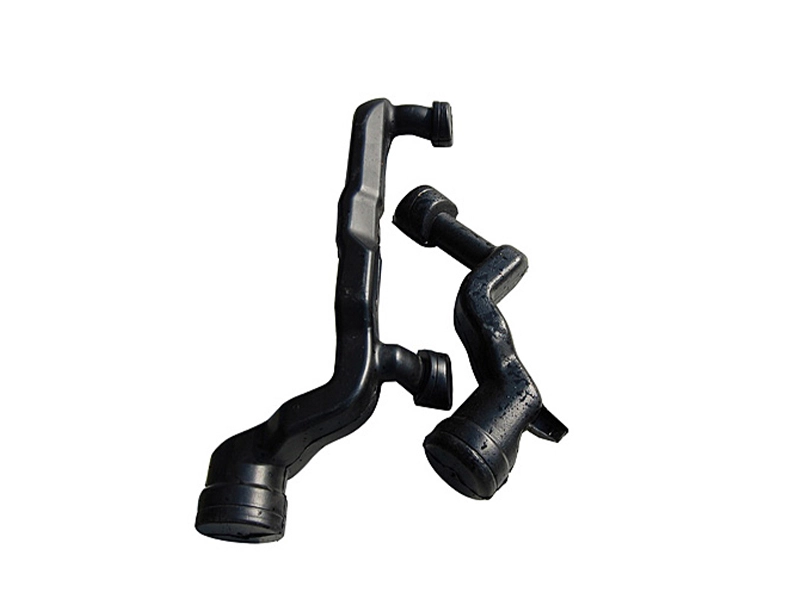
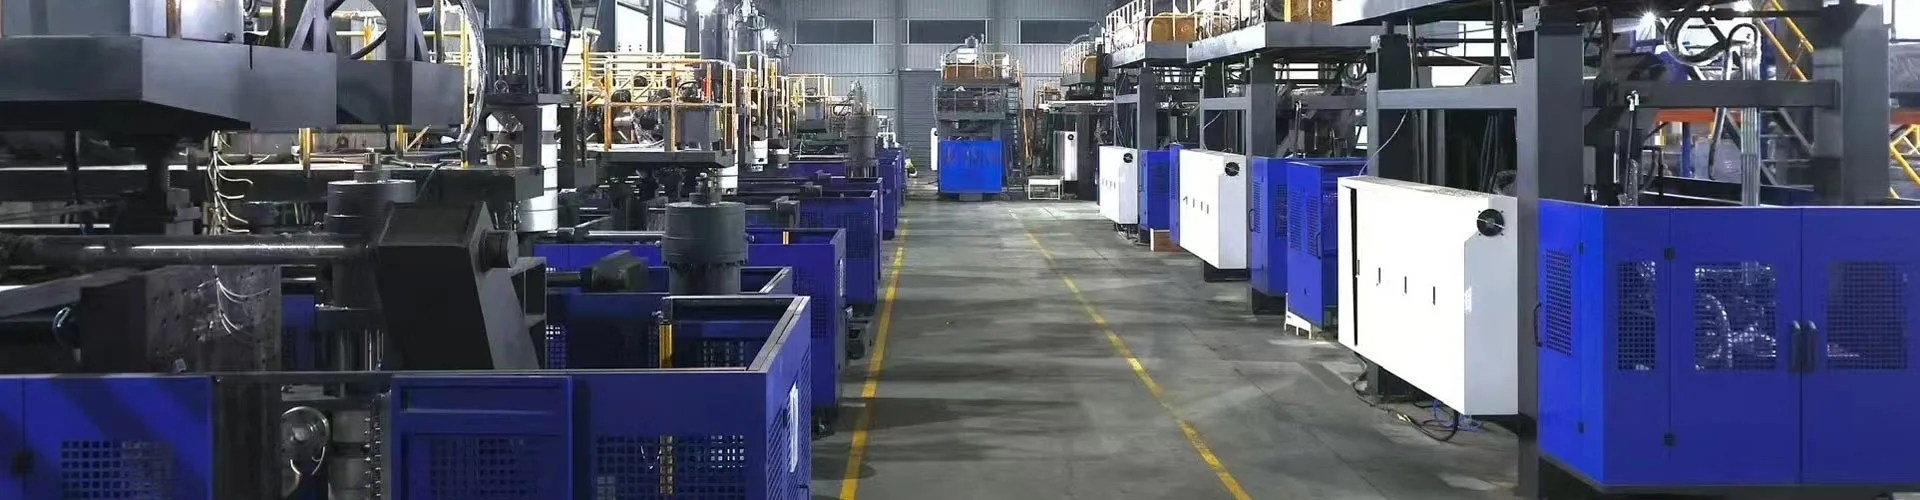
Bagian utama mesin blow molding nyaéta sistem nyoco sareng ékstrusi, sirah paeh, kapang sareng clamp, sistem niupan, sirkuit pendingin, drive sareng kontrol, sareng alat panyabutan bagian. Susunan maranéhanana gumantung kana prosés molding jeung konfigurasi mesin. Pikeun extrusion blow molding, ngaidentipikasi unggal komponén ku fungsi sarta assembly na saméméh mertimbangkeun ngagantian a.
Pikeun ngaidentipikasi komponén, panggihan lokasina, pastikeun fungsina sareng kumpulkeun inpormasi téknis anu relevan. A photograph atawa ngaran akrab jarang nangtukeun naha dua bagian ngagantian bakal dianggo dina mesin sarua.
Opat bédana nyegah campuran-up mahal
- Sirah paeh ngabentuk tabung plastik; kapang niup ngabentuk exterior wadahna urang.
- A pin paeh atanapi mandrel ngabentuk petikan ngalembereh. Pin niup nganteurkeun hawa sareng tiasa ngalaksanakeun fungsi anu aya hubunganana sareng beuheung.
- Paréntah controller, posisi actuator sareng témbok botol anu diukur mangrupikeun bukti anu béda.
- Cocog jeung ngaran komponén téh ngan awal idéntifikasi ngagantian-bagian.
Identipikasi jinis mesin sateuacan namina bagian-bagianna
Pastikeun prosés tina idéntifikasi mesin sareng dokumén téknis. Extrusion blow molding, suntik blow molding sareng stretch blow molding ngadamel produk kerung ngaliwatan susunan perkakas anu béda. Daptar komponén anu ngagabungkeun sakabeh tilu bisa ngirim hiji meuli pilari hardware anu mesin dipasang teu make.
Dina extrusion blow molding, atawa EBM, hiji extruder suplai polimér molten kana sirah paeh. Sirah ngabentuk tabung kerung disebut parison, nu kapang nangkep jeung inflates. Kinggle urangpituduh mesin blow moldingngécéskeun kategori prosés jeung nangtukeun extrusion blow molding salaku fokus alat na.
Hiji mesin suntik blow molding gantina ngabentuk preform sabudeureun rod inti saméméh mindahkeun kana tahap niupan. Hiji sistem manteng-niup PET ngagunakeun preform sarta operasi manjang. Béda-béda éta penting nalika ngaidentipikasi alat: rakitan inti-rod IBM sareng rod regang PET henteu kedah muncul dina daptar suku cadang EBM umum.
Tetep majelis, bagian jeung bahan prosés misah
Istilah "bagian blow molding" tiasa hartosna komponén mesin atanapi produk plastik anu dilakukeun ku prosés. Sebutkeun mana hartina lumaku. Parison mangrupikeun palastik anu diolah, sanés bagian mesin anu tiasa diganti. Rongga mangrupikeun ciri tina kapang. A sirah paeh mangrupa assembly nu ngandung sababaraha komponén kalawan identities sorangan.
Paké hirarki assembly nalika requesting pitulung: mesin, sistem, assembly, lajeng bagian individu. Contona, "sirah Tonjolan, assembly tooling, mandrel" leuwih mangpaat ti "sirah pin". Tambihkeun rujukan gambar atanapi nomer bagian asli iraha waé éta sayogi. Hal ieu méré supplier titik awal tanpa ngandelkeun nickname lokal.
| Grup komponén | Fungsi | Bukti idéntifikasi mangpaat |
|---|---|---|
| Dahar sareng ékstrusi | Suplai, nepikeun, ngalembereh tur nyampur résin | Extruder gambar, screw / spésifikasi tong, plat motor |
| Paéh sirah jeung parison tooling | Ngadistribusikaeun ngalembereh tur ngabentuk tabung | Modél sirah, gambar tooling, révisi assembly |
| kontrol Parison | Parobahan paréntah pikeun muka alat | Vérsi controller, actuator jeung idéntifikasi eupan balik |
| Kapang jeung clamp | Candak parison, tahan alat sareng ngartikeun bentuk éksternal | ID kapang, gambar panganteur, rujukan assembly clamp |
| Niup jeung cooling | Inflate parison jeung cabut panas | Gambar alat niup, sirkuit hawa sareng peta sirkuit pendingin |
| Drive jeung kontrol | Power, runtuyan jeung fungsi monitor | Schematics, piring alat, software jeung versi parameter |
| Candak-kaluar jeung pagawean | Cabut na, dimana kaasup, rengse produk | Gripper / fixture gambar na disatujuan konfigurasi garis |
Tuang jeung ngalembereh résin: Hopper, screw, tong jeung drive
Jalur feed dimimitian saméméh screw nu
Hopper nyadiakeun bahan kana bagian feed extruder. Hiji proyék ogé bisa ngawengku loaders, blenders, parabot dosing atanapi regrind mulang. Ngubaran eta salaku parabot diidentipikasikeunana kalawan interfaces misah. Ayana Hopper a teu ngabuktikeun yén conveying otomatis, drying atanapi blending kaasup dina suplai mesin.
Nalika kaluaran janten henteu teratur, catetan tingkat résin, seueur, adun sareng kabiasaan tuang sateuacan nyalahkeun screw. Watesan atanapi gangguan dina pangiriman bahan tiasa mangaruhan naon anu dugi ka sirah. Tim pangropéa perlu observasi dihijikeun ka ngajalankeun sabenerna, teu saukur menta hiji extruder gedé.
Screw, tong sareng sistem suhu ngalakukeun padamelan anu béda
The puteran screw conveys tur dianggo résin jero tong. Zona pemanasan nambahan panas dina kontrol suhu, bari prosés ogé ngamekarkeun panas ngaliwatan karya mékanis. Sénsor suhu nyadiakeun eupan balik di lokasi maranéhanana dipasang. Ku alatan éta, suhu laras-zona anu ditampilkeun sanés ukur ukur langsung tina unggal bagian lebur anu ngalir.
Tetep manaskeun sarta idéntitas sensor misah. Alarm suhu rendah tiasa ngalibetkeun sirkuit listrik, manaskeun, alat eupan balik, kabel atanapi pangaturan kontrol. Ngaganti manaskeun tanpa confirming lepat bisa ninggalkeun masalah aslina unresolved. Paké diagram wiring sabenerna sarta diagnosis listrik mumpuni tinimbang résistansi universal atawa wates suhu.
drive kudu cocog leuwih ti rating kakuatan
Motor, kotak gear sareng gandeng ngirimkeun gerak kana sekrup. sambungan mékanis maranéhanana sarta syarat operasi milik assembly dipasang. A motor jeung kakuatan dipeunteun sarua teu otomatis ngagantian cocog, sarta screw kalayan diaméter nominal sarua bisa mibanda géométri béda atawa detil sambungan.
Pikeun screw atawa laras panalungtikan, nyadiakeun gambar aslina, mesin angka serial na aplikasi bahan. Pikeun panalungtikan drive, kalebet motor lengkep sareng pelat kotak gear ditambah rujukan rakitan anu relevan. Jaga orientasi asli sareng inpormasi sambungan dina poto anu dicandak tina posisi anu aman. Rékaman ieu ngabantosan ngabédakeun barang anu gagal tina rakitan anu langkung ageung di sakurilingna.
Ngabentuk parison: sirah maot, alat paeh sareng kontrol ketebalan témbok
Sirah paeh narima ngalembereh ti extruder jeung distributes eta nuju tooling outlet. The paeh na mandrel, kadang digambarkeun salaku pin paeh atawa alat inti, nangtukeun petikan annular nu ngabentuk tabung. Terminologi variasina ku desain sirah, jadi komponén ngaranna kudu salawasna nyambung deui ka gambar a.
Kapang niup ngalakukeun padamelan anu béda. Ieu nutup sabudeureun parison panas tur ngahartikeun exterior wadah urang salaku hawa expands palastik ngalawan rongga. Mesen "sirah kapang anyar" tanpa ngaidentipikasi naha masalahna aya dina sirah ekstrusi, alat outlet atanapi kapang niup nyiptakeun ambiguitas anu tiasa dihindari.
Kepala kontinyu sareng akumulator gaduh jalur bahan anu béda
Susunan ékstrusi kontinyu ngabentuk parison tina suplai lebur anu neraskeun. Hiji sirah accumulator nyimpen kuantitas ngalembereh tur discharges eta salila siklus. Panyimpen tambahan sareng fungsi ngaleupaskeun ngarobih unit sirah sareng kadalina. A accumulator ngalembereh oge béda ti accumulator hidrolik nu nyimpen énergi dina sirkuit cairan-daya.
Identipikasi arsitéktur sirah saméméh ngabandingkeun anjing laut, tooling, pamanas atawa actuators. Cocog jeung diaméter outlet nyalira teu ngadegkeun éta assembly sabudeureun, gerakan atawa panganteur kontrol kompatibel.
Controller ngan ukur hiji bagian tina kadali ketebalan témbok
Hiji sistem parison-kontrol numbu propil diprogram kana gerakan tooling ngaliwatan controller a, actuator sarta susunan eupan balik. Moog urangTinjauan komponén blow moldingngajelaskeun Controllers, actuators sareng komponenana servo salaku elemen misah tina solusi na. Kulawarga komponén ieu ngagaduhan padamelan anu béda dina sistem kontrol sareng gerak.
Implikasi praktis basajan: layar ngagantian atawa controller teu bisa dipilih bebas tina actuator, eupan balik sarta panganteur mesin. Tinjauan Moog ngajelaskeun kulawarga komponén; eta teu ngaidentipikasi alat nu dipasang dina mesin Kinggle tinangtu.
Posisi alat sareng ketebalan témbok ahir ogé kedah tetep misah. Tembok botol masih gumantung kana paripolah bahan, bagian géométri sareng kaayaan prosés. Verify bagian dijieun tinimbang ngubaran propil ditampilkeun salaku laporan témbok-ukuran. Thepituduh programming parisonngahubungkeun parobahan profil jeung lokasi produk diukur.
Bentuk sareng leupaskeun bagian: kapang, clamp, sistem niup sareng angkat
The kapang niup jeung Unit clamping kudu dicirikeun misah. Kapang mangrupikeun alat khusus produk. Majelis clamping ngadukung sareng ngagerakkeun alat éta sareng nahanana ditutup dina tahap anu diperyogikeun. Platens, Panungtun, silinder tur sagala mékanisme gerbong milik konfigurasi mesin, teu otomatis ka beuli kapang.
Pikeun inquiries ngagantian, poto rongga bisa nangtukeun produk tapi nembongkeun saeutik ngeunaan panganteur ningkatna. Kaasup ID alat jeung mesin relevan atawa gambar kapang. TheTonjolan niup molding pituduh design kapangngécéskeun naon sababna rongga, ciwit-off, cooling, panganteur niupan jeung métode panyabutan kudu gawé bareng.
A pin niup sanes a pin paeh
The paeh pin atanapi mandrel milik tooling ngalembereh-ngabentuk. A pin niup milik hawa-pangiriman jeung, dina sababaraha konfigurasi, beuheung-ngabentuk atawa susunan calibration. Duanana tiasa disebat "pin" di lantai toko, tapi aranjeunna ngalaksanakeun padamelan anu béda sareng gaduh antarmuka anu béda.
Sababaraha produk ngagunakeun susunan niupan béda, kaasup handap niupan. Ulah mesen pin niup tina volume botol nyalira. Selesai produk, géométri alat, ningkatna, gerakan sareng sambungan hawa kedah cocog sareng desain anu disatujuan. Fungsi pasti tina hiji pin atanapi niupan assembly gumantung kana desain éta.
panyabutan bagian manjangan saluareun muka kapang
Sistem panyabutan kedah nyandak produk kabentuk kaluar tanpa karuksakan unacceptable atawa gangguan. Gumantung kana proyék, panyabutan tiasa ngalibetkeun gripper, robot, mékanisme penanganan anu sanés atanapi operasi manual anu ditetepkeun. Panyabutan flash, cecekelan punching, nguji bocor na conveying bisa jadi parabot misah.
Batesan éta penting nalika hiji bagian henteu leres dugi ka mesin salajengna. A nyirian atawa deformasi bisa lumangsung sanggeus kapang dibuka. Rékam dimana mimiti muncul, stasion atanapi rongga mana anu ngahasilkeun éta, sareng naha éta aya sateuacan diurus. Ulah nangtukeun jenis panyakitna kapang maké tina cacad nu geus ngan geus inspected sanggeus motong na conveying.
Mastikeun wengkuan take-out jeung pagawean maréntahkeun saméméh requesting ngagantian ramo, fixtures atawa sensor. Themesin otomatis tur lengkep-garis pituduhmisahkeun fungsi mesin ti suplai hilir. Automation kudu dicirikeun ku konfigurasi sabenerna, teu disimpulkeun tina kecap "otomatis".
Ngarojong siklus: hydraulics, cooling, sensor jeung kontrol
Sirkuit kakuatan sareng cairan
Dina mesin hidrolik, motor sareng pompa nyayogikeun kakuatan hidrolik. Klep ngarahkeun atanapi ngatur aliran, sareng aktuator ngahasilkeun gerakan. Pompa minyak anu didorong servo tetep bagian tina sistem hidrolik. Nyauran éta motor listrik henteu ngajantenkeun mesin sadayana listrik.
Sistem hawa ngadukung fungsi pneumatik sareng niupan anu ditangtukeun. Regulator, valves, saringan, tubing jeung alat niupan boga kalungguhan béda. Sambungan anu katingalina leres tetep kedah cocog sareng syarat sirkuit na. Identipikasi komponén hidrolik jeung pneumatic tina schematic tur lengkep kode alat, teu ngan ukuran awak atawa penampilan port.
Cooling boga sababaraha beban misah
Kapang peryogi panyabutan panas, sareng mesin tiasa gaduh beban cooling tambahan sapertos minyak hidrolik atanapi sirkuit khusus anu sanés. A chiller, munara atawa sistem cai tutuwuhan bisa diuk di luar suplai mesin. Peta wates tanggung jawab sateuacan ngarawat peralatan pabrik anu leungit salaku komponén mesin anu leungit.
A bacaan normal dina suplai cai utama teu ngabuktikeun yén unggal cabang kapang boga sirkulasi nyukupan. Identitas sirkuit jeung observasi operasi sabenerna leuwih mangpaat ti asumsi garis-lega tunggal. Thepituduh syarat utilitingajelaskeun kumaha carana ngajaga mesin, kapang jeung tungtutan bantu béda.
HMI, PLC sareng alat eupan balik henteu tiasa ditukeurkeun
HMI nyaéta panganteur operator. PLC ngalaksanakeun logika kontrol mesin, sedengkeun alat lapangan nyayogikeun sinyal sareng ngalaksanakeun paréntah. Pesen dina HMI nangtukeun kaayaan dilaporkeun; teu, ku sorangan, netepkeun yén layar lepat atanapi yén alat anu ditampilkeun gagal.
Jaga alarm, léngkah siklus sareng pangamatan anu relevan sateuacan mupus atanapi ngarobih naon waé. Ngagunakeun étaSetélan HMI sareng pituduh alarempikeun ngatur éta catetan. Controller, drive atanapi eupan balik ngagantian ogé bisa merlukeun program bener, parameter jeung calibration.
Alat-alat nu patali jeung kaamanan merlukeun ngagantian husus maranéhanana sarta prosés validasi. Di Amérika Serikat,Pitunjuk bahya-énergi OSHAalamat résiko ngalayanan tina energization teu kaduga atawa énergi disimpen. Turutan prosedur husus mesin situs ngaliwatan tanaga otorisasi. Boh hiji HMI eureun atawa pituduh bagian generik ngadegkeun aksés aman.
Tempo kumaha bagian béda dina Kinggle kontinyu sarta mesin accumulator
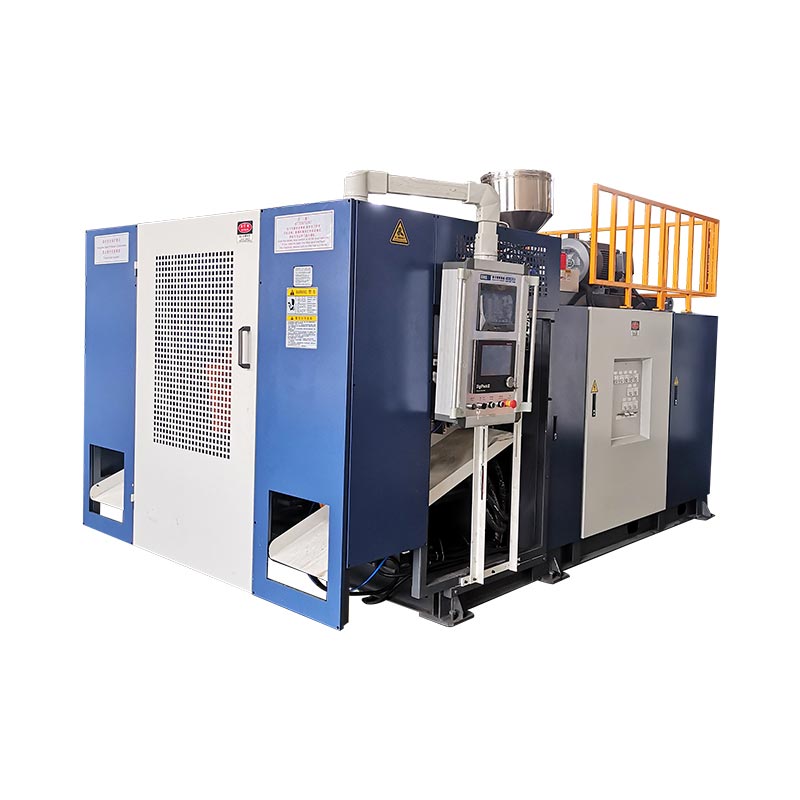
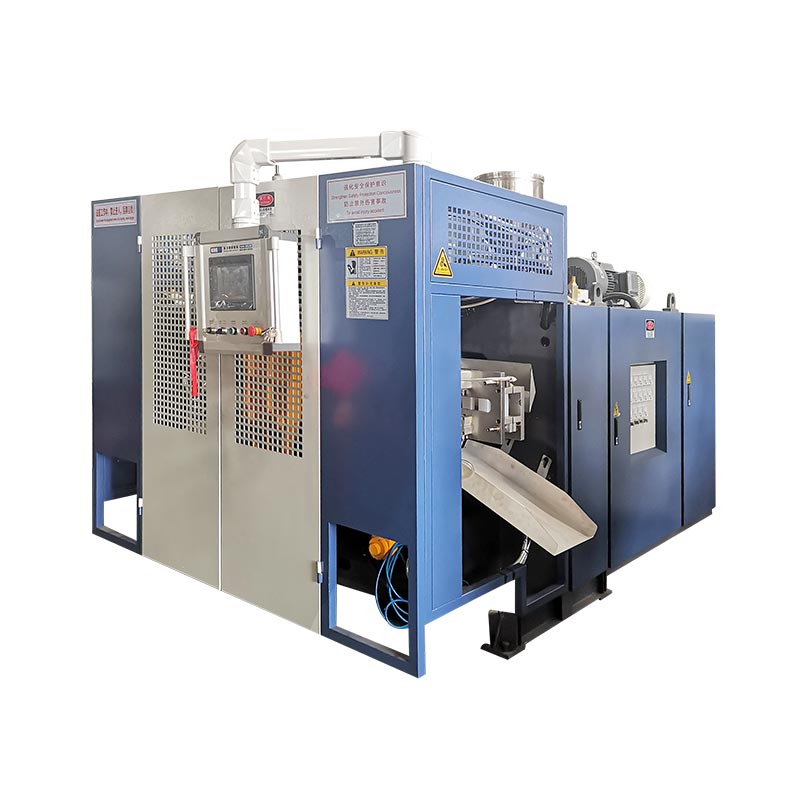
Conto platform nyata ngajantenkeun peta komponén langkung mangpaat. Kinggle urangKaca produk KGB5Lngajelaskeun hiji-stasiun mesin kontinyu kalawan mékanisme kapang-shifting translational. Méja na daptar screw 60 mm sareng Mitsubishi PLC dingaranan dina pedaran fitur.

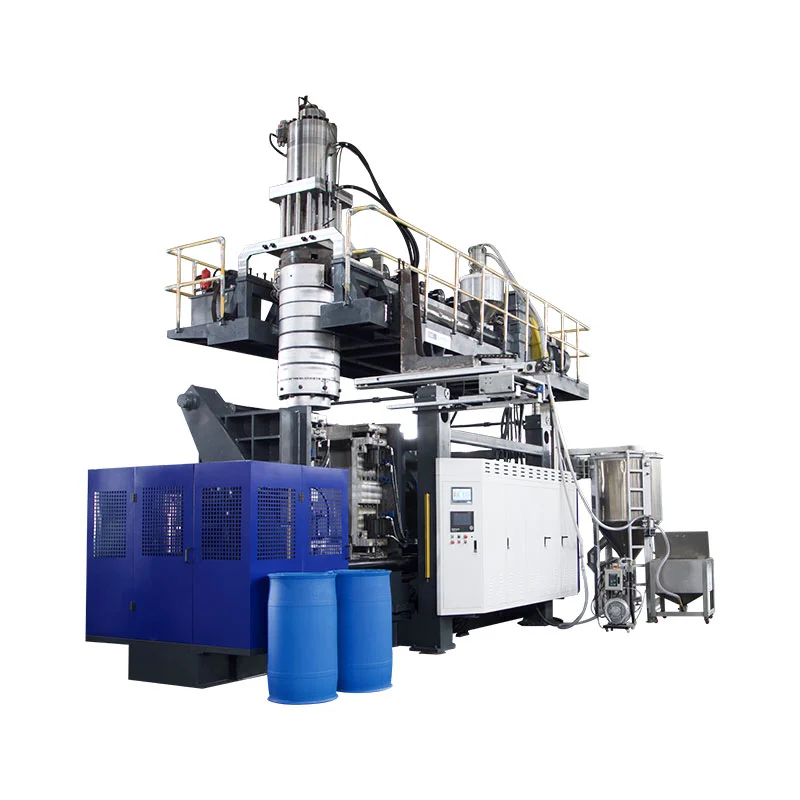
TheKGB100B 120L kacatinimbang ngajelaskeun hiji platform accumulator-sirah. Ieu daptar screw 100 mm sarta ngajelaskeun operasi servo hidrolik, ngonci langsung-tekanan kapang jeung kontrol témbok-ketebalan. Panyimpenan sareng panyimpenan na masihan diskusi komponén struktur anu béda.

| Barang | KGB5L | KGB100B | Naon bédana robah |
|---|---|---|---|
| Diterbitkeun arsitektur | Tunggal-stasiun ékstrusi kontinyu | Accumulator-sirah ékstrusi | Majelis sirah sareng hubungan siklus |
| Diaméter screw diterbitkeun | 60 mm | 100 mm | rujukan extruder béda; diaméterna sanes spésifikasi bagian lengkep |
| Diterbitkeun susunan kapang | Translasi kapang shifting | Maneuh susunan bubuka / nutup dijelaskeun dina kaca | Identipikasi clamp bener jeung assembly gerakan |
| Idéntitas ngagantian | Paké dokuméntasi salaku-diwangun mesin ieu | Paké dokuméntasi salaku-diwangun mesin ieu | Taya interchangeability kieu ti ngaran komponén dibagikeun |
Sumber: dua kaca produk Kinggle numbu. Katerangan konfigurasi sareng diaméter screw mangrupikeun inpormasi katalog, sanés pangukuran tina mesin dipasang palanggan.
Conto ieu nunjukkeun naha "screw Kinggle," "klep hidrolik" atanapi "pengontrol témbok" lega teuing pedaran pesenan. Malah dina hiji kulawarga mesin, jumlah serial, parobahan disatujuan tur masalah révisi assembly ayeuna. Data halaman produk tiasa mendakan platform, tapi éta henteu tiasa ngagentos tagihan bahan anu diwangun.
Pikeun purchasing, misahkeun tilu rékaman: naon katalog ngajelaskeun, naon urutan kaasup, sarta naon anu dipasang ayeuna. A modifikasi engké bisa geus robah drive a, sensor atawa alat. Reconcile rékaman éta saméméh milih ngagantian, utamana lamun komponén heubeul euweuh cocog gambar aslina.
Dina mangsa pamariksaan jasa, cirian subsistem anu kapangaruhan dina poto tinjauan sareng pasangkeun labél komponén anu tiasa dibaca sacara misah. Numbu duanana gambar kana angka serial mesin. A nutup-up tanpa kontéks instalasi bisa nyumputkeun naha item nu milik extrusion drive, pakét hidrolik atawa hiji bantu.
Identipikasi ngagantian bener saméméh mesen
Dimimitian ku masalah observasi jeung identitas bagian, teu kacindekan yén komponén geus gagal. Tembok anu henteu rata, gerakan anu laun atanapi alarm suhu tiasa gaduh sababaraha sabab. Catet kaayaan sareng konpirmasikeun kasalahan ngaliwatan prosés diagnostik anu disatujuan sateuacan mésér panggantian.
Thepituduh defects blow moldingMangpaat pikeun ngatur gejala produk. Pikeun interval layanan, nganggoDaptar pariksa pangropéa preventifbareng jeung manual mesin dipasang urang. Tinjauan komponén teu kedah resep hiji umur ngagantian pikeun unggal résin, siklus tugas jeung lingkungan operasi.
| Rékam | Kaasup | Naha éta penting |
|---|---|---|
| Idéntitas mesin | Model, nomer séri sareng poto plat idéntifikasi | Locates wangunan jeung dokuméntasi na |
| Idéntitas assembly | Sistim, gambar assembly, angka bagian aslina tur révisi | Ngabédakeun hiji komponén tina barang anu sarupa |
| Inpo alat | Kode produsén lengkep sareng rating anu tiasa dibaca | Kode parsial tiasa ngaleungitkeun bédana konfigurasi |
| Sambungan | Relevan ningkatna, aci, cairan, listrik atawa panganteur sinyal | Confirms leuwih ti kasaruaan visual |
| Robah sajarah | Panggantian disatujuan, modifikasi sareng parobihan parangkat lunak | Reconciles gambar aslina jeung mesin ayeuna |
| Bukti kasalahan | Alarm, léngkah siklus, pangukuran, conto anu ditandaan sareng poto anu aman | Ngabantosan misahkeun gejala anu dilaporkeun tina barang anu gagal |
Paké runtuyan idéntifikasi pondok, dikawasa
- Tangtukeun lokasi item dina gambar mesin urang atawa daptar bagian jeung catetan rujukan assembly na.
- Candak labél lengkep sareng pamasangan sakurilingna tina posisi anu diidinan anu aman.
- Cocogkeun antarmuka mékanis, listrik sareng cairan anu relevan sareng spésifikasi supplier.
- Dokumén substitusi atanapi révisi sareng kéngingkeun persetujuan téknis anu diperyogikeun sateuacan dipasang.
- Saatos ngagantian otorisasi, pariksa setelan anu diperyogikeun, eupan balik, fungsi kaamanan sareng hasil produk sateuacan ngaleupaskeun produksi.
kelas komponén béda butuh bukti béda. A manaskeun merlukeun rinci listrik sarta instalasi na. A klep merlukeun fungsi sirkuit bener jeung konfigurasi alat. Hiji alat mékanis merlukeun gambar na interfaces na. A ngagantian kontrol merlukeun versi sarta parameter cék. Poto tiasa ngadukung rékaman ieu tapi henteu tiasa netepkeun unggal syarat anu disumputkeun.
Nyuhunkeun konfirmasi tinulis ngeunaan barang anu disayogikeun sareng pengganti anu disatujuan. Ngawétkeun identitas heubeul jeung anyar dina catetan layanan. catetan éta téh leuwih mangpaat dina gagalna salajengna ti déskripsi beuli nu nyebutkeun ngan "hiji suku cadang pikeun mesin blow molding."
Labél anu teu kabaca peryogi langkung seueur bukti, sanés nomer bagian anu ditebak. Anggo posisi gambar, poto pamasangan sareng catetan mesin pikeun ngabéréskeun identitas. Entong nyalin kode tina mesin caket dieu ngan saukur kusabab komponénna katingalina sami.
Patarosan anu sering ditaroskeun ngeunaan bagian mesin blow molding
Naon bagian utama mesin blow molding?
Pikeun mesin ékstrusi, kelompok utama nyaéta nyoco sareng ékstrusi, sirah paeh sareng perkakas, kontrol parison, kapang sareng clamp, niupan, pendinginan, drive sareng kontrol, sareng panyabutan produk. Susunan pasti gumantung kana platform sareng proyék. Identipikasi prosésna heula, teras nganggo dokumén assembly na pikeun ngabedakeun parabot baku, pilihan dipilih sarta auxiliaries misah.
Naon bedana sirah paeh sareng kapang niup?
Sirah paeh handles polimér molten sarta ngabentuk parison ngaliwatan tooling outlet na. Kapang niup nutup sabudeureun parison éta sarta ngahartikeun exterior produk urang salila inflasi. A Rongga kapang, paeh atawa assembly sirah lengkep kituna mangrupa item urutan béda. Masihan rujukan assembly tinimbang ngandelkeun kecap "kapang" nyalira.
Naha pin niup sami sareng pin paeh atanapi mandrel?
No A pin paeh atanapi mandrel milik tooling ngalembereh-ngabentuk tur mantuan ngartikeun stop kontak annular. Pin niup ngenalkeun hawa sareng tiasa gaduh tugas ngawangun beuheung atanapi kalibrasi dina desain khusus. Kecap anu dibagikeun "pin" henteu ngajantenkeun komponén tiasa ditukeurkeun. Paké gambar tooling sabenerna pikeun ngaidentipikasi boh item.
Dupi bagian ditukeurkeun antara mesin blow molding béda?
Ulah nganggap silih tukeur tina ngaran umum, penampilan sarupa atawa rating headline cocog. Kode alat lengkep, révisi assembly, ningkatna, sambungan jeung fungsi operasi kudu cocog. Kadali ogé tiasa gumantung kana parangkat lunak, parameter sareng kasaluyuan eupan balik. Pilihan naon waé kedah disatujuan pikeun konfigurasi anu dipasang tinimbang disimpulkeun tina poto katalog.
Inpo naon anu diperlukeun pikeun ngaidentipikasi bagian ngagantian?
Kirimkeun modél mesin sareng nomer séri, nomer bagian asli, rujukan gambar rakitan, révisi sareng foto labél anu jelas. Ngawengku interfaces relevan, modifikasi disatujuan jeung sesar observasi. Pikeun alat kontrol, ngawétkeun versi sareng rékaman konfigurasi ogé. Hal ieu ngamungkinkeun panalungtikan pikeun ngaidentipikasi hiji item nu tangtu tinimbang kategori lega komponén.
Nyiapkeun hiji panalungtikan bagian husus
Pikeun mesin Kinggle, mimitian ku piring mesin, rujukan assembly jeung labél komponén dibaca. Tambahkeun catetan masalah jeung gambar relevan, lajeng ngirim pakét ngaliwatanKaca kontak Kinggle. Ngidentipikasi bagian anu dipasang nyaéta léngkah munggaran pikeun mastikeun ngagantian anu leres.