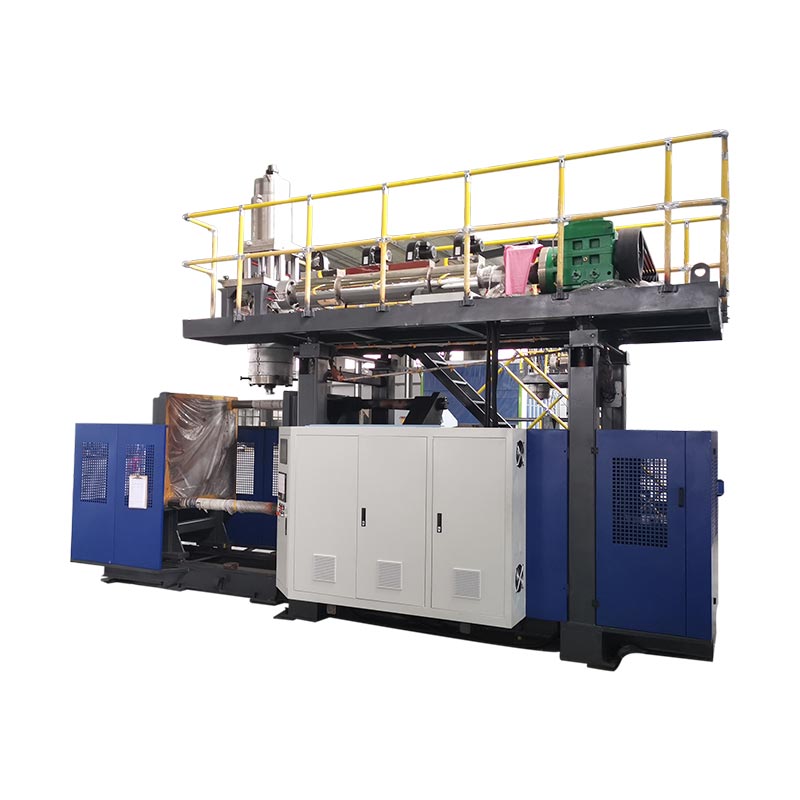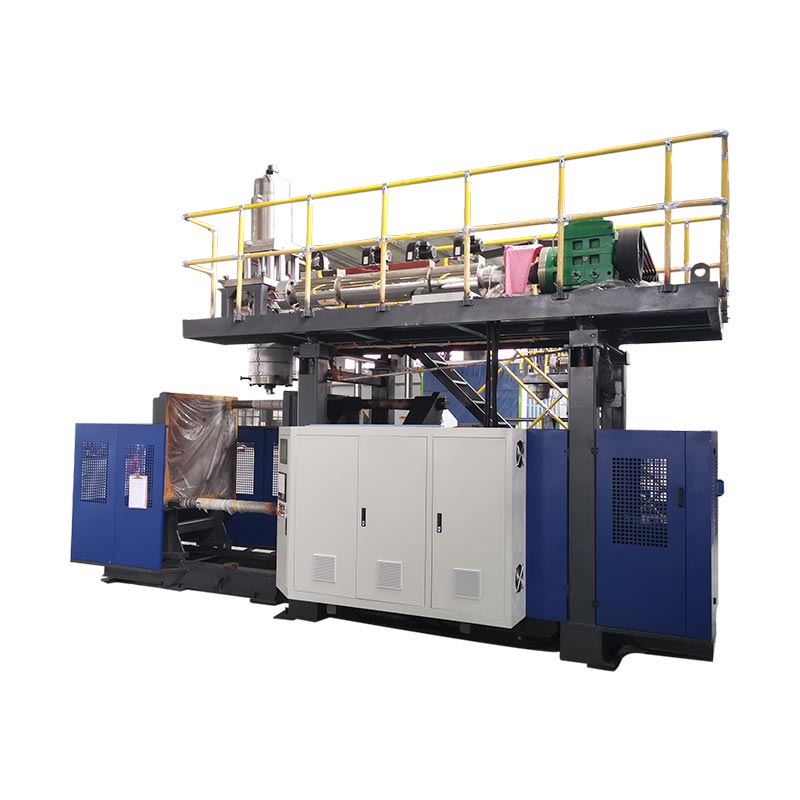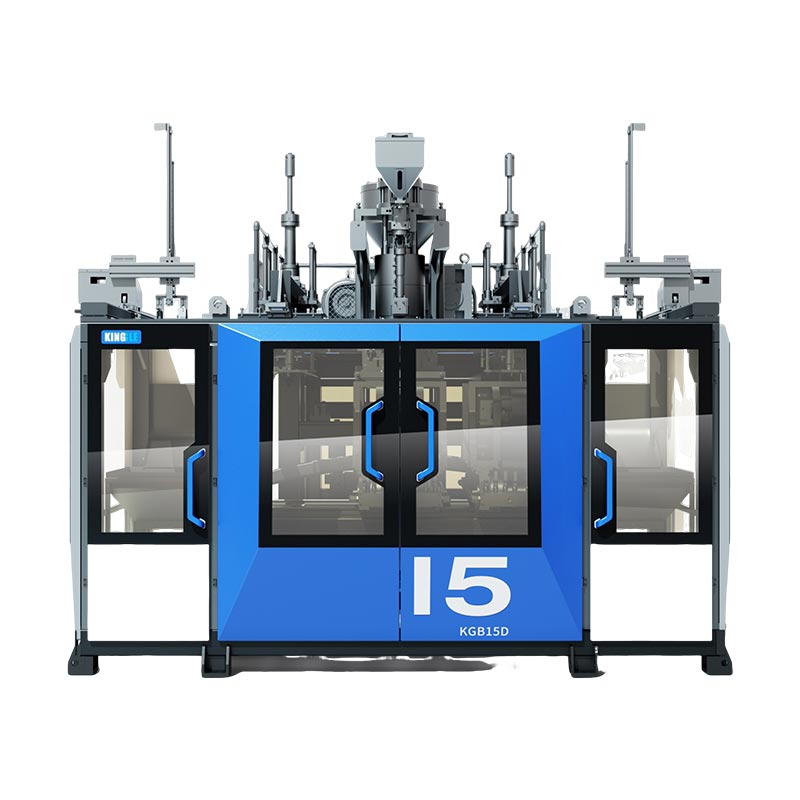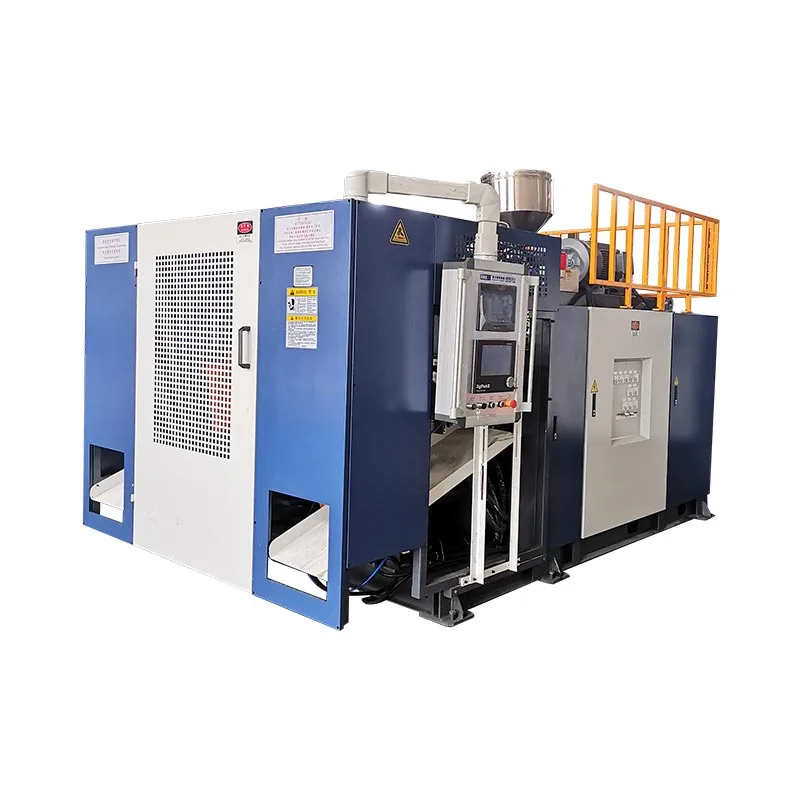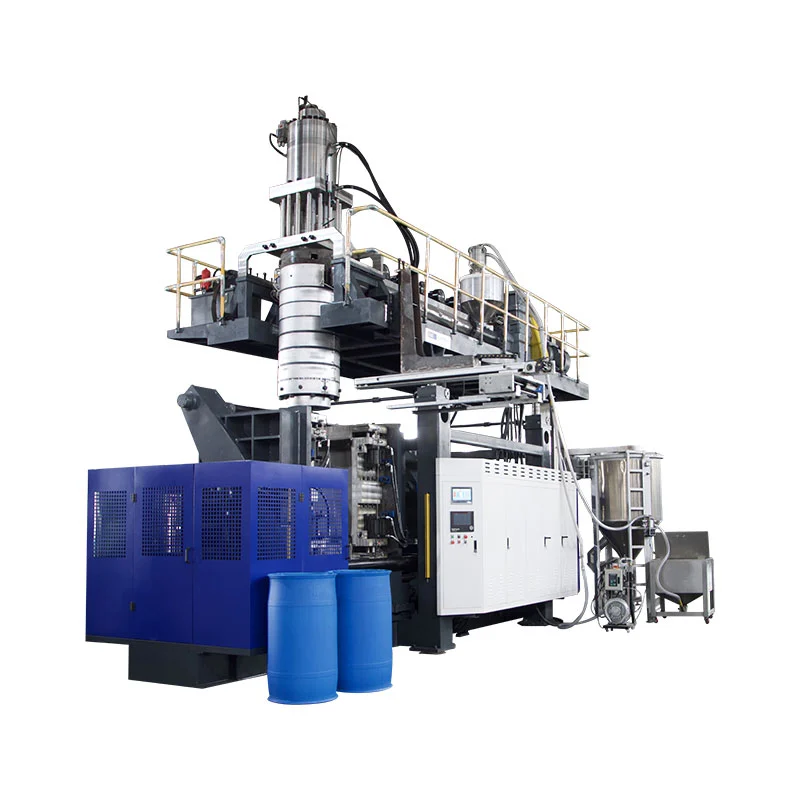
A changeover mesin blow molding geus réngsé ngan lamun kapang anyar, jalur bahan, tooling, resep jeung setelan hilir nu neuleu dicirikeun jeung bagian anyar pas cék tangtu na.Mimitian siklus otomatis mangrupa milestone panengah, teu bukti parantosan. Metodeu praktis safest tur panggancangna nyaéta nyiapkeun sagalana mungkin saméméh eureun, ngasingkeun énergi picilakaeun pikeun karya kakeunaan, balikkeun fungsi dina urutan dikawasa jeung ngukur waktu ka jandela produksi munggaran katampa, jeung harti ditampa, leungitna transisi, approver jawab jeung bukti diperlukeun dirékam saméméh tim dimimitian kampanye produksi salajengna ti garis produksi dikawasa tur traceable.

Catetan terminologi:Tim produksi bisa ngajelaskeun karya ieu salaku hiji Tonjolan niup molding changeover, niup molding kapang robah, kapang swap, alat robah, botol robah garis, niup molding robah warna ka warna, niup molding robah résin atawa niup molding robah resep. Labél ieu tumpang tindih, tapi henteu salawasna ngajelaskeun wengkuan anu sami. Pakét padamelan kedah nyatakeun persis mana unsur fisik, material, digital sareng hilir anu bakal robih.
Lima kaputusan anu ngadalikeun changeover nu
- Nangtukeun titik pagawean salaku bagian ditarima jeung jandela produksi stabil.
- Identipikasi unggal barang anu dirobih: kapang, alat paeh, pin niup, résin, warna, resep sareng alat hilir.
- Pindahkeun verifikasi, pementasan sareng dokuméntasi ka luar jandela mesin anu dieureunkeun dimana aman.
- Anggo prosedur énergi picilakaeun anu otorisasi situs sateuacan saha waé anu asup ka zona bahaya anu kakeunaan.
- Catet setelan sareng bukti anu disatujuan supados ngajalankeun salajengna dimimitian tina garis dasar anu dikontrol.
| Robah domain | Naon anu kedah cocog sareng padamelan énggal | Balikan deui bukti | kagumantungan disumputkeun has |
|---|---|---|---|
| Kapang jeung interfaces | révisi bener, ningkatna, cooling, blow-pin / hubungan inti jeung take-kaluar | Gerak manual dikawasa sareng sambungan bébas bocor | Routing selang, posisi sensor atawa clearance hilir |
| Maot jeung parison tooling | Identitas alat anu disatujuan, posisi mékanis sareng kalibrasi | Lempeng, parison stabil diposisikan pikeun kapang | File tooling henteu cocog sareng hardware anu dipasang |
| Bahan sareng warna | Kelas résin anu leres, seueur, masterbatch sareng aturan regrind anu disatujuan | Bersih, ngalembereh homogen jeung transisi bahan traceable | résin heubeul atawa warna tetep dina penanganan sarta ngalembereh jalur |
| Resep jeung kontrol | Révisi resep dikaluarkeun pikeun pakét produk anu dipasang | Paréntah jeung kaayaan sabenerna satuju ngaliwatan siklus dikawasa | Hiji nilai produk heubeul survives luar resep disimpen |
| Bagian jeung garis ditampa | Ngagambar, wates visual, beurat, témbok, dimensi sareng tés fungsional | Ditetepkeun padeukeut atawa dumasar-waktu jandela ditampa | Trimmer, tester bocor, conveyor atanapi pack-out masih ngagunakeun SKU heubeul |
A changeover réngsé ngan lamun botol anyar disatujuan
Tutuwuhan mindeng ngagunakeun kecaprobahanpikeun sababaraha acara béda. Hiji pangawas bisa ngeureunkeun jam nalika kapang anyar clamped. Anu sanésna tiasa ngeureunkeunana nalika siklus otomatis munggaran dimimitian. Kualitas tiasa ngahartikeun parantosan salaku bagian kahiji anu lulus pamariksaan, sedengkeun produksi tiasa meryogikeun bagian-bagian anu ditampi. Definisi ieu ngahasilkeun angka anu béda-béda, ku kituna perbandingan waktos ganti-ganti henteu aya artina dugi ka titik awal sareng titik parantosan tetep.
Pikeun hiji garis extrusion niup molding, titik mimiti mangpaat mangrupa bagian katampa panungtungan ti pakasaban kaluar. Hiji titik finish mangpaat nyaéta jandela produksi munggaran katampa pikeun pakasaban asup. Tutuwuhan kedah netepkeun jandela éta. Bisa jadi sajumlah set bagian padeukeut, waktu nu tangtu dina kondisi stabil atawa aturan sampling sakuliah stasion, rongga atawa outlet paeh. Syaratna aya dina spésifikasi produk atanapi prosés anu dikontrol, sanés dina mémori operator.
Definisi ieu ngungkabkeun pagawéan anu disumputkeun ukur métrik kapang. Produk asup bisa merlukeun paeh sejen atawa mandrel, niup pin, beuheung tooling, gerakan inti, profil parison, résin, warna, aturan regrind, program bocor-test, trimming fixture, labél, pituduh conveyor atawa pola pak-kaluar. Sanaos kapang fisik tetep dipasang, transisi bahan sareng resep masih tiasa janten perobahan produksi botol plastik pinuh.
Pisahkeun hasilna kana opat ukuran: waktos dieureunkeun-mesin, waktos ka bagian mimiti kabentuk, waktos ka bagian katampi heula sareng waktos ka jandela produksi anu ditampi. Rékam pangaturan nolak sareng ngabersihkeun kuantitas salian waktos éta. Ieu teu janji yén unggal angka bakal tumiba. Éta nyababkeun leungitna katingali sareng nyegah balikan deui gancang tina dilaporkeun salaku panyulingan mesin molding extrusion anu suksés nalika garis hilir atanapi gerbang kualitas masih nolak bagian.
Rencanana paket produk anyar sateuacan mesin eureun
Gantina kedah dimimitian salaku cek inpormasi nalika padamelan kaluar masih jalan. Ngawangun hiji pakét pakasaban dileupaskeun anu nangtukeun gambar bagian jeung révisi, résin kelas, masterbatch, regrind diidinan, beurat bagian target, dimensi kritis, lokasi témbok-ketebalan, kriteria visual, tés fungsional jeung ekspektasi pak-kaluar. Tambahkeun kapang, paeh tooling, niup pin, sisipan, nyandak-kaluar jeung hilir idéntitas fixture. Upami dua barang ngabagi nami umum, paké KTP awét atanapi poto anu dikontrol révisi supados tim pangaturan henteu milih ku penampilan.
Kinggle urang diterbitkeunprosés jualanmiwarang pembeli nyadiakeun poto produk atawa gambar, beurat, ukuran, bahan, ketebalan, kaluaran jeung kimia-lalawanan pangabutuh saméméh solusi mesin dipilih. Kategori input sarua berharga salila changeovers engké sabab nyambungkeun setelan mesin jeung bagian anu kudu dihasilkeun. Paket produksi kedah langkung spésifik tibatan panalungtikan asli sareng kedah ngandung ukur nilai anu disatujuan pikeun mesin, kapang sareng kombinasi bahan anu saleresna.
Tahap kapang hareup jeung barang bantu diverifikasi di wewengkon ditunjuk tanpa obstructing kaluar, guarding atawa aliran bahan. Pariksa titik angkat sareng rencana angkat pabrik, tapi ulah disimpulkeun kapasitas angkat tina ukuran nominal kapang. Pastikeun yén sambungan cooling, sambungan hawa, sensor, kabel na fasteners hadir tur leres dicirikeun. Nyiapkeun parabot penanganan bahan beresih jeung peti segregated pikeun résin kaluar, bahan transisi sarta bagian ditolak. Upami jalurna kalebet pemangkas, panguji bocor, labeler atanapi conveyor, kalebet resep sareng ganti bagian dina ulasan kesiapan anu sami.
Tahan kaputusan kesiapan pondok saméméh bagian heubeul final. The setter kapang confirms tooling sarta ngangkat kesiapan, penanganan bahan confirms kavling bener jeung jalur bersih, operator confirms aksés resep, pangropéa confirms sagala karya dijadwalkeun, sarta kualitas confirms rencana sampel. Lamun hiji item diperlukeun leungit, ninggalkeun pakasaban kaluar jalan nalika praktis. Ngajalajah masalah samemeh eureun rencanana ngarobah downtime kana waktu persiapan tanpa nyokot potong kompas kaamanan.
Ngadalikeun énergi picilakaeun saméméh kapang atawa karya tooling
Parobahan kapang blow molding tiasa ngalaan jalma kana gerak clamp, pindah platens, pin niup, cutters, robot, tekanan hidrolik, tekanan pneumatic, énergi listrik, polimér panas sareng alat anu dipanaskeun. Mencét tombol eureun normal henteu netepkeun kaayaan aman pikeun digawé di jero zona bahaya. Dunungan kedah nangtukeun tugas mana anu ngalayanan atanapi pangropéa, ngaidentipikasi sadaya sumber énérgi sareng nerapkeun prosedur kontrol énergi-spésifik mesin di situs ngalangkungan tanaga anu dilatih sareng otorisasi.
Pikeun tempat gawé di Amérika Serikat,OSHA 29 CFR 1910.147alamat ngalayanan jeung pangropéa dimana énergization kaduga, ngamimitian atawa sékrési énergi nu disimpen bisa menyakiti hiji pagawe. Merlukeun program kontrol énergi, prosedur documented mana lumaku, latihan jeung inspeksi periodik.OSHA 29 CFR 1910.212nyadiakeun sarat umum mesin-guarding. Tutuwuhan di luar Amérika Serikat kedah nuturkeun hukum, standar sareng prosedur dunungan anu berlaku di lokasina.
Rencana parobihan ogé kedah ngémutan tugas-tugas anu peryogi énergi samentawis pikeun nguji atanapi posisi. Éta sanés idin pikeun improvisasi. Dunungan anu tanggung jawab kedah netepkeun sekuen anu patuh pikeun ngabersihan alat sareng jalma, ngan ukur mulangkeun énergi anu diperyogikeun, ngalaksanakeun tés, de-énergizing deui upami diperyogikeun sareng nerapkeun deui kadali sateuacan padamelan anu kakeunaan diteruskeun. Tirai cahaya, panto interlocked atanapi eureun darurat tiasa ngajaga operasi normal, tapi teu kedah diolah sacara santai salaku gaganti prosedur énergi anu bahaya.
Nangtayungan parabot sakumaha taliti salaku jalma. Kinggle urang hostedmanual operasi mesin blow molding otomatiswarns yén gerakan niup-pin kudu ngagabung jeung kaayaan kapang-buka sarta ngajelaskeun platform jeung paeh-sirah fungsi positioning. Antarbeungeut anu pasti sareng logika gerakan anu aman rupa-rupa dumasar kana modél, pilihan sareng versi parangkat lunak. Ku alatan éta, tim pangaturan kedah ngaidentipikasi gerakan anu diidinan khusus pikeun mesin sateuacan lirén tibatan mendakanana nalika aya kapang anu ditunda atanapi alat anu kakeunaan.
Ngajalankeun hiji runtuyan dikawasa sakuliah kapang, bahan jeung kadali
Runtuyan dalapan tahap di handap ieu ngahaja ditulis salaku aliran kontrol, sanes prosedur mékanis universal. Léngkah-léngkah panyabutan kapang anu lengkep, nilai fastener, metode selang, wates suhu alat sareng gerakan uji kedah asalna tina mesin, kapang sareng petunjuk pabrik anu saleresna. Nilai runtuyan umum nyaéta méré operasi, pakakas, pangropéa, bahan jeung kualitas titik handoff sarua.
-
Leupaskeun pakasaban kaluar.Identipikasi bagian heubeul panungtungan katampa, simpen rékaman prosés diperlukeun tur reconcile résin kaluar, labél jeung karya-di-prosés. Ngawétkeun sampel disatujuan lamun rencana kontrol pabrik urang merlukeun hiji.
-
Eureun dina kaayaan disatujuan.Turutan parentah shutdown mesin sarta résin. Akun pikeun tinggal panas sarta bahan ditinggalkeun di Hopper nu, extruder, sirah atawa accumulator tinimbang nganggap jeda normal cocog pikeun robah résin.
-
Ngasingkeun pikeun digawé kakeunaan.tanaga otorisasi nerapkeun bahya-énergi sarta prosedur lift situs urang. Pariksa isolasi jeung alamat nu disimpen hidrolik, pneumatic, gravitasi jeung énergi termal saméméh saha asup zona bahaya nu tangtu.
-
Cabut jeung ngajaga komponén kaluar.Pegatkeun sambungan, angkat sareng simpen kapang sareng perkakas anu aya hubunganana ku paréntah anu dikontrol. Cap atawa ngajaga sambungan beresih jeung catetan karuksakan, leakage atawa maké abnormal tinimbang ngalirkeun ka ngajalankeun salajengna.
-
Pariksa interfaces umum.Pariksa ningkatna beungeut, fitur alignment, cooling sarta sambungan hawa, sensor, kabel jeung wewengkon dijagaan diaksés. Masalah panganteur disumputkeun bisa nuturkeun kapang anyar jeung kasampak kawas kasalahan resep.
-
Pasang pakét asup anu diverifikasi.Cocogkeun ID fisik sareng pakét padamelan anu dileupaskeun. Sambungan rute pikeun ngahindarkeun ciwit, panas sareng bahaya gerak, teras ngalengkepan pamariksaan dipasang sareng sambungan anu ditangtukeun.
-
Mulangkeun fungsi ku otorisasina.Hapus tanaga sareng alat, pasang deui penjaga, turutan prosés ulang énergi anu disatujuan sareng ngabuktikeun gerakan manual anu diidinan dina kaayaan anu dikontrol. Pastikeun yén paréntah, eupan balik sarta gerak fisik satuju.
-
Ngenalkeun bahan sareng cocogkeun produk.Ngalengkepan résin disatujuan atawa transisi warna, beban resep dileupaskeun, ngabentuk bagian diagnostik, ngabenerkeun hiji ngabalukarkeun dibuktikeun dina hiji waktu sarta ngaleupaskeun produksi ngan sanggeus jandela ditampa diartikeun pas.
Pamilik panggung kedah ngadaptarkeun atanapi ngaku sacara digital unggal handoff. Éta kontrol leutik nyegah pernyataan ambigu kayaning "kapang geus siap" lamun cooling teu disambungkeun, atawa "resep geus dimuat" lamun hiji alat bantu masih nyepeng SKU saméméhna. Éta ogé nunjukkeun dimana waktosna leres-leres leungit: ngantosan otorisasina, mendakan hardware, koréksi antarmuka, ngabersihan warna anu lami, nyaimbangkeun parison atanapi ngulang uji kualitas.
Pikeun langkung rinci ngeunaan hubungan alat, paké Kinggle'sTonjolan niup molding pituduh design kapang. Pikeun balik dikawasa ti mesin dieureunkeun ka produksi, make nuDaptar pariksa ngamimitian mesin blow molding. Éta artikel ngalegaan tahapan individu; kaca changeover ieu owns handoff cross-fungsi tina hiji pakasaban disatujuan ka hareup.
Ngubaran résin sarta robah warna ka warna salaku kaputusan material-jalur
A robah bahan blow molding teu lengkep nalika kantong salajengna ngahontal Hopper nu. Résin atawa warna kaluar bisa tetep dina conveying garis, loaders, hoppers, blenders, throats feed, screw jeung tong, adapters, sirah Tonjolan, jalur aliran accumulator jeung tooling paeh. Rencana transisi kedah ngaidentipikasi mana tina jilid anu aub sareng dimana bahan campuran atanapi warna-warni bakal dikumpulkeun. Éta ogé kedah nyatakeun naha bahan transisi tiasa pulih, kedah dikarantina atanapi kedah dibuang dina aturan bahan pabrik.
Turutan shutdown anu disatujuan ku supplier résin, petunjuk ngamimitian sareng purging ogé petunjuk mesin. Entong nganggap yén bahan ngabersihkeun universal, suhu atanapi kuantitas tiasa dianggo pikeun unggal polimér, pewarna sareng sistem ékstrusi. Parobahan tina bahan alami ka poék nampilkeun masalah pisibilitas anu béda ti poék ka alam. Parobahan antara sasmita tina polimér sarua masih bisa ngarobah kakuatan ngalembereh, ngabareuhan, cooling jeung paripolah parison. Parobahan antara kulawarga polimér bisa merlukeun kasaluyuan jeung degradasi review leuwih husus. Kinggle urangHDPE versus PP niup molding pituduhngécéskeun naon pangna bagian, prosés jeung pakét validasi kudu reconsidered tinimbang ngubaran ngaran bahan salaku substitusi basajan.
LyondellBasell urangpituduh ngungkulan blow moldingngaidentipikasi kontaminasi luar jeung résin didegradasi salaku sumber garis paeh, streaking, partikel kaluar-warna na liang. Husus nunjuk ka housekeeping bahan-nanganan, regrind kacemar, purging goréng antara résin jeung shutdown goréng atawa prakték ngamimitian salaku kamungkinan kontributor. Ieu mangrupikeun hubungan diagnostik, sanés setpoint operasi Kinggle.
Ngawangun idéntifikasi bahan positif kana handoff nu. Rékam supplier résin, kelas, loba, masterbatch, rasio, sumber regrind jeung waktu adun anyar diasupkeun sistem feed. Simpen labél atanapi rékaman barkod kalayan conto anu disimpen upami diperyogikeun. Lamun bagian anyar munggaran némbongkeun bintik hideung, corétan atanapi carryover warna, timestamp jeung bahan-jalur catetan mantuan ngabedakeun transisi bisa diprediksi tina kontaminasi atawa degradasi. TheTonjolan niup molding defects pituduhnyadiakeun matriks gejala-ka-bukti anu langkung lega.
Mulangkeun resep tanpa ngimpor asumsi produk anu lami
A resep disimpen mangpaat ngan lamun identitas na wengkuan anu jelas. Catetan asup kedah nyatakeun révisi produk, kapang jeung kombinasi tooling, résin kelas, file controller relevan, status persetujuan sarta tanggal diverifikasi panungtungan. Hak aksés kedah ngabédakeun resep produksi anu dileupaskeun tina uji coba pangwangunan. Sateuacan ngamuat file, operator kedah mastikeun yén kaayaan mesin fisik cocog sareng file tinimbang nganggo nami resep salaku bukti yén hardwarena leres.
Ruang lingkup resep tiasa dibagi kana sistem. HMI utama tiasa ngandung posisi kapang-buka sareng nutup, laju gerak, telat, waktos niup, waktos cooling, logika sareng pilihan fungsi. A controller témbok-ketebalan misah bisa nahan shot atawa informasi siklus, nilai paeh-gap jeung profil parison. Alat-alat hilir tiasa nahan pamasangan, uji bocor atanapi setélan conveyor. Kinggle urang hostedMoog DigiPack III manualngécéskeun yén file wadahna disimpen tiasa kalebet profil parison anu diprogram sareng inpormasi kalibrasi alat. Éta ogé nyatakeun yén kalibrasi alat-gap anu akurat penting nalika robih tina hiji wadah ka anu sanés.
Bukti éta ngadukung aturan anu penting: ulah nyabut file parangkat lunak tina alat anu dikalibrasi pikeun beroperasi. Manual controller sarua catetan anu robah kapang ogé bisa merlukeun parobahan tooling paeh-gap. A file nu dihasilkeun wadahna katampa kalawan hiji paeh, mandrel na calibration teu otomatis valid sanggeus eta barang robah. Dimana pabrik geus disatujuan setélan master, bandingkeun révisi dimuat jeung rékaman dirilis sarta dokumén naon bédana ngahaja. Ulah nimpa master bari tuning bagian kahiji.
Paké mode manual atawa setelan pikeun ngabuktikeun ukur gerakan diijinkeun ku prosedur mesin-spésifik. Pariksa clearance kapang, niup-pin atawa hubungan inti, paeh-sirah jeung posisi platen, nyandak-kaluar jalur, penjaga jeung eupan balik saméméh Ngabuburit otomatis. Manual operasi Kinggle ngajelaskeun fungsi manual sarta ngingetkeun yén gerakan niup-pin kudu koordinasi jeung kapang kabuka. Kusabab interfaces sarta fungsi pilihan rupa-rupa, étaSetélan HMI sareng pituduh alaremkudu dibaca barengan manual mesin pasti tinimbang dipaké salaku diganti a.
Nalika tuning dimimitian, robah hiji variabel dikawasa pikeun alesan nyatakeun, catetan nilai heubeul jeung anyar, sarta ngadagoan respon prosés saméméh ditilik eta. Distribusi Parison, beurat bagian, paripolah Tonjolan, cooling sarta kapang posisi interaksi. Thepituduh programming parisonngécéskeun kumaha nyambungkeun profil jeung lokasi témbok diukur tinimbang smoothing titik ku penampilan nyalira.
Validasi bagian kahiji saméméh ngukur kasuksésan robahan
Bagian katutup kahiji ngajawab ngan hiji patarosan: garis bisa ngabentuk hiji hal. Éta henteu ngabuktikeun yén bagian éta nyumponan syarat gambar, fungsional atanapi prosés. Ngubaran potongan awal salaku sampel diagnostik. Cirian aranjeunna ku runtuyan, waktu, stasiun, rongga atawa maot outlet sakumaha hade. Tetep aranjeunna dina urutan cukup lila pikeun nempo naha prosés ieu converging, drifting atawa ngulang hiji cacad samping-spésifik.
Mimitian ku identitas sareng kaayaan kasar. Mastikeun bagian bener jeung révisi, résin jeung warna, beuheung atawa panganteur géométri, formasi lengkep, trimming jalur jeung karuksakan atra. Teras nerapkeun rencana anu dikontrol pikeun beurat bagian, distribusi témbok, dimensi kritis, penampilan sareng tés fungsional anu diperyogikeun. Bocor, teundeun, tekenan, beban, résistansi kimiawi atanapi tés pas anu khusus produk; kalebet ngan ukur anu diperyogikeun ku gambar pembeli, standar atanapi rencana validasi. Ulah invent a toleransi universal atawa count sampel.
Sampel ditampa kedah ngagambarkeun susunan produksi nyata. Dina mesin stasiun ganda, sampel dua sisi. Dina setelan multi-head atanapi multi-rongga, ngawétkeun identitas sirah atawa rongga jadi rata-rata teu bisa nyumputkeun hiji kaluaran gagal. Upami pemangkas hilir atanapi panguji bocor mangrupikeun bagian tina prosés bagian anu tiasa dijual, cocogkeun alat éta ogé. Botol anu pas dina kapang tapi gagal saatos dipangkas sanés hasil produksi anu ditarima. Thepituduh uji ditampa pabriknunjukkeun kumaha produk, prosés sareng bukti tés tiasa dihijikeun sateuacan kiriman; prinsip traceability sarua lumaku salila changeovers produksi.
Penjaga, eupan balik, utilitas, gerakan manual sareng aliran bahan satuju sareng setelan anu disatujuan.
Sampel anu diidentipikasi lulus gambar, visual, dimensi, témbok sareng syarat fungsional anu berlaku.
Jandéla produksi padeukeut atanapi dumasar waktos anu ditetepkeun pabrik ngalangkungan sadaya kaluaran anu relevan.
Ngaleupaskeun garis ngan ngaliwatan otoritas ditunjuk pabrik urang. Rékam sampel anu ditampi sareng révisi resep anu ngahasilkeunana. Lamun prosés teu bisa ngahontal jandela disatujuan tanpa ninggalkeun rentang mumpuni na, eureun escalating setélan jeung nalungtik tooling, Utiliti, bahan, kaayaan mesin atawa desain prosés aslina. Kinggle urangpituduh syarat utilitimantuan misahkeun masalah setelan mesin tina hawa teu stabil, cai atawa suplai listrik.
Ngurangan waktu changeover ku mindahkeun persiapan luar eureun
Kasempetan safest biasana teu gancang rengkuh karya. Éta ngaleungitkeun pagawéan anu henteu kedah aya di jero jandela anu dieureunkeun. Pariksa hiji changeover dirékam sarta mengklasifikasikan unggal reureuh: ngantosan kapang, confirming révisi a, manggihan selang a, meresihan wadahna bahan, ngundeur file a, locating a fixture test, ngantosan kualitas atawa koréksi sambungan ruksak. Seueur pancén ieu tiasa réngsé atanapi diverifikasi sateuacan bagian lami anu terakhir katampi, upami persiapanna henteu ngaganggu produksi atanapi ngajagaan.
Jieun kit siap-dijalankeun pikeun tiap kulawarga produk ulang. Bisa ngawengku peta sambungan diverifikasi, fasteners ditangtayungan, hoses dilabélan, kurung sensor, rujukan resep disatujuan, rencana sampel sarta bagian robah hilir. Paké idéntifikasi visual nu survives lingkungan warung. Nyimpen kapang sareng perkakas supados titik angkat sareng ramo sambungan tetep tiasa diaksés sareng ditangtayungan. Kit kedah ngirangan milarian sareng interpretasi; eta pernah kedah ajak substitusi lamun item dikawasa leungit.
Ngabakukeun interfaces ngan sanggeus review rékayasa. lokasi selang konsisten, idéntifikasi konektor, ningkatna rujukan tur ngaran resep bisa ngurangan waktu kaputusan, tapi maranéhna kudu cocog tekanan, hawa, aliran, gerakan sarta sarat kaamanan. Lamun fitur gancang-robah dianggap, evaluate sistem pinuh, kaasup ngonci positif, eupan balik, leakage, pangropéa, proofing kasalahan sarta assessment résiko situs urang. Ulah ngarobah proyék speed kana modifikasi hardware undocumented.
Paké catetan changeover pikeun milih hiji pamutahiran dina hiji waktu. Lamun clearing warna ngadominasi, nalungtik routing bahan jeung strategi ngabersihan disatujuan. Lamun alignment mendominasi, mariksa gudang, locating fitur sarta kaayaan kapang. Upami tuning bagian kahiji ngadominasi, pamariksaan resep audit, kalibrasi alat sareng bukti prosés. Lamun kualitas antosan mendominasi, pre-tahap calibrated gauges jeung nangtukeun saha nu bisa ngaleupaskeun pakasaban. Tujuanana nyaéta jandela produksi anu katampi munggaran anu tiasa diulang, sanés parobihan garing anu netepkeun catetan dituturkeun ku besi tua.
Karya pangropéa ogé kedah direncanakeun sacara eksplisit. A changeover bisa nyadiakeun aksés pikeun inspeksi, tapi ngagabungkeun tugas ngarobah wengkuan, jalma jeung énergi-kontrol pangabutuh. Ngagunakeun étaDaptar pariksa pangropéa preventifpikeun mutuskeun naon anu aya dina intervensi anu direncanakeun. Tetep papanggihan pangropéa misah ti parobahan setelan produk supados masalah alat ngulang tetep katingali.
Ngawangun catetan changeover nu ngajadikeun ngajalankeun salajengna gampang
A catetan mangpaat cukup pondok pikeun ngalengkepan sarta cukup husus pikeun ngarekonstruksikeun ngajalankeun. Mimitian ku idéntitas: tanggal sareng waktos, mesin, révisi produk kaluar sareng asup, ID kapang sareng perkakas, sasmita bahan sareng seueur, révisi resep, anggota tim sareng otoritas pelepasan. Tambihkeun opat titik waktos anu didefinisikeun sateuacana, ditambah jumlah atanapi beurat bahan ngabersihkeun, penolakan setelan sareng produk anu dilaksanakeun. Lamun pabrik teu bisa ngukur hiji widang reliably, labél salaku teu sadia tinimbang estimasi eta.
Catetan iwal dina basa observasi. "Balik cooling ti sirkuit kapang B némbongkeun euweuh aliran" leuwih mangpaat ti "masalah cai". "Resep file 14 dimuat; tester hilir tetep dina SKU X" nangtukeun gagal handoff. Poto maké teu disangka-sangka, bocor, panyambungna ruksak atawa defects bagian repeatable kalawan spidol identitas relevan. Link karya corrective kana pangropéa atawa sistem nonconformance tinimbang burying eta dina komentar operator.
| Blok rékaman | Widang mangpaat minimum | Patarosan eta ngajawab waktos salajengna |
|---|---|---|
| Idéntitas pakasaban | Mesin, produk, kapang, perkakas, bahan sareng révisi resep | Naha pakét fisik sareng digital cocog? |
| Waktos | Panungtungan katampa bagian heubeul, mimiti kabentuk bagian anyar, mimitina ditarima bagian, stabil-jandela release | Dimana interval dieureunkeun janten waktos kualifikasi? |
| Karugian | Ngabersihan kuantitas, setup rejects, ngayakeun produk jeung tanaga gawé ku peran | Naha eureun anu langkung pondok ngan saukur mindahkeun karugian ka tempat sanés? |
| Kode reureuh | Ngadagoan, neangan, ngalereskeun, beberesih, tuning, nguji atawa otorisasina | Persiapan atanapi masalah sistem mana anu kedah dironjatkeun? |
| Katampi | Sampel ID, pangukuran, tés, persetujuan sareng révisi resep akhir | Bukti naon anu ngabuktikeun yén jalur éta dileupaskeun? |
| Pangecualian | Masalah anu dititénan, pamilik, ngawadahan sareng tindakan anu aya hubunganana | Naon anu kedah dilereskeun sateuacan padamelan anu sami? |
Tinjauan parobahan anu diulang ku kulawarga produk tinimbang ngandelkeun hiji jalan anu pangsaéna. Pilarian median sareng panyebaran unggal tahapan waktos, pangecualian ngulang sareng modeu scrap anu diulang. Hiji acara unusually gancang tunggal bisa geus disingkahkeun cek, benefited tina kaayaan idéal atawa dipaké harti ditampa béda. Tujuan tina data nyaéta pikeun ningkatkeun standar sareng persiapan, sanés pikeun meksa operator pikeun ngahindarkeun panyalindungan.

Tutup catetan sareng garis dasar anu disatujuan ayeuna sareng tindakan salajengna. Upami parobihan ngahasilkeun setelan anu langkung saé, jalankeun nilai anu dirévisi ngalangkungan prosés persetujuan pabrik sateuacan ngapdet master. Upami éta kakeunaan masalah desain, jaga wadahna samentawis katingali dugi ka rékayasa nutupana. Disiplin ieu ngarobah unggal changeover mesin blow molding kana bukti usable tinimbang acara shift terasing sejen.
Patarosan remen ditanya ngeunaan changeovers blow molding
Naon anu kalebet dina ganti mesin blow molding?
A changeover lengkep bisa ngawengku kapang, maot na mandrel, niup pin, inti atawa inserts, résin, masterbatch, aturan regrind, resep HMI, profil témbok-ketebalan, nyandak-kaluar, trimmer, tester bocor, Panungtun conveyor, labél jeung pak-kaluar. Lingkup pasti gumantung kana bédana antara bungkusan produk kaluar jeung asup. Tangtukeun éta bédana saméméh eureun. Lamun ngan kapang didaptarkeun, tim bisa balikan deui ku jalur bahan heubeul, file controller atawa setelan hilir.
Iraha waktos changeover kedah ngamimitian sareng ngeureunkeun?
Hiji harti praktis dimimitian dina bagian katampa panungtungan ti pakasaban kaluar sarta ends dina jandela produksi munggaran katampa pikeun pakasaban asup. Ogé ngarekam waktu panengah pikeun bagian mimiti kabentuk jeung bagian mimiti katampa. Tutuwuhan kudu nangtukeun jandela produksi, kayaning jumlah husus tina bagian padeukeut atawa sampel dumasar-waktu sakuliah sadaya stasiun relevan, rongga atawa huluna. Ngagunakeun harti sarua ngajadikeun babandingan hareup bermakna.
Kumaha tutuwuhan bisa ngurangan blow molding kapang ngarobah waktu aman?
Pindahkeun idéntifikasi, pementasan, beberesih, verifikasi resep, persiapan gauge sareng perencanaan kualitas di luar interval anu dieureunkeun dimana kagiatan ieu tiasa dilakukeun tanpa ngaganggu produksi. Interfaces labél, ngajaga gudang, nyiapkeun kit husus pakasaban sarta napelkeun boga keur unggal handoff. Nganalisis antosan sareng waktos koreksi sacara misah ti karya kapang fisik. Ulah ngurangan waktu ku bypassing penjaga, skipping kadali énergi picilakaeun, ngagunakeun parabot ngangkat unrated atawa narima bagian saméméh cék diperlukeun lulus.
Naha ngamuat resep anu disimpen ngabéréskeun setélan?
No A resep disimpen kedah cocog kapang dipasang, tooling paeh, niup pin, bahan jeung révisi produk. Sababaraha setélan ogé bisa hirup dina controller parison misah atawa mesin hilir. Konfirmasi set file lengkep, buktikeun gerakan manual anu diijinkeun sareng bandingkeun paripolah mesin anu saleresna sareng garis dasar anu dileupaskeun. Moog's DigiPack III manual link nu disimpen file wadahna kalawan parison-profil na paeh-gap tooling informasi calibration, naha nu jadi identitas hardware na identitas file kudu tetep disambungkeun.
Naha bintik hideung atanapi coretan warna muncul saatos parobahan material?
Panyabab anu mungkin kalebet bahan kuno anu aya dina jalur penanganan atanapi lebur, résin anu kacemar atanapi regrind, résin terdegradasi dileupaskeun tina daérah anu ngeuyeumbeu, campuran warna anu henteu rata, pamanas lepat atanapi pareum sareng ngabersihan anu teu cocog. Ngawétkeun résin jeung catetan transisi saméméh ngarobah setelan. Turutan prosedur mesin jeung résin-supplier disatujuan, mariksa jalur bahan jeung mengklasifikasikan naha cacad kasebut acak atawa dibereskeun sabudeureun parison nu. Entong nganggap yén hiji metode ngabersihkeun universal aman pikeun unggal résin sareng sirah.
Inpormasi naon anu kedah dikirim ka Kinggle ngeunaan parobahan anu sesah?
Kirimkeun mesin sareng idéntifikasi pengendali, gambar produk kaluar sareng asup, ID kapang sareng perkakas, sasmita résin sareng kavling, rinci masterbatch sareng regrind, révisi resep, riwayat alarem, bacaan utiliti, timeline changeover, foto sampel anu ditandaan sareng data gagalna diukur. Kalebetkeun pidéo ngan ukur nalika éta tiasa dicandak tanpa asup ka zona bahaya. Bukti husus ngamungkinkeun diskusi misahkeun hiji bahan-jalur, tooling, kontrol, utiliti atawa masalah bagian-desain leuwih éfisién.
Rencanana mesin sabudeureun pakét produk
Pikeun kapang anyar, bahan anyar atawa masalah changeover ulang, kirimkeun gambar bagian sabenerna, résin, tés target, kapang jeung tooling rinci, informasi mesin ayeuna jeung catetan changeover observasi. Kinggle tiasa ngabahas mesin, alat, kadali sareng syarat produksi tina set bukti anu sami.
Kirim inpormasi proyék anjeunSumber dipariksa jeung métode bukti
Kaca Kinggle pihak kahiji jeung manual Kinggle-hosted dipaké pikeun mesin-interface, proyék-input jeung pernyataan latihan-wengkuan. Manual produsén controller dipaké pikeun disimpen-file jeung hubungan tooling-calibration. Pituduh resmi produsén résin dipaké pikeun kontaminasi bahan sareng jalur degradasi. Peraturan OSHA ngan ukur dianggo pikeun ngajelaskeun wates kaamanan Amérika Serikat. Taya sumber handap dibere salaku resep universal.
- Kinggle-hosted Otomatis Blow Molding Mesin Manual Operasi, diaksés 8 Séptémber 2026.
- Moog DigiPack III Parison Tembok Ketebalan Controller Manual, MRJ06301, hosted by Kinggle, diakses 8 Séptémber 2026.
- Prosés Penjualan KingglejeungService Saatos-Penjualan, diaksés 8 Séptémber 2026.
- LyondellBasell, Kumaha Ngabéréskeun Masalah Blow Molding, diaksés 8 Séptémber 2026.
- OSHA 29 CFR 1910.147, The Control of Énergi picilakaeun, diaksés 8 Séptémber 2026.
- OSHA 29 CFR 1910.212, Sarat Umum pikeun Sadaya Mesin, diaksés 8 Séptémber 2026.