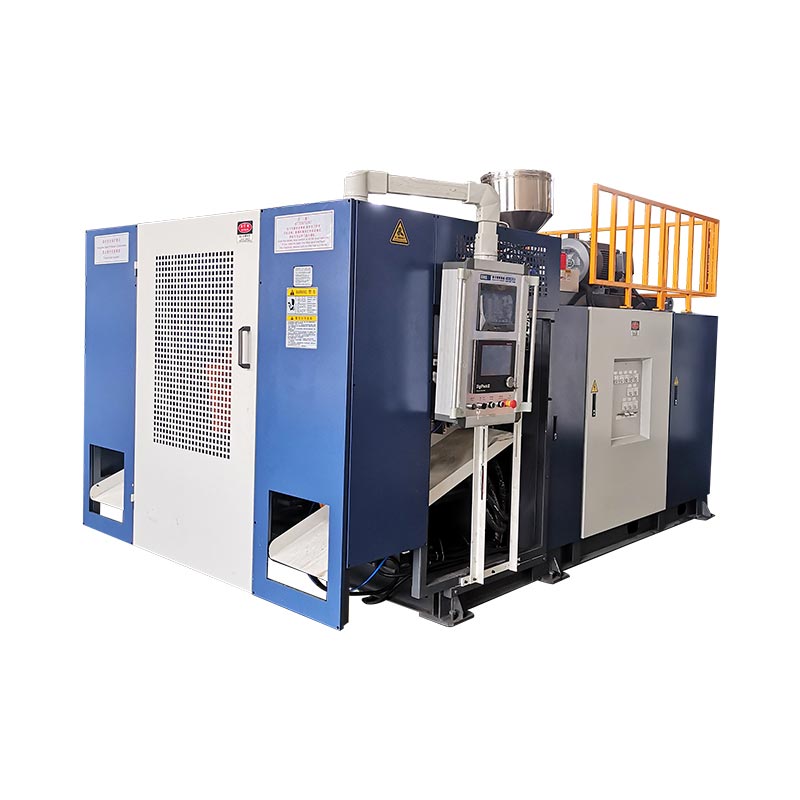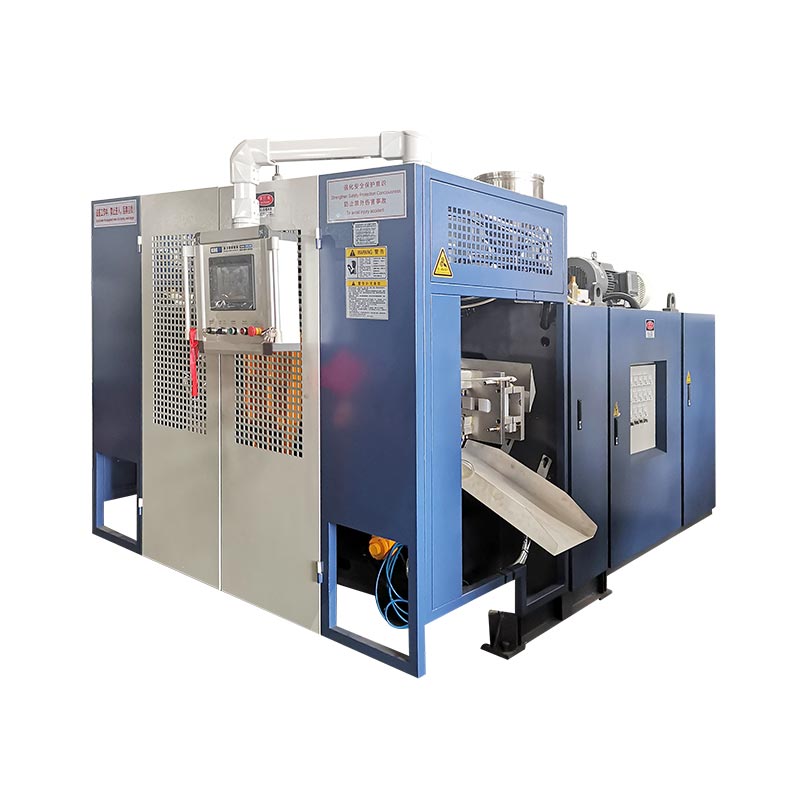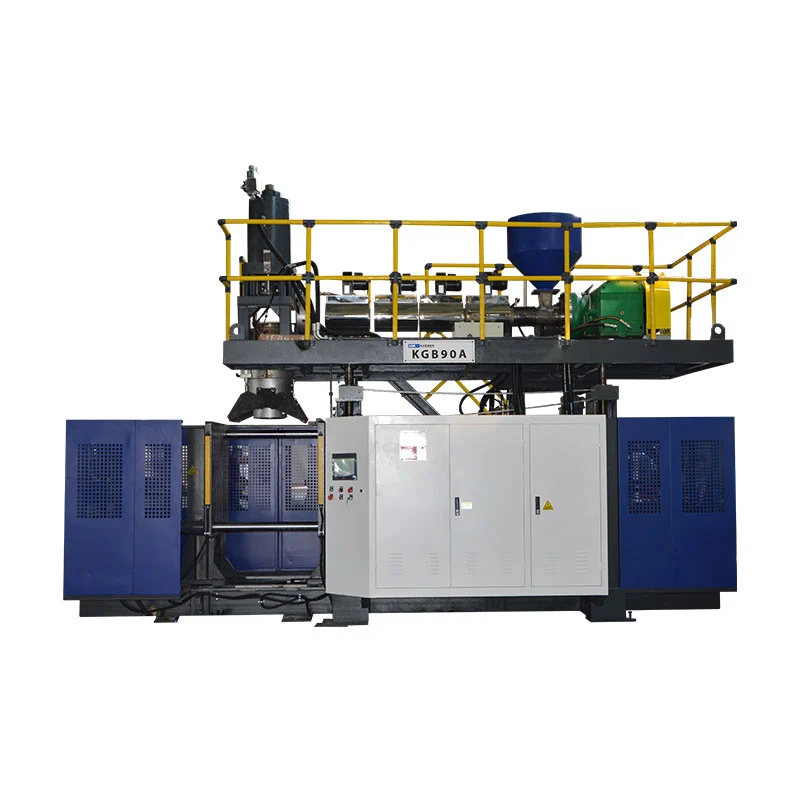
Waktu siklus blow molding kudu dikirangan ngan sanggeus ukuran tim mana siklus ayeuna keur dikonsumsi sarta confirms yén bagian katampa masih meets spésifikasi na.Cooling mindeng nempatan blok pangbadagna, tapi pangiriman parison, gerak clamp, niupan, knalpot, nyandak-kaluar na hilir ngantosan ogé bisa nyetél Pace nu. Ngawangun dasar stabil, ngaran hiji konstrain dibuktikeun, ngarobah ngan variabel nu ngatur eta, lajeng ngabandingkeun kaluaran ditarima, distribusi témbok, dimensi, bentuk pos-ejection, tés fungsional diperlukeun tur defects saméméh ngajaga siklus pondok, jeung produk, résin, kapang, kaayaan utiliti jeung révisi resep final dirékam sangkan shift sejen bisa ngulang hasilna.

Terminologi anu dianggo ku tim produksi:niup molding siklus optimasi waktos, Tonjolan niup molding waktos siklus, botol niupan mesin siklus waktos, niup molding kaluaran mesin, réduksi siklus, cooling optimasi waktu jeung niup molding efisiensi produksi. Istilah-istilah ieu nunjuk kana tujuan bisnis anu sami, tapi padamelan téknis dimimitian ku prosés anu diukur tinimbang persentase target.
Genep tempat dimana siklus bisa konstrain
| Blok siklus | Ukur dina mesin | Bukti saméméh pondok | Gagal anu tiasa muncul engké |
|---|---|---|---|
| Parison atanapi shot | Sinyal mimiti / tungtung anu tiasa diulang, panjangna parison, shot atanapi posisi accumulator | Pangiriman stabil sareng hubungan anu leres pikeun nutup kapang | Sag, parison pondok, webbing, beurat atawa shift profil |
| Tutup jeung konci | Paréntah, eupan balik posisi jeung kaayaan parantosan | Gerakan anu jelas, panutupanana pinuh sareng kaayaan mesin anu disatujuan | Flash, ciwit ruksakna, panutupanana lengkep atanapi tabrakan |
| Niup jeung knalpot | Timing, kaayaan hawa mesin-inlet jeung kabiasaan tekanan salila acara | Inflasi lengkep, detil, ventilasi sareng pelepasan aman | Bagian teu lengkep, niup-kaluar, nempel atanapi muka awal |
| Niiskeun | Pasokan sareng kaayaan balik ku sirkuit, pola suhu kapang sareng kaayaan bagian dina éjeksi | Diménsi stabil, témbok, beuheung, dasar sareng bentuk pas-ejection | Warpage, beuheung oval, shrinkage, rocker handap atawa trimming panas |
| Take-out jeung hilir | Robot, conveyor, trimmer sarta runtuyan tester | Bagian mupus unggal panganteur dina laju produksi | Tabrakan, macet, karusakan motong atanapi backlog tester |
01 / DasarMimitian ku siklus jalur sabenerna jalan
Proyék siklus-waktos peryogi hiji titik pangukuran anu tiasa diulang. Dina garis ékstrusi kontinyu, titik éta bisa jadi sinyal pakait sareng parison cut atawa mimiti runtuyan mesin ulang salajengna. Dina mesin accumulator, produksi bisa jadi hadé dipikaharti ngaliwatan persiapan shot, posisi accumulator, push-kaluar jeung runtuyan molding. Pilih sinyal anu nembongan sakali per kajadian ngabentuk lengkep sareng dokuménkeunana. Ulah ngabandingkeun target HMI ti hiji mesin jeung observasi leungeun-timed ti sejen.
The Kinggle-hostedMoog DigiPack III manualngajelaskeun bédana jelas. Pikeun Tonjolan kontinyu, controller nu bisa nyaritakeun profil parison mun siklus waktos tur bisa ngukur interval antara sinyal mimiti saterusna. Pikeun mesin accumulator, profil parison patali jeung posisi accumulator bari bahan kadorong kaluar. Beda ieu penting sabab éditan waktos anu sami tiasa ngageser profil témbok dina hiji mesin bari gaduh pangaruh anu béda dina anu sanés.
Catet sahenteuna cukup kajadian berturut-turut pikeun ningali variasi normal. Tutuwuhan kudu milih periode sampel, tapi kudu nutupan pola operasi nyata: duanana stasiun dina jalur ganda-stasiun, sadaya outlet paeh relevan atawa cavities, panyabutan bagian rutin sarta parabot hilir nu ngatur release. Catetan alarm, eureun pondok tur interventions manual misah. Rata-rata anu kalebet downtime anu teu diklasifikasikeun nyumputkeun siklus, sedengkeun acara tunggal anu pangsaéna nyumputkeun kaulangan.
Simpen bagian anu ditarima di gigireun catetan waktos. Nangkep produk jeung révisi kapang, résin kelas jeung loba, warna atawa aturan regrind, révisi resep, kaayaan suhu sabenerna, hawa mesin-inlet jeung kaayaan cooling-cai, beurat bagian, lokasi témbok kritis, dimensi jeung tés fungsi diperlukeun. Rékam ieu mangrupikeun garis dasar. Upami percobaan anu langkung pondok gagal, tim tiasa uih deui kana prosés anu dipikanyaho tibatan ngarékonstruksi deui tina mémori.
02 / DiagnosisLacak kajadian anu ngawatesan siklus salajengna
Kaseueuran HMI ngajantenkeun setélan waktos gampang diédit. Genah éta tiasa nyababkeun tim pikeun ngirangan jumlah anu katingali panggedéna sateuacan milarian naon anu dikontrol. Megatkeun siklus kana blok fisik jeung lalajo wates maranéhanana: parison atawa préparasi shot, mindahkeun kapang, nutup jeung konci, gerakan niup-pin, inflasi, cooling, knalpot, muka, nyokot-kaluar jeung penanganan hilir. Sababaraha blok lumangsung dina runtuyan. Lain tumpang tindih. The total siklus diatur ku jalur nu kudu rengse saméméh acara ngabentuk salajengna bisa dimimitian.
Garis waktos anu sederhana langkung mangpaat tibatan daptar setélan. Ngarekam sinyal mimiti jeung rengse pikeun tiap blok jeung ngabandingkeun paréntah jeung eupan balik sabenerna. Lamun cooling ends tapi mesin ngantosan sinyal robot-jelas, ngurangan waktu cooling bisa nyieun bagian hotter tanpa ngarobah siklus. Upami parison salajengna henteu siap nalika kapang mulang, bukaan anu langkung gancang henteu tiasa ningkatkeun kaluaran. Lamun trimmer a teu bisa mupus bagian dina Pace anyar, konstrain geus dipindahkeun ka hilir.
Kinggle urangSetélan HMI sareng pituduh alaremmisahkeun nilai set tina nilai sabenerna pikeun alesan ieu. Paréntah nunjukkeun naon anu dipénta ku controller. Kaayaan sensor, eupan balik posisi sareng observasi fisik nunjukkeun naha tindakan éta lumangsung. Sajarah alarem mesin ogé bisa nembongkeun interlock munggaran atanapi permisif nu interrupted runtuyan. A reset bisa miceun clue pangalusna.
Klasifikasikeun unggal reureuh sateuacan ngédit resep. Waktu produktif diperlukeun pikeun ngabentuk jeung nyaimbangkeun bagian. Waktos kondisional ngajaga gerak atanapi ngantosan kaayaan anu diverifikasi. Antosan anu tiasa dihindari asalna tina robot anu telat, utilitas anu teu stabil, sirkuit pendingin anu diblokir, parison anu teu konsisten, konfirmasi manual atanapi kamacetan hilir. Leungitna pangropéa asalna tina maké, bocor, lubrication goréng, sensor ruksak atawa masalah alignment. Unggal kelas boga boga béda jeung koreksi béda.
03 / panyabutan panasPariksa kinerja cooling saméméh motong waktos cooling
LyondellBasell urangPituduh pikeun Polyolefin Blow Moldingnyebutkeun yén cooling nyokot nepi lolobana siklus molding dina loba polyolefin niup molding aplikasi. Panungtun nyambungkeun siklus anu langkung pondok sareng kaayaan transfer panas sapertos suhu lebur, suhu kapang, aliran cai sareng kaayaan nu teu tenang, bari tetep meryogikeun kualitas bagian anu dipikahoyong. Ieu mangrupikeun arah anu mangpaat pikeun diagnosis, sanés sakumpulan nilai Kinggle universal.
Mimitian dina sumber cooling tur turutan sirkuit sabenerna. Catet suplai coolant jeung kaayaan balik dina produksi stabil, teu ngan tampilan chiller. Pariksa naha kapang narima aliran dieusian jeung naha sirkuit paralel saimbang. Néangan sirkuit haneut, selang diwatesan, saluran kacemar, sambungan salah, kantong hawa, segel bocor atawa beban panas dibagikeun kalawan mesin sejen. Thepituduh utiliti mesin blow moldingngécéskeun naon pangna suplai tutuwuhan jeung kaayaan mesin-inlet kudu dibédakeun.
Peta kapang jeung bagian ejected. A bacaan permukaan tunggal teu bisa ngagambarkeun kapang kalawan inserts beuheung, wewengkon ciwit, handles kandel, basa jero tur sirkuit misah. Anggo metode pangukuran anu disatujuan pabrik sareng bandingkeun lokasi anu tiasa diulang. Perhatikeun nalika deformasi muncul: di jero kapang, nalika nyandak kaluar, nalika motong, dina conveyor cooling atanapi saatos bagian ngahontal kaayaan kamar. Bagian panas anu katingalina tiasa ditampi salami hiji menit engké tiasa nunjukkeun beuheung oval, handap rocker, shrinkage atanapi drift dimensi.
Plastik Formosa'Poliétilén Extrusion Blow Molding Prosés Guidedaptar siklus pondok, suhu kapang tinggi na saluran coolant clogged diantara mungkin sabab lamun bagian panas teuing. Ogé ngahubungkeun cooling kapang cukup jeung warpage jeung advises mariksa aliran cai, suhu kapang jeung kaayaan channel. Hubungan ieu ngarojong panalungtikan cooling, tapi résin kelas, kapang jeung spésifikasi produk mutuskeun jandela operasi ditarima.
Ulah nurunkeun suhu coolant ku kabiasaan. Kondensasi gumantung kana hubungan antara suhu permukaan, suhu lingkungan sareng kalembaban. Cai dina atawa sabudeureun kapang bisa mangaruhan bagian jeung nyieun alat atawa masalah gaw. Catet kaayaan kamar nalika kondensasi caket kana wates operasi, sareng turutan prosedur chiller, kapang sareng pabrik. Ningkatkeun distribusi aliran atanapi ngabersihkeun sirkuit anu diwatesan tiasa pulih transfer panas tanpa mindahkeun target suhu.
04 / Bagian rarancangSebaran témbok robah sabaraha panas kapang kudu dipiceun
Paménta cooling nuturkeun palastik dina bagian éta. Wewengkon anu kandel ngandung bahan anu langkung panas tibatan daérah anu ipis sareng tiasa tetep lemes saatos témbok caket dieu siap pikeun dikaluarkeun. Ngalegaan sakabéh tahap cooling bisa ngajaga hiji lokasi, tapi ogé nyepeng unggal wewengkon séjén dina kapang nu leuwih lila. Sateuacan nampi siklus panjang anu teu tiasa dihindari, bandingkeun peta témbok anu diukur sareng sarat desain sareng manteng anu dipiharep tina parison ka rongga.
Manual Moog DigiPack III hosted ku Kinggle ngécéskeun yén programming parison ngadalikeun gap paeh sapanjang panjang produk. Ogé ngahubungkeun bagian témbok beurat teu perlu jeung cooling panjang tur ngécéskeun yén profil kudu diverifikasi ngalawan ketebalan témbok diukur dina peti percobaan. Paké hubungan ieu taliti. Nyoplokkeun bahan sanes potong kompas siklus-waktos iwal bagian nu dirévisi masih minuhan beurat, minimum-dinding, dampak, luhur-beban, serelek, tekanan, résistansi kimiawi jeung sarat dimensi nu dilarapkeun ka produk.
Panggihan heula wewengkon panas atawa menyimpang dina bagian rengse. Teras sambungkeun posisi éta ka program parison, kapang manteng, ciwit-off sareng sirkuit pendingin. Dasar anu beurat tiasa asalna tina profil, néwak buntut atanapi géométri. A cecekelan panas bisa ngawengku webbing, manteng lokal, venting atawa cooling. Beuheung haneut tiasa ngalibetkeun kontak blow-pin, nyelapkeun cooling, kaleuwihan bahan atawa release nyangsang. Thepituduh programming parisonNyadiakeun métode dumasar pangukuran pikeun mindahkeun bahan profil tinimbang ngédit titik dumasar penampilan.
Desain kapang ogé nyetél jalur transfer panas anu sayogi. panempatan channel, jalur aliran, inserts, konstruksi beuheung, venting, kontak permukaan jeung desain parting-garis bisa ngawatesan kumaha gancang bagian stabilizes. Paké Kinggle urangTonjolan niup molding pituduh design kapanglamun wewengkon panas sarua tetep sanggeus Utiliti jeung sebaran témbok disatujuan anu diverifikasi. Konstrain lokal anu terus-terusan tiasa peryogi koreksi kapang, sanés parobihan waktos anu sanés.

Tetep beurat bagian disatujuan salaku hasilna, teu hijina kontrol. Dua bagian kalawan beurat total sarua bisa mibanda sebaran témbok béda jeung kabiasaan cooling. Bagéan atanapi ngukur lokasi anu ngatur kinerja, sareng pariksa bentuk pos-ejection dina waktos anu ditetepkeun ku rencana kontrol produk. Ieu kumaha karya ketebalan témbok janten bukti prosés mangpaat tinimbang klaim umum ngeunaan tabungan bahan.
05 / Logika mesinMesin kontinyu sareng akumulator henteu ngabagi hiji modél waktos
Dina mesin extrusion blow molding kontinyu, extruder nu delivers parison a terus bari hiji atawa leuwih stasiun kapang mindahkeun ngaliwatan runtuyan maranéhna. waktos siklus, panjang parison, cut timing jeung program témbok-ketebalan kituna bisa numbu. Lamun siklus robah, controller tetep kudu nempatkeun profil dimaksudkeun sapanjang parison fisik sarta jero kapang nu. Sekuen stasion anu langkung pondok anu ngagentos profil sanés mangrupikeun parobahan laju nétral.
Manual controller Moog ngajelaskeun kontrol profil dumasar-waktos keur mesin kontinyu jeung kontrol dumasar-posisi pikeun mesin accumulator. Dina setelan kontinyu, éta bisa nangtukeun waktu siklus ti interval antara sinyal mimiti kayaning motong parison saterusna. Dina setelan accumulator, profil témbok nuturkeun posisi accumulator salila push-kaluar. Bédana anu diterbitkeun nyaéta naha pabrik kedah ngaidentipikasi mesin sareng modeu pangontrol sateuacan nginjeum metode siklus-waktos tina jalur anu sanés.
Hiji mesin accumulator ogé kudu nyiapkeun shot diperlukeun bari runtuyan molding proceeds. Tanya naha plasticizing atanapi akumulasi rengse saméméh kapang geus siap pikeun shot salajengna. Lamun accumulator masih ngeusian, trimming detik ti bubuka kapang bisa jadi teu ngurangan siklus pinuh. Lamun akumulasi rengse mimiti, molding na cooling jalur bisa jadi konstrain nu. Rékam préparasi shot sabenerna, cushion atawa posisi tungtung, kaayaan ngalembereh tur beurat bagian tinimbang inferring kesiapan tina hiji nilai target.
Tata letak stasion ogé ngarobah timeline. Mesin kontinyu-stasiun ganda tiasa nganggo hiji stasiun sedengkeun anu sanésna niiskeun atanapi ngaleupaskeun bagian, tapi extruder, sirah maot, gerak mindahkeun, sistem pendingin sareng alat-alat hilir kedah ngadukung tumpang tindihna. Kinggle urangstasiun tunggal versus ngabandingkeun stasiun gandangécéskeun kaputusan kapasitas ieu. Layouts multi-sirah jeung multi-rongga mangaruhan bagian per acara jeung kasaimbangan antara outlet atanapi cavities; étamulti-sirah versus pituduh multi-ronggamisahkeun éta istilah.
Anggo pangbagi anu leres nalika ngabandingkeun mesin. Hiji acara ngabentuk teu salawasna hiji bagian. Itung bagian anu ditampi tina sadaya kapala, rongga sareng stasion anu relevan, teras kalebet konstrain anu ngajantenkeun bagian éta tiasa dijual. Mesin kalayan gerakan garing anu gancang masih tiasa ngahasilkeun bagian-bagian anu ditampi per jam upami ekstrusi, pendinginan, motong atanapi stabilitas kualitas henteu tiasa ngalacak.
06 / RuntuyanPulihkeun waktos ngantosan tanpa bahya anu tumpang tindih
Saatos cooling sarta pangiriman parison anu dipikaharti, pariksa sela antara lampah. A reureuh bisa jadi sajarah tinimbang diperlukeun, tapi ogé bisa nyadiakeun clearance, stabilisasi tekanan, knalpot, konfirmasi sinyal atawa handoff aman. Identipikasi kaayaan naon unggal reureuh ngajaga. Lajeng pariksa naha controller geus boga eupan balik dipercaya pikeun kaayaan éta. Ngaganti antosan tetep sareng sinyal parantosan anu diverifikasi tiasa ningkatkeun kaulangan, tapi ngan ukur nalika desain mesin sareng logika kontrol anu disatujuan ngadukung éta.
Kinggle urang hostedmanual operasi mesin blow molding otomatismisahkeun kategori timing kayaning nutup kapang, niup timing, lampah nu patali knalpot, kapang mikro-bukaan, gerakan niup-pin na Nepi robot. Manual sababaraha kali ngaitkeun nilai kana produk atanapi kaayaan produksi anu saleresna. Antarbeungeutna manglaku ka kulawarga mesin anu didokumentasikeun sareng tiasa bénten dumasar kana modél, pilihan atanapi versi parangkat lunak, janten éta henteu kedah dirobih kana daptar umum tina detik anu disarankeun.
Lalajo runtuyan fisik dina kaayaan ngurangan tur dikawasa diijinkeun ku prosedur mesin. Pastikeun yén hoses, kabel, pin niup, cores, alat take-kaluar sarta bagian tetep jelas ngaliwatan jalur pinuh. Baca paréntah jeung eupan balik babarengan. Lamun gerak ngahontal posisi mimiti tapi runtuyan masih ngantosan, panggihan persis permisif. Lamun eupan balik datang telat atawa intermittently, ngalereskeun sensor, mékanisme atawa utiliti sabab saméméh ngurangan timer nu masking eta.
Karya hilir milik dina timeline sarua. Robot bisa mupus kapang gancang tapi nempatkeun bagian onto conveyor nu geus pinuh. A trimmer bisa merlukeun suhu bagian stabil. Tester bocor tiasa janten bottleneck saatos kaluaran mesin naék. Ngarekam panjang antrian jeung eureun ngabalukarkeun ngaliwatan ngajalankeun sustained munggaran, teu ngan salila sababaraha siklus dina mesin. Siklus mesin aman panggancangna henteu kapaké upami éta ngaleungitkeun cacad atanapi kamacetan hiji stasiun.
07 / ÉkspériménNgajalankeun percobaan siklus-waktos dikawasa nu shift sejen bisa ngulang
Percobaan anu mangpaat dimimitian ku patarosan sapertos "Naha sirkuit kapang B ngawatesan éjeksi anu aman?" atawa "Naha reureuh robot-jelas tetep sanggeus sensor diverifikasi?" Éta henteu dimimitian ku "Jieun siklusna langkung gancang." Sebutkeun konstrain anu disangka, parobahan, réspon anu dipiharep sareng bagian cék anu tiasa nampik sidang. Tugaskeun hiji jalma pikeun ngontrol éditan resep sareng hiji jalma pikeun ngarékam hasil supados sababaraha panyesuaian henteu lumangsung antara sampel.
-
Freeze baseline disatujuan.Simpen atanapi nyitak setélan anu dileupaskeun, ngaidentipikasi pakét produk sareng nahan conto anu ditampi. Rékam variasi siklus aktual sareng kaluaran anu ditarima dina kaayaan stabil.
-
Sebutkeun hiji watesan.Anggo garis waktos urutan, peta penyejukan, bacaan utiliti, riwayat alarem sareng pangamatan hilir. Tulis bukti anu nunjuk kana konstrain ieu.
-
Nangtukeun parobahan anu diidinan.Paké mesin, kapang jeung résin dokuméntasi. Setel wates adjustment dikawasa sarta titik balik. Ulah ngarobah variabel sejen salila jandela observasi.
-
Atur pemicu tampikan.Kaasup tanda relevan kayaning parison teu stabil, gerak teu lengkep, bagian panas atawa nempel, warpage, gerakan dimensi, beurat atawa gagal témbok, flash, blow-out, alarm, jams atawa kabiasaan unsafe.
-
Ngajalankeun ngaliwatan stabilisasi.Cirian bagian dumasar kana waktu, stasion, sirah atawa rongga. Ulah nangtoskeun kaayaan anyar ti sapotong kahiji lamun variabel robah perlu waktu pikeun ngahontal kaayaan ajeg anyar.
-
Ukur jandela produksi anu ditarima.Larapkeun cék visual, beurat, témbok, dimensi sareng fungsional anu dikontrol. Kaasup trimming hilir, nguji sarta pak-kaluar nalika maranéhna nangtukeun bagian salable.
-
Tetep, nolak atawa nalungtik.Tetep robah ngan lamun jandela nu tangtu lulus tur kaluaran ditarima ngaronjatkeun. Mulangkeun garis dasar upami kualitas atanapi kontrol mudun. Buka alat, utilitas atanapi tindakan pangropéa nalika sidang ngungkabkeun sabab fisik.
Rencana sampel kudu cocog garis. Dina mesin stasiun ganda, kaasup dua sisi. Dina setelan multi-head, ngawétkeun identitas sirah. Dina kapang multi-rongga, ngawétkeun identitas rongga dimana praktis. Rata-rata tiasa nyumputkeun hiji sirkuit panas atanapi hiji kaluaran ipis. Thepituduh defects blow moldingnembongkeun kumaha pola tetep sarta acak ngakibatkeun cék béda.
Catetan percobaan kedah ngawengku nilai heubeul, nilai anyar, waktu robah, jalma jawab, distribusi siklus sabenerna, loba bahan, kaayaan utiliti, ID sampel, hasil diukur, rejects jeung kaputusan final. Poto mangpaat pikeun bentuk sareng lokasi cacad, tapi henteu ngagentos pangukuran. Upami prosésna balik deui ka dasar, rekam ogé. Hiji percobaan gagal masih bisa nyegah shift sejen tina repeating gagasan sarua.
08 / KamampuhNgitung kaluaran tina bagian anu ditampi, sanés gerakan siklus garing
Kaluaran siklus garing ngajelaskeun gerakan mesin tanpa beban bahan lengkep, pendinginan sareng bagian-tampi. Mangpaat pikeun mariksa kamampuan gerak, tapi sanés janji produksi anu tiasa dijual. A itungan produksi kudu ngagunakeun bagian nyata, résin, kapang, sirah atawa rongga count, sistem cooling, alat-alat hilir jeung métode ditampa. Ieu naha Kinggle urangprosés informasi proyéknaroskeun ukuran produk, beurat, bahan, ketebalan sareng syarat kaluaran sateuacan nyarankeun mesin.
Ukur kaluaran anu ditampi langsung dina jandela produksi anu wawakil. Cacah ukur bagian anu lulus kriteria release diartikeun, sarta catetan rencanana eureun, unplanned eureun, leungitna setelan na rejects misah. Ulah nyumputkeun aranjeunna dina hiji faktor efisiensi unexplained tunggal. Lamun jalur ngahasilkeun sababaraha bagian per acara, reconcile count ku stasiun, sirah atawa rongga jadi kaluaran ditumpurkeun teu ngaleungit jero total.
| métrik | Itungan atawa observasi | Paké | Kasalahan ngalaporkeun umum |
|---|---|---|---|
| Siklus detik | Waktos antara kajadian anu sami dina siklus stabil anu diulang | Némbongkeun mesin-acara Pace jeung variasi | Ngalaporkeun acara tunggal anu paling pondok |
| Bagian per acara | bagian fisik katampa dikaluarkeun ku hiji acara ngabentuk lengkep | Nyambungkeun huluna, rongga sareng stasion kalayan volume | Anggap unggal outlet ngahasilkeun |
| Output hourly teoritis | (3.600 / siklus detik) × bagian per acara | Ngarencanakeun ngabandingkeun dina kaayaan uninterrupted | Nyauran hasilna dijamin produksi |
| Ditampa kaluaran hourly | bagian ditampa / jam produksi observasi | Némbongkeun kaluaran anu tiasa dianggo tina pakét produk anu diuji | Ngitung purge, setelan atanapi bagian ditolak |
| Robah hasilna | Katampi kaluaran saatos dikurangan kaluaran katampa sateuacanna, dina kaayaan anu cocog | Nguji naha éditan ningkatkeun tujuan nyata | Ngabandingkeun produk béda, shifts atanapi Utiliti |
Ngalaporkeun kualitas gigireun speed. Kalebet beurat sareng hasil témbok, dimensi kritis, hasil uji fungsional, cacah atanapi tahan, kaayaan utiliti sareng révisi resep. Pangurangan dua detik henteu hartosna mandiri tanpa siklus aslina, jumlah bagian, hasil anu ditampi sareng kaayaan uji. Ku kituna artikel ieu teu nyebarkeun udagan perbaikan persentase. Hasilna kedah asalna tina data garis pembeli.
Pikeun mesin atawa kapang anyar, tangtukeun métode kaluaran saméméh sidang. Kinggle urangpituduh uji ditampa pabrikngécéskeun kumaha nyambungkeun ngajalankeun diukur jeung produk pasti, bahan, kapang jeung kaayaan utiliti. Ngagunakeun étaDaptar pariksa ngamimitianpikeun ngadegkeun kaayaan stabil saméméh timing, jeungpituduh changeovertetep leungitna setelan misah ti produksi ajeg.
09 / WatesanNgeureunkeun sidang nalika prosés leungiteun kontrol
Ngeureunkeun sareng malikkeun kaayaan anu disatujuan upami penjaga, interlock, eureun darurat atanapi kontrol énergi anu ngabahayakeun henteu jalan sakumaha anu dimaksud. Eureun pikeun gerakan mesin anu teu kaduga, résiko tabrakan, paripolah hidrolik atanapi pneumatik anu teu biasa, komponén tekanan anu ruksak, panas teuing listrik, bocor atanapi henteu satuju antara eupan balik anu ditampilkeun sareng posisi fisik. Siklus-waktu gawé pernah authorizes operasi sabudeureun lepat.
Bagian bukti ogé bisa ngeureunkeun sidang. Lalajo pikeun parison anu henteu deui sumping dina posisi anu leres, panutupanana kapang teu lengkep, naékna lampu kilat, beurat teu stabil, tembok kritis ipis, blow-out, detil teu lengkep, nempel, karusakan motong, warpage, beuheung oval, handap rocker, shrinkage atanapi gagal uji fungsional. Pituduh prosés Formosa ngahubungkeun sababaraha gejala ieu sareng panas kaleuleuwihan, cooling teu cukup, siklus pondok atawa kaayaan cooling-channel. Anggo gejala pikeun muka deui diagnosis anu leres tinimbang nambihan waktos pendinginan anu lega tanpa milarian panyababna.
Escalate nalika konstrain merlukeun parobahan kapang-kanal, maot atanapi niup-pin modifikasi, kontrol-program robah, interlock robah, tekanan-sistem gawé atawa operasi luar résin mumpuni sarta jandela mesin. Ngagunakeun étapituduh pangropéa preventifpikeun papanggihan parabot repeatable. Mékanisme anu dipaké tiasa ngalambatkeun siklus, tapi paréntah anu langkung gancang moal ngalereskeunana.
Mungkas proyék kalayan garis dasar anu dileupaskeun. Ngamutahirkeun resep ukur ngaliwatan prosés persetujuan pabrik urang, ngagantelkeun sampel sarta catetan pangukuran, sarta kaayaan produk mana, kapang, résin jeung konfigurasi mesin hasil nyertakeun. Tetep percobaan ditolak dina log robah. Nalika shift hareup bisa baranahan siklus ditarima tur ngajelaskeun wates na, pamutahiran geus siap pikeun produksi normal.
10 / WaleranPatarosan anu sering ditaroskeun ngeunaan waktos siklus blow molding
Naon nangtukeun Tonjolan niup molding waktos siklus?
Waktu siklus ditangtukeun ku jalur slowest diperlukeun ngaliwatan parison atanapi shot préparasi, gerakan kapang, inflasi, cooling, knalpot, muka, nyandak-kaluar jeung penanganan hilir. géométri produk, sebaran témbok, kabiasaan résin, cooling kapang, arsitéktur mesin jeung kriteria bagian katampa sadayana mangaruhan jalur éta. Ukur urutan saleresna sareng sinyal eupan balik sateuacan mutuskeun timer mana anu tanggung jawab.
Nyaeta cooling salawasna bagian pangpanjangna tina siklus blow molding?
Cooling ngawengku lolobana siklus molding dina loba aplikasi polyolefin, nurutkeun pituduh blow molding LyondellBasell urang, tapi teu otomatis konstrain aktif dina unggal garis. Pangiriman Parison, ngeusian accumulator, transfer kapang, clearance robot, trimming atanapi uji coba tiasa ngatur mimiti salajengna. Garis waktos nunjukkeun naha ngirangan pendinginan bakal ngarobih siklus pinuh atanapi ngan ukur ngaluarkeun bagian anu langkung panas.
Kumaha waktu cooling bisa ngurangan tanpa ngabalukarkeun warpage?
Pariksa heula suplai coolant jeung kaayaan balik, kasaimbangan circuit, kabersihan channel, pola suhu kapang jeung lokasi panas dina bagian. Bandingkeun distribusi témbok sareng gambar sareng prosés anu disatujuan. Robah hiji kaayaan documented, ngidinan prosés pikeun nyaimbangkeun, sarta pariksa dimensi jeung bentuk sanggeus interval pos-ejection diperlukeun. Lamun wewengkon panas lokal sarua tetep, sebaran kapang atawa témbok bisa jadi perlu review rékayasa.
Naha siklus anu langkung pondok sok ningkatkeun kaluaran blow molding?
No Kaluaran naek ngan lamun siklus robah teh konstrain garis jeung bagian tambahan nu katampa. Kajadian mesin anu langkung gancang tiasa nyiptakeun bagian anu langkung panas, langkung seueur ditolak, macét robot, motong karusakan atanapi backlog tester. Bandingkeun bagian katampa per jam observasi dina produk loyog, bahan, kapang, utiliti jeung kaayaan kualitas. Tetep gerak garing-siklus, kaluaran teoritis jeung produksi ditarima salaku inohong misah.
Kumaha program parison mangaruhan waktos siklus?
Parobahan programming Parison dimana bahan sits sapanjang produk. Wewengkon beurat anu teu dipikabutuh tiasa meryogikeun langkung cooling, sedengkeun daérah anu kaleuleuwihan tiasa gagal dina uji produk. Dina mesin kontinyu, profil témbok ogé tiasa nyingkronkeun sareng waktos siklus, ku kituna parobahan waktos tiasa ngageser panempatan profil. Pariksa lokasi témbok, beurat bagian sarta alignment profil sanggeus parobahan siklus tinimbang asumsina kurva disimpen tetep bener.
Data naon anu kudu dikirim ka Kinggle pikeun masalah siklus-waktos?
Kirimkeun model mesin jeung versi controller, gambar produk, kapang jeung ID tooling, résin kelas na loba, révisi resep, video siklus direbut ti lokasi aman, Kala acara, sajarah alarem, beurat bagian jeung peta témbok, dimensi kritis, poto cacad, hawa mesin-inlet sarta observasi cooling-cai, hilir eureun ngabalukarkeun jeung kaluaran ditarima ngaliwatan periode tangtu. bukti ieu mantuan cooling misah, alat, kadali, Utiliti, bahan jeung line-kasaimbangan ngabalukarkeun.

Ngabahas produk jeung siklus salaku hiji sistem
Kirim gambar bagian saleresna, résin, kapang, konfigurasi mesin, garis waktos siklus ayeuna, observasi utiliti sareng hasil kualitas anu diukur. Kinggle tiasa marios bukti sakitar mesin, perkakas, kontrol sareng target produksi.
Kirim data produksi anjeunSumber anu digunakeun pikeun pituduh ieu
Manual Kinggle-hosted ngarojong pernyataan ngeunaan kadali documented tur runtuyan mesin. Panungtun polimér-produsén ngarojong hubungan cooling jeung cacad. Sumber OSHA kaasup pikeun wates kaamanan Amérika Serikat. Taya sumber ieu nyadiakeun target siklus universal pikeun unggal produk atawa mesin.
- Kinggle-hosted Otomatis Blow Molding Mesin Manual Operasi, diaksés 8 Séptémber 2026.
- Moog DigiPack III Parison Tembok Ketebalan Controller Manual, MRJ06301, hosted by Kinggle, diakses 8 Séptémber 2026.
- LyondellBasell, A Pituduh pikeun Polyolefin Blow Molding, diaksés 8 Séptémber 2026.
- Formosa Plastics, Poliétilén Extrusion Blow Molding Prosés Guide, diaksés 8 Séptémber 2026.
- OSHA 29 CFR 1910.147, The Control of Énergi picilakaeun, diaksés 8 Séptémber 2026.
- OSHA 29 CFR 1910.212, Sarat Umum pikeun Sadaya Mesin, diaksés 8 Séptémber 2026.