Laporan FAT ieu nyebutkeun "lulus." Ieu ngabuktikeun ampir euweuh.
Hiji tés ditampa pabrik mesin blow molding janten mangpaat ngan lamun unggal kacindekan nunjuk deui ka mesin dicirikeun, produk, métode, wates jeung hasil.
Siklus mesin. Botol kaluar conveyor nu. Saksi nandatanganan halaman anu ditandaan PASS. Sarerea ngarasa réngsé dugi laporan ngahontal manajer proyék anu teu aya di rohangan. kelas résin nu lumpat? Revisi kapang anu mana? Sabaraha botol lulus? Naon anu sabenerna diuji "kaamanan OK"? Kaca teu bisa ngajawab.
Éta bédana antara nyaksian percobaan mesin blow molding sareng nyiptakeun catetan ditampa. Hiji tés ditampa pabrik, mindeng disingget jadi FAT, kedah ngalaan celah spésifikasi saméméh kiriman sarta ngawétkeun cukup konteks pikeun ngajelaskeun kaputusan engké. Ieu lain upacara run-off, sarta teu bukti unggal kaayaan produksi hareup.
Kinggle urang ayeunaprosés jualannyebutkeun pembeli diondang pikeun ilubiung dina nguji mesin sarta yén inspeksi pihak katilu bisa diatur lamun diperlukeun. Saha waé anu nyaksian tés éta masih peryogi protokol anu disatujuan. Ayana henteu ngagantikeun bukti.
Laporan Test ditampa pabrik
Botol 5 L, HDPEngajelaskeun kategori, teu botol
Dua wadah nominal 5 L tiasa gaduh beurat anu béda-béda, gagang, tungtung beuheung, géométri ciwit, kaayaan motong sareng target témbok. Maranéhanana béda ngarobah paménta parison, cooling waktu jeung harti bagian ditarima. "HDPE" ogé kulawarga bahan, sanes kode kelas.
Artikel tés perlu gambar bagian dikawasa jeung révisi, kaayaan rengse, kapang jeung paeh identifiers, supplier résin jeung kelas, loba, warna atawa pakét aditif, sarta hiji aturan sapuk pikeun regrind atawa eusi didaur. Utiliti sareng persiapan bahan ogé kalebet kana catetan kaayaan. Tanpa aranjeunna, hasil anu saé moal tiasa janten titik awal anu tiasa diulang di pabrik pembeli.
TheTonjolan niup molding pituduh design kapangngécéskeun naon sababna kapang, sirah paeh, métode trimming jeung datum inspeksi kudu disatujuan salaku hiji sistem. Dimana distribusi témbok penting, lokasi gambar anu sami kedah muncul dinaprogramming parison jeung catetan ketebalan témbok.
Sidang produksi dipaké résin [supplier, kelas pinuh sarta loba] kalawan [warna, aditif jeung kaayaan regrind], kapang [ID na révisi], maot na pin [ID], sarta bagian gambar [ID na révisi]. Sampel dievaluasi dina kaayaan réngsé sapuk saatos [ngaranna operasi hilir].
500 x 2 pc/jamteu ditarima kaluaran botol
Conto parantos nyalin rujukan katalog kana kolom hasil. Kaca KGB5D Kinggle ayeuna nyebarkeun sababaraha nilai anu aya hubunganana sareng kapasitas, tapi aranjeunna henteu ngukur hal anu sami.
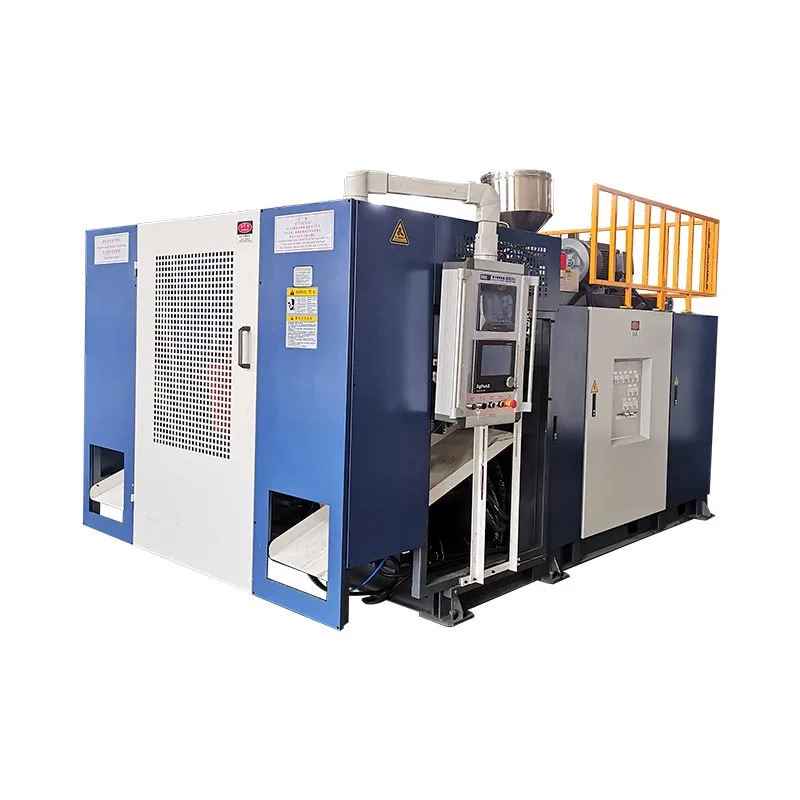
Naon kaca KGB5D sabenerna nyatakeun
Nilai-nilai pihak kahiji ieu mangrupikeun rujukan katalog. Aranjeunna teu hasil pikeun botol unnamed.
Daur mékanis garing tiasa nguji gerak sareng sekuen tanpa résin. Kapasitas lebur masalah throughput polimér dina kaayaan anu dinyatakeun. Kaluaran botol anu ditampi nambihan kapang anu saleresna, résin, penyejukan, pemangkasan, pamariksaan sareng nolak. Ngalaporkeun hiji salaku anu sanés nyiptakeun tingkat kapastian palsu.
Separation sarua perkara lamun ngabandingkeunsingle- jeung mesin stasiun gandaatawa meunteunsusunan multi-sirah jeung multi-rongga. Langkung gerak atanapi langkung toko henteu otomatis ngahasilkeun produk anu langkung disatujuan.
Hasil siklus garing: [kajadian per jam] dina [urutan ngaranna jeung inclusions]. Hasil uji coba produksi: [botol katampa] salami [waktu produksi anu ditetepkeun], ngagunakeun artikel tés anu dikontrol sareng metode ditampa anu dirékam dina laporan ieu.
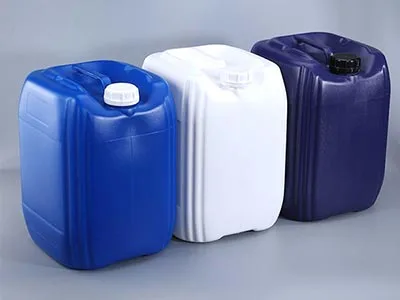
Bin campuran tiasa nunjukkeun yén aya botol anu tiasa ditampi. Éta henteu tiasa ngungkabkeun naha hiji stasiun, sirah atanapi waktos waktos nyababkeun gagalna.
Kualitas: lulushides duanana métode jeung misses
Hiji kacindekan kualitas perlu wates dikawasa sarta observasi traceable. Tetep stasiun, sirah atawa rongga, timestamp na runtuyan napel unggal sampel ngaliwatan timbangan, ukur témbok, cék dimensi na tés fungsi. Pikeun setelan dua-stasiun, dua outlet, nyampur sadaya botol dina hiji tong tiasa mupus pola posisi anu bakal mendakan masalah perkakas atanapi prosés.
Rékam idéntitas gauge, metode pangukuran sareng kaayaan réngsé. Beuheung sigana bisa ditarima saméméh motong tapi gagal hiji gauge cap afterward. Wadahna tiasa lulus pamariksaan visual sareng masih bocor dina ciwit atanapi bérés. Pamariksaan kedah nuturkeun padamelan anu kedah dilakukeun ku botol, sanés daptar umum anu ditiron tina produk anu sanés.
Nalika cacad muncul, klasifikasikeun buktina sateuacan ngarobih sababaraha setélan. TheTonjolan niup molding defects pituduhmisahkeun bahan, parison, kapang, cooling jeung mékanis sabab jadi koreksi a teu jadi guesswork.
Sampel [kisaran ID] dikumpulkeun ku [stasiun / outlet] dina [kali]. Méja [rujukan] catetan unggal nilai diukur, métode, gauge, wates ditampa jeung disposition. Nolak tetep dina cacah tur mawa kode alesan.
Kasalametan: lulusteu ngajelaskeun test fungsi
Labél atanapi deklarasi henteu nunjukkeun kumaha mesin ngaréspon nalika alat pelindung diaktipkeun. Rencana kaamanan proyék anu disatujuan kedah ngaidentipikasi alat ngamimitian, kaayaan mesin, réspon anu dipiharep, réspon anu dititénan sareng paripolah reset. Catetan ogé kedah nunjukkeun mana penjaga, interlocks, eureun darurat sareng kaayaan lepat anu sapuk anu leres-leres diuji.
ISO 12100nyadiakeun prinsip umum pikeun assessment résiko mesin sarta ngurangan résiko.IEC 60204-1:2016+A1:2021alamat listrik, éléktronik jeung alat éléktronik programmable mesin. Rujukan ieu mantuan ngararangkay ulasan, tapi artikel ieu teu bisa nangtukeun hukum, standar atawa prosedur conformity diperlukeun dina tujuan. Profesional kaamanan anu tanggung jawab pembeli kedah netepkeun wengkuan éta.
Fungsi kaamanan diuji ngalawan rencana disatujuan [ID sareng révisi]. Rékam [rujukan] ngaidentipikasi unggal alat, ngamimitian kaayaan mesin, réspon anu dipiharep, réspon anu dititénan sareng hasil reset. Integrasi anu henteu teruji sareng barang-barang situs tujuan didaptarkeun salaku wengkuan SAT.
waktos ngajalankeun: 1 jameuweuh hartina nepi ka jam ditangtukeun
Naha jam diukur tina mimiti tiis, saatos stabilisasi, atanapi ngan ukur nalika produksi otomatis diteruskeun? Naha replenishment bahan, kualitas nahan, interventions manual, trimming eureun atawa count recovery alarm? Durasi tanpa aturan ngamimitian sareng eureun ngamungkinkeun dua pihak ngalaporkeun kinerja anu béda tina ngajalankeun anu sami.
Tetep acara molding, bagian kotor jeung bagian katampa salaku counters misah. Rékam nolak ku alesan sareng log eureun nganggo cap waktu. A kertas NIST on KPIs produksi Ngaruwat kasadiaan, efektivitas jeung kualitas salaku ukuran misah, sarta catetan anu throughput garis gumantung kana alat, buffers sarta interaksi maranéhanana. Bédana éta mangpaat di dieu: mesin cetak tiasa teras-terasan ngurilingan bari pamotong atanapi panguji bocor ngawatesan kaluaran anu ditampi. Tempo étapublikasi NIST.
Dititénan kaluaran alus = botol ditarima / waktu produksi tangtu
Sebutkeun naon nu kaasup kana dasar waktu. Ulah cicingeun miceun eureun, rejects atanapi inspeksi nahan tina pangbagi.
Durasi anu diperyogikeun nyaéta khusus pikeun proyék. A ngajalankeun pondok bisa pariksa kaayaan sempit, tapi teu bisa ngadegkeun kapasitas taunan atawa reliabiliti hirupna. Lamun replenishment bahan, balik besi tua, stabilisasi suhu atawa parobahan shift perkara pikeun ditampa, kaasup eta eksplisit dina protokol.
Jandéla ditampa dijalankeun ti [timestamp] ka [timestamp]. Dasar waktu sapuk ngawengku [kajadian] jeung teu kaasup [kajadian]. Log acara ngarékam unggal lirén, campur, parobahan setting sareng ngamimitian deui kaputusan.
Ngawangun deui laporan sabudeureun klaim, teu tanda centang
Kaca kahiji anu dilereskeun henteu kedah panjang. Perlu nunjuk kana bukti. Masing-masing klaim katampi kedah namina sumber kontrak, metode tés, wates lulus, hasil aktual sareng catetan anu ngadukung. Matriks ieu teras tiasa mingpin resensi kana poto, tabel data, log alarm, cadangan resep, daptar conto sareng simpangan anu ditandatanganan.
| klaim ditampa | Sarat jeung métode | Hasil sabenerna | Rujukan bukti | Disposisi |
|---|---|---|---|---|
| Maréntahkeun ngawangun hadir | Mésér spésifikasi sareng daptar ngawangun anu disatujuan, boh ku révisi | Idéntitas sareng pengecualian dirékam | Poto nameplate, ngawangun walkdown, punch ID | Lulus, kondisional atanapi gagal |
| Sekuen garing tiasa diulang | Dingaranan runtuyan otomatis, jandela observasi jeung interventions diwenangkeun | Kajadian, eureun jeung réspon observasi | Log siklus, ékspor alarem, pidéo atanapi catetan saksi | Lingkup kaayaan jelas |
| Botol dikawasa minuhan wates | Bagian gambar, métode tés, gauges, rencana sampel sarta wates | Nilai diukur sareng nolak, sanés ngan ukur rata-rata | Traceable tabel sampel ku posisi jeung waktu | Ngarekam unggal sono |
| output ditarima meets target | Dasar waktos sapuk sareng definisi bagian anu saé | Count kotor, cacah ditarima jeung log acara | Counter catetan, tabel kualitas, eureun log | Taya substitusi katalog |
| Pangiriman tiasa diulang | gambar diperlukeun, manual, software jeung daptar resep | Payil dipariksa ku révisi jeung format | Indéks dokumén sareng checksum cadangan atanapi resi | Gap kabuka janten barang punch |
Pendekatan ieu ogé ngarobih kumaha tim nyerat. "Operasi stabil dititénan" janten pernyataan anu dihijikeun kana jandela anu ditetepkeun sareng log acara. "Kualitas botol OK" janten rentang sampel, métode, wates jeung hasil. "Dokumén lengkep" janten daptar file indéks. Basa husus ngajadikeun kaayaan teu satuju gampang pikeun manggihan jeung panutupanana gampang ngabuktikeun.
Tanda tangan kedah ngarékam kaputusan, sanés mupus padamelan anu kabuka
Dina closeout, unggal masalah unresolved perlu ID, sarat, boga, tanggal alatan, koreksi, metoda retest sarta disposition final. Janji lisan sanés panutupanana. Sanes tanda tangan dina laporan anu nyumputkeun pengecualian dina email.
Unggal kriteria anu diperyogikeun gaduh bukti anu tiasa ditampi sareng henteu aya barang anu ngahalangan kiriman.
Item kabuka wates boga boga, tanggal, bukti panutupanana jeung otoritas kiriman ditulis.
Hasil anu diperyogikeun di luar watesna, leungit, atanapi henteu tiasa dihijikeun kana konfigurasi anu diuji.
Otoritas pengiriman barang aya dina kontrak, sanés dina tulisan ieu. Tugas laporan nyaéta ngajantenkeun dasarna katingali. Upami tim milih pas kondisional, catetan kedah nunjukkeun saha anu nampi résiko sésa sareng persis kumaha unggal item bakal ditutup.
FAT nutup patarosan pabrik, sanes patarosan situs
Tes pabrik teu tiasa pariksa yayasan ahir pembeli, kualitas kakuatan, loop cooling tutuwuhan, sistem hawa dikomprés, integrasi guarding, logistik bahan, garis hilir atawa prosedur operasi lokal. Kaayaan éta kalebet pamasangan sareng uji ditampa situs, biasana disebut SAT.
Majukeun bukti FAT. Resep anu ditampi, révisi gambar, ID sampel, catetan alarem sareng status daptar punch ngabentuk garis dasar pikeun komisi. Bandingkeun utilitas situs sareng kaayaan pabrik anu kacatet; Kinggle urangpituduh syarat utiliti mesin blow moldingngécéskeun kunaon tekanan waé henteu ngajelaskeun kapasitas hawa, cai atanapi listrik. Thepituduh pangropéa preventifteras tiasa ngarobih kaayaan anu dipasihkeun janten cek rutin.
Kirim ringkes bukti sateuacan tanggal saksi
Pikeun alat test run-off mangpaat, kirimkeun Kinggle gambar botol jeung révisi, supplier résin jeung kelas, kapang jeung paeh rinci, tés rengse-bagian, harti kaluaran, kaayaan ngajalankeun diperlukeun, daptar dokumén jeung otoritas saksi. Tim proyék teras tiasa nyaluyukeun uji coba mesin sareng kaputusan produk anu anjeun kedah laksanakeun.
Ngabahas wengkuan FAT anjeun kalawan KinggleSadaya widang anu dikurung sareng laporan bubuka mangrupikeun témplat atanapi conto pangajaran anu diwangun. Éta sanés rékaman palanggan, wates kontrak atanapi hasil kinerja Kinggle.
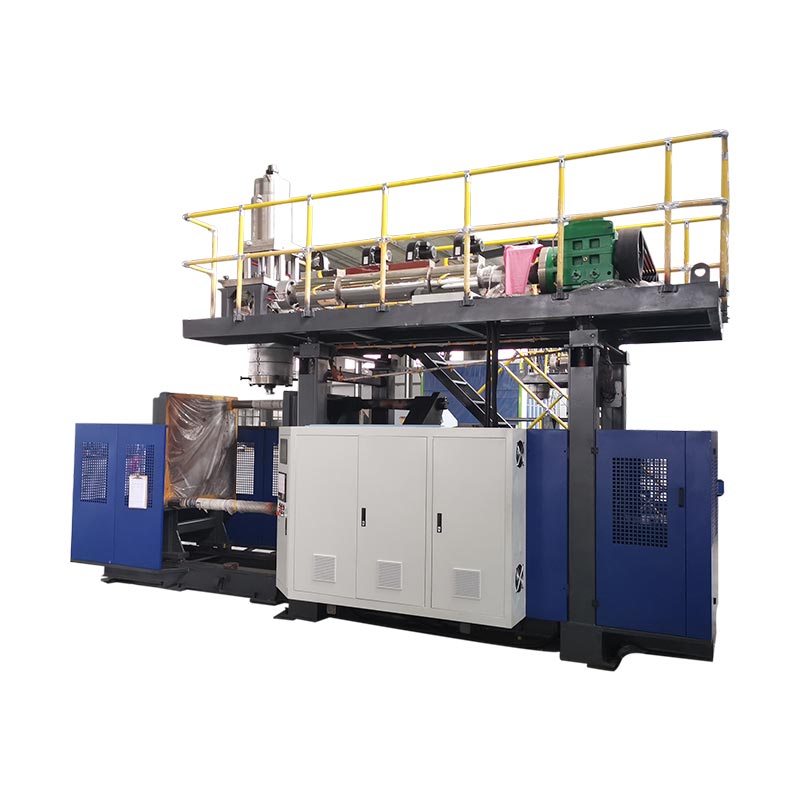
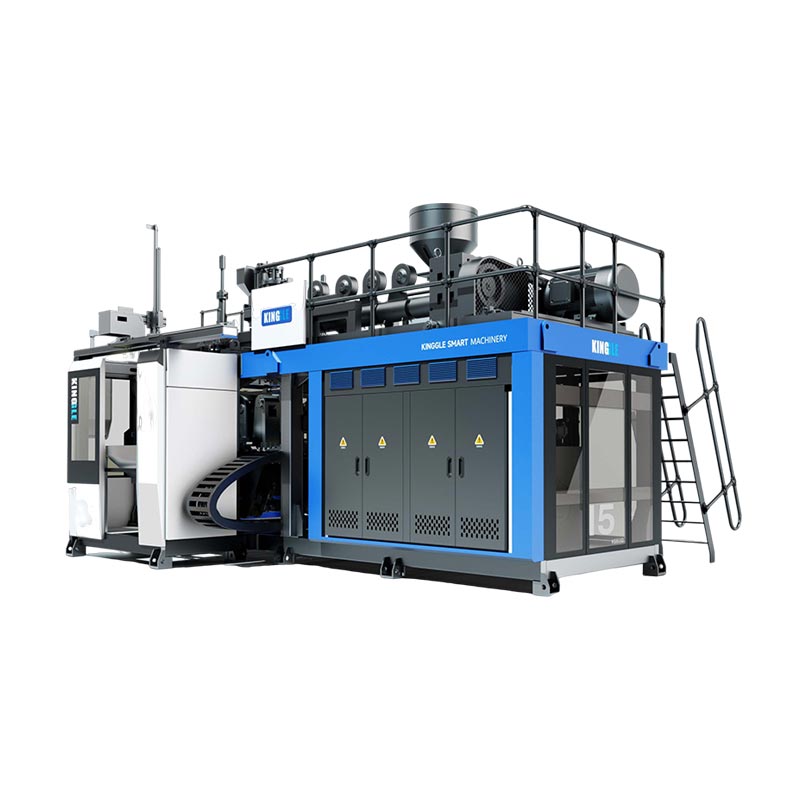
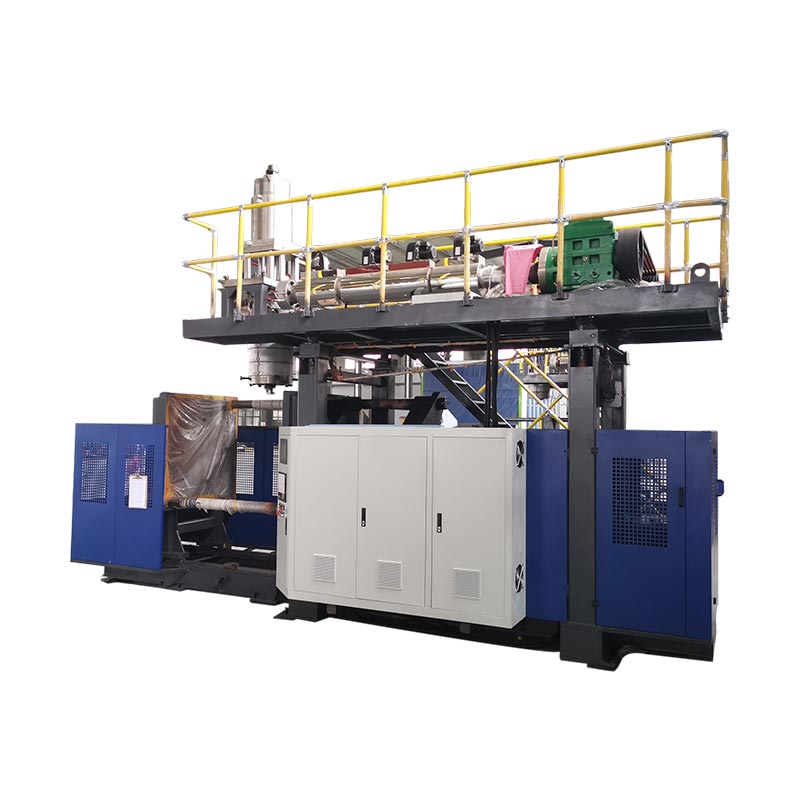
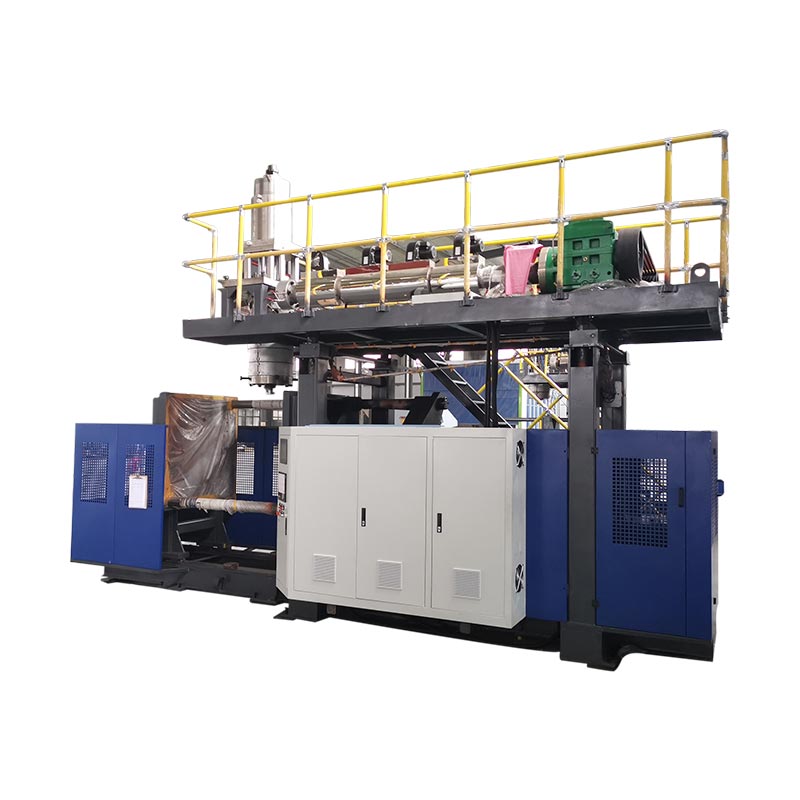
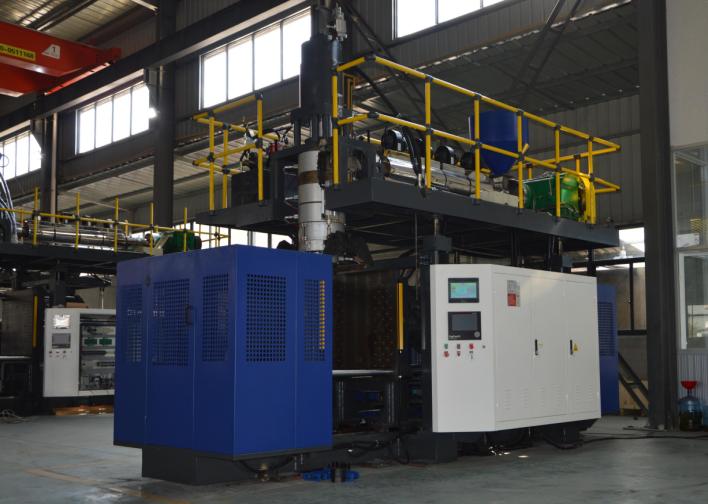
Mesin: KGB5Dsanes identitas ngawangun
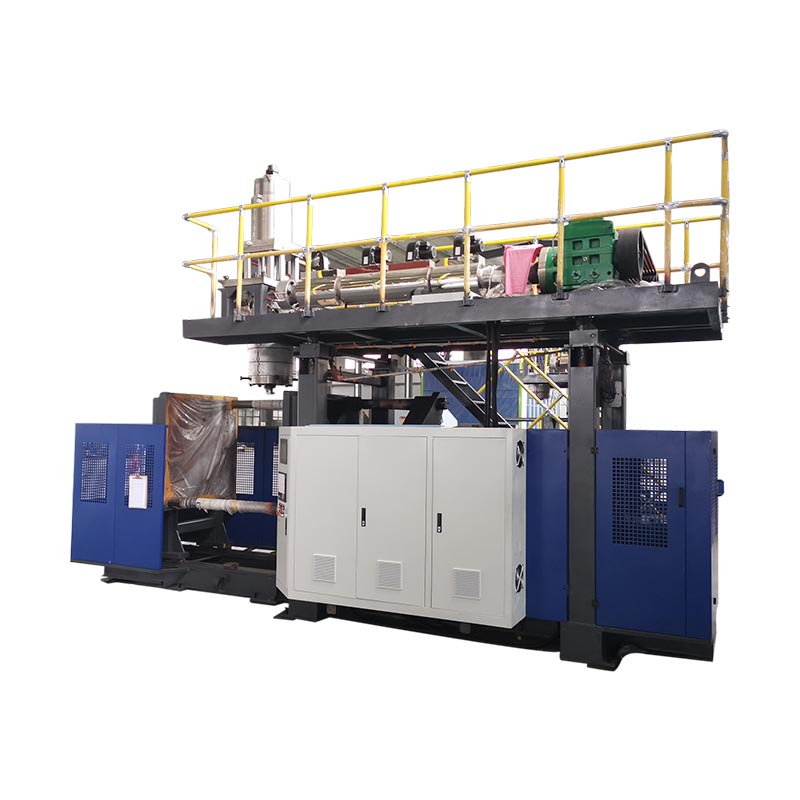
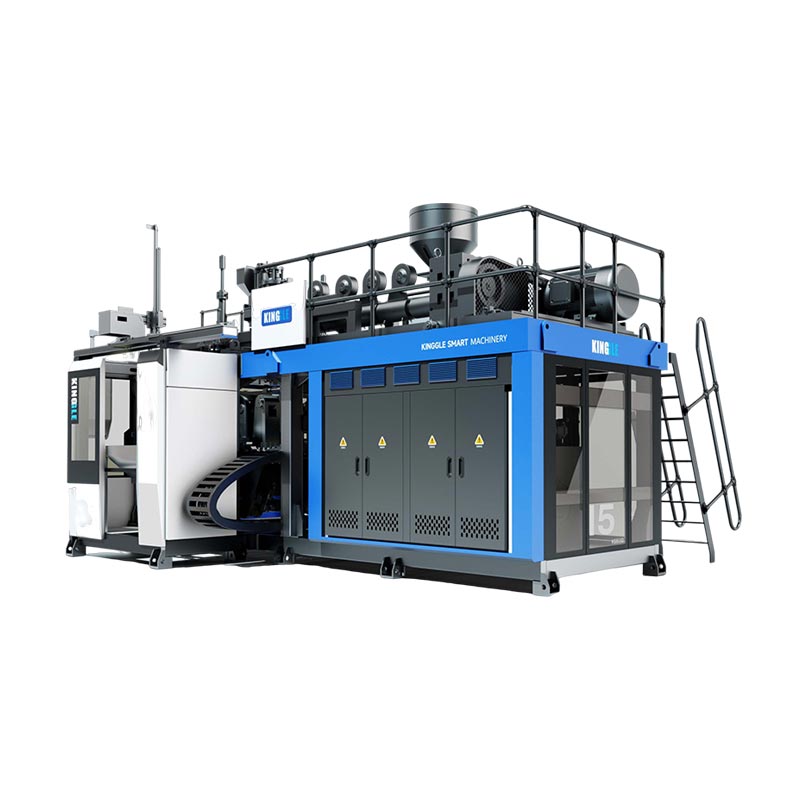
Ngaran model nempatkeun parabot dina kulawarga. Éta henteu nunjukkeun anu ngawangun séri anu dipariksa atanapi pilihan mana, versi kontrol, antarmuka alat sareng alat hilir anu hadir. A teknisi hareup kudu bisa cocog laporan ka mesin fisik jeung ka konfigurasi maréntahkeun.
Mimitian ku nameplate mesin sareng daptar ngawangun anu disatujuan. Ngarekam identitas serial, dasar listrik, extruder sarta konfigurasi sirah, clamping Unit, susunan stasiun, kaasup auxiliaries, software atawa révisi resep jeung indéks gambar. Poto ngaidentipikasi piring sareng rakitan. Upami kutipan kalebet alat nyandak-kaluar atanapi nyéépkeun otomatis tapi FAT henteu kalebet, ngajantenkeun wates éta katingali.
Identitas konfigurasi diverifikasi ngalawan spésifikasi pameseran [dokumen sareng révisi]. Pangecualian didaptarkeun dina item punch [ID]. Poto [rujukan file] nunjukkeun papan ngaran anu diuji, rakitan utama sareng kalebet peralatan hilir.
Widang kosong ngahaja. A template laporan kedah pernah invent hiji identitas nu milik file proyék.