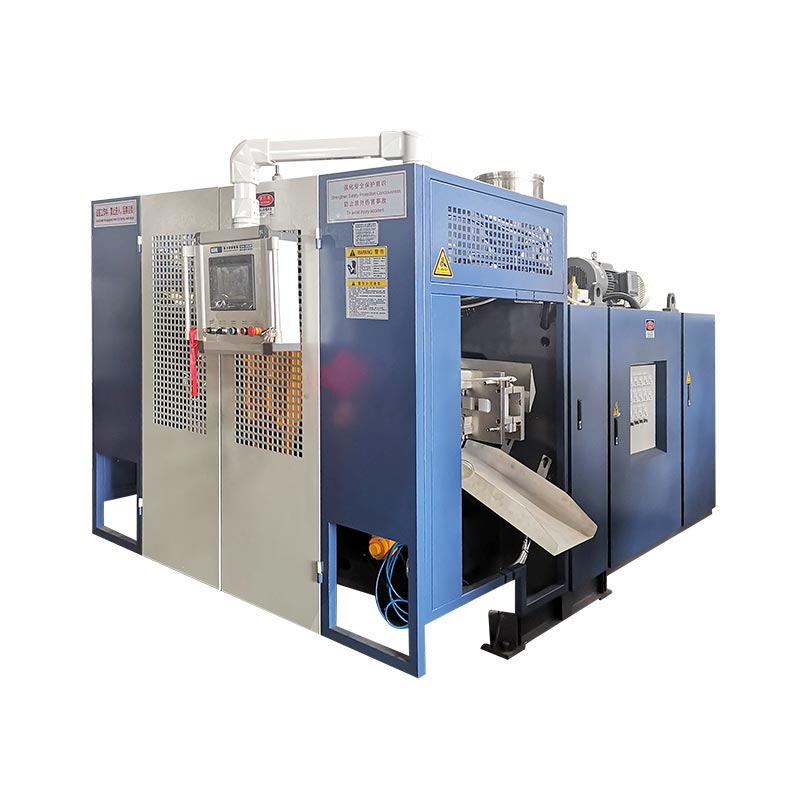
Dua huluna, dua parisons sarta dua cavities mindeng milik dina konsép produksi sami-tapi aranjeunna henteu istilah ditukeurkeun. Tata perenah anu leres dimimitian ku botol, pitch outlet, rohangan kapang sareng paménta ngalembereh kotor, sanés jumlah sirah target.

A meuli nanyakeun keur "mesin botol niupan opat-rongga" bisa nampa opat-outlet maot sirah, kapang opat-rongga sarta hiji atawa dua stasiun kapang. meuli sejen nanyakeun keur "double head blow molding mesin" bisa jadi ngarujuk ukur dua parisons. Kacuali kutipan daptar unggal unsur, dua pihak tiasa ngabahas jumlah anu sami bari ngabayangkeun alat anu béda.
Pitunjuk ieu misahkeun istilah-istilah éta, nganggo spésifikasi Kinggle 2L, 5L sareng 15L ayeuna pikeun nunjukkeun wates dimensi anu aya di tukangeun pilihan sirah, sareng nyayogikeun metode kasaimbangan massa pikeun ngabandingkeun konsep hiji, dua, tilu sareng opat sirah tanpa nyiptakeun kaluaran produksi.
Kahiji, sebutkeun opat cacah béda
kecapsirahdipaké sacara bébas di pasar. Hiji sirah extrusion niup molding paeh distributes ngalembereh tur ngabentuk parison tubular. A sirah paeh multi-parison boga sababaraha outlet. Kapang lajeng nutup sabudeureun eta parisons, sarta unggal rongga kapang ngabentuk bagian. A stasiun nyaéta posisi kapang-na-clamp lengkep nu narima aranjeunna. Lapisan nyaéta lapisan bahan anu diciptakeun ku sistem ekstrusi sareng sirah.
| Ngitung | Harti fisik | Conto patarosan pembeli | Ulah nganggap |
|---|---|---|---|
| Paéh-sirah outlet | Bukaan ti mana parisons muncul dina hiji acara molding | Dupi proposal tunggal, ganda, rangkep tilu atawa opat sirah? | Éta jumlah outlet ngajamin jumlah anu sami tina botol anu ditampi |
| Parisons | Panjang ngalembereh tubular direbut ku kapang | Kumaha beurat sareng waktos saimbang antara parison? | Yén outlet sarua spasi salawasna nganteurkeun parisons sarua |
| Rongga kapang | Bentuk bagian kabentuk dina hiji kapang nutup | Dupi kapang nyieun hiji, dua atawa opat bagian per acara? | Éta cacah rongga ngajelaskeun jumlah stasiun kapang |
| Stasion | Lengkep posisi kapang-na-clamp dipaké ku mesin | Nyaeta mesin stasiun tunggal atawa stasiun ganda? | Éta stasiun kadua nyaéta sirah maot kadua |
| Lapisan | Lapisan bahan sakuliah struktur témbok | Nyaeta bagian monolayer atanapi multilayer? | Éta "lapisan ganda" hartina sirah ganda atawa rongga ganda |
literatur parabot bebas ngajadikeun bédana sarua. TheUrang Sunda & B kontinyu extrusion shuttle lambar datadaptar hiji- atawa dua-stasiun konfigurasi clamp misah ti konfigurasi paeh-sirah kalawan sababaraha outlet. separation nu mangpaat dina sagala RFQ: nangtukeun stasion, outlet maot, rongga kapang jeung lapisan dina garis béda.
Naon parobahan salaku sirah paeh gains outlet?
A multi-sirah, multi-maot atawa multi-parison niup molding mesin nyiptakeun sababaraha parisons dina paralel. Lamun kapang jeung prosés nu dirancang pikeun moto unggal parison sarta ngabentuk hiji botol, bagian per acara molding bisa ningkatkeun. gain nyaeta kondisional. Unggal outlet peryogi rohangan, aliran lebur, kontrol suhu sareng posisi rongga anu saluyu.
Diagram ieu konseptual, sanes gambar alat Kinggle. Diaméter outlet nyata, pitch, saluran aliran sarta perenah rongga gumantung kana botol jeung mesin. "Dua sirah," "tilu sirah" jeung "opat sirah" kituna dimimitian déskripsi tinimbang spésifikasi lengkep.
Langkung huluna ngabagi lebar molding sadia
A parison badag tunggal bisa ngagunakeun leuwih ti lebar kapang sadia mesin urang. Nalika sababaraha toko ngabagi rohangan éta, lebar botol, pitch rongga, posisi beuheung, saku lampu kilat sareng sambungan penyejukan kedah pas. kapang ogé perlu cukup baja antara cavities sarta cukup kamar pikeun trimming sarta ngaleupaskeun bagian.
Langkung huluna ningkatkeun total ngalembereh diperlukeun per acara
Lamun hiji parison kotor weighs 0,10 kg, opat parisons sarimbag merlukeun 0,40 kg per acara molding saméméh tempo sagala bédana dina beurat sabenerna maranéhanana. Contona ngajelaskeun aritmatika wungkul; éta lain spésifikasi botol Kinggle. Shortening interval antara acara raises hourly ngalembereh paménta salajengna.
Langkung huluna nyiptakeun langkung seueur posisi pikeun dikontrol
Opat botol katempo sanggeus bubuka kapang teu ngabuktikeun opat prosés sarimbag. Hiji stop kontak bisa ngajalankeun warmer, hiji parison bisa sag béda, rongga a bisa niiskeun leuwih laun, atawa hiji posisi trimming bisa ninggalkeun lampu kilat tambahan. Output multi-rongga kedah kituna diitung sarta inspected ku posisi-henteu ngan salaku total digabungkeun.
ngabandingkeun aslina: diterbitkeun Kinggle wates sirah ku platform mesin
Kaca molding extrusion kontinyu Kinggle ayeuna ngajelaskeun konfigurasi dua-, tilu- sareng opat-paeh-sirah pilihan dina sababaraha model. Tabél spésifikasi nyebarkeun ukuran anu pasti pikeun rujukan tunggal sareng sirah ganda. Aranjeunna teu nyebarkeun pitch triple- atawa opat-head pikeun kaca ieu, jadi maranéhanana layouts merlukeun rékayasa proyék tinimbang extrapolation.
| Modél Kinggle | Stasion | Max kapasitas produk | Max ukuran kapang (W × H) | Kapasitas lebur HDPE | Single-sirah max paeh-pin diaméterna | Diterbitkeun jarak tengah sirah ganda | Ganda-sirah max paeh-pin diaméterna |
|---|---|---|---|---|---|---|---|
| KGB2L | Bujang | 2 L | 360 × 380 mm | 30 kg/jam | 90 mm | 130 mm | 60 mm |
| KGB2D | Ganda | 2 L | 360 × 380 mm | 55 kg/jam | 90 mm | 130 mm | 60 mm |
| KGB5L | Bujang | 5 L | 410 × 450 mm | 55 kg/jam | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Ganda | 5 L | 410 × 450 mm | 80 kg/jam | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Bujang | 15 L | 580 × 500 mm | 100 kg/jam | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Ganda | 15 L | 580 × 550 mm | 120 kg/jam | 220 mm | 240–280 mm | 150 mm |
Kaca 2L Kinggle ogé ngajelaskeun aplikasi tina 50 ml dugi ka 2 L. Kisaran éta ngaidentipikasi kulawarga produk; eta henteu hartosna unggal wadahna dina rentang fits unggal count sirah. Botol 2L anu lega tiasa meryogikeun hiji outlet bari sababaraha botol sempit tiasa nyocogkeun kana konsép multi-rongga. Volume maksimum nyalira teu bisa mutuskeun perenah nu.


Naon data Kinggle nembongkeun ngeunaan pilihan sirah
1. count Station sarta géométri sirah mangrupakeun pilihan bebas
Dina pasangan 2L, boh model stasiun tunggal sareng ganda nyebarkeun wates sirah tunggal 90 mm, jarak tengah sirah ganda 130 mm sareng wates pin sirah ganda 60 mm. Pasangan 5L sareng 15L nuturkeun pola anu sami dina platform masing-masing. A stasiun kadua robah kumaha molds alternatif; eta teu otomatis ngarobah count outlet atanapi pitch outlet.
2. A perenah ganda-sirah boga diaméter kirang sadia per outlet
Unggal platform nyebarkeun diaméter maot-pin maksimum anu langkung alit pikeun rujukan sirah ganda tibatan rujukan sirah tunggal: 60 ngalawan 90 mm dina 2L, 80 ngalawan 150 mm dina 5L, sareng 150 ngalawan 220 mm dina 15L. Ieu teu ngaduga diaméter botol rengse, tapi nembongkeun naha "nambahkeun sirah sejen" sanes ngan hiji setelan kaluaran. The paeh, parison jeung botol géométri robah babarengan.
3. platform badag nyebarkeun kapang lega sarta rujukan outlet-spasi
Rujukan kapang maksimum tumuwuh tina 360 × 380 mm dina pasangan 2L ka 410 × 450 mm dina pasangan 5L sarta nepi ka 580 mm lega dina pasangan 15L. Diterbitkeun jarak puseur sirah ganda tumuwuh tina 130 mm ka 150-180 mm lajeng 240-280 mm. Angka ieu nyambungkeun pilihan platform kana jarak botol, sanés ngan ukur liter nominal.
4. Dipasangkeun model stasiun ganda nyebarkeun leuwih kapasitas lebur
Conto stasiun ganda nyebarkeun kapasitas lebur HDPE anu langkung luhur tibatan mitra stasiun tunggal: 55 ngalawan 30 kg / jam dina 2L, 80 ngalawan 55 kg / jam dina 5L, sareng 120 ngalawan 100 kg / jam dina 15L. Bedana teu boga babandingan tunggal jeung teu ngabuktikeun hiji multiplier kaluaran. Aranjeunna nunjukkeun naha sistem Tonjolan milik dina itungan sarua salaku stasiun jeung huluna.
5. Tilu- jeung opat-sirah klaim perlu gambar produk-spésifik
Déskripsi produk ngawenangkeun fléksibel 2/3/4 konfigurasi multi-die-sirah, tapi tabel maranéhanana teu nyatakeun triple universal- atawa jarak puseur opat-sirah. Nyiptakeun dimensi éta tina barisan sirah ganda bakal teu malire lebar botol, baja kapang, pitch, lokasi beuheung sareng aksés jasa. Dokumén salajengna anu leres nyaéta perenah sirah-na-kapang anu diusulkeun dumasar kana gambar bagian anu mésér.
Pilih jumlah sirah tina botol-sanés tina multiplier anu dipikahoyong
Kutipan pabrik janten langkung dipercaya nalika anu mésér masihan ka supplier definisi produk anu lengkep. Mimitian ku SKU anu paling lega sareng paling beurat anu dimaksudkeun pikeun kulawarga alat anu diusulkeun. Teras pariksa naha produk anu langkung alit tiasa ngabagi mesin anu sami tanpa maksa kompromi anu teu praktis.
Lebar botol sareng jarak tengah
Jarak tengah diukur antara garis tengah outlet anu padeukeut. Éta kudu cocog susunan rongga cukup raket pikeun tiap parison asup ka posisi kapang bener. lebar awak botol téh ngan hiji bagian tina sarat. Selesai beuheung, cecekelan, saku lampu kilat, daérah ciwit sareng témbok kapang antara rongga ogé nyéépkeun rohangan.
Beurat bagian sareng massa parison kasar
Beurat botol rengse sanes massa nu extruder kudu nyadiakeun keur unggal acara. Parison kasar kalebet bahan anu dicandak pikeun botol ditambah lampu kilat luhur sareng handap sareng bahan anu dipangkas anu sanés. Kalikeun massa kotor hiji posisi ku sakabeh posisi aktip, lajeng ngabandingkeun total jeung sistem Tonjolan dina laju acara rencanana.
Cooling sarta ngaleupaskeun
Langkung rongga tiasa nyiptakeun langkung panas pikeun ngaleungitkeun dina unggal tutup kapang. Jalur cai anu teu sarua bisa nyieun hiji rongga posisi slow. Saatos kapang dibuka, sél kedah misahkeun, motong, nguji sareng ngirimkeun unggal bagian tanpa tabrakan atanapi akumulasi kaleuleuwihan. Mesin cetak tiasa ngalengkepan gerakanna bari alat-alat hilir parantos janten bottleneck produksi.
strategi SKU
A kapang luhur-rongga bisa nyaluyukeun jeung stabil, kulawarga botol sempit. Éta tiasa kirang pikaresepeun nalika pesenan pondok, desain sering robih atanapi sabagian ageung SKU henteu tiasa nganggo nada anu sami. Bandingkeun paménta bagian-bagéan taunan sareng waktos pergantian ku SKU. Ulah ukuran unggal kapang sabudeureun hiji puncak musiman iwal sesa pabrik bisa ngagunakeun kapasitas éta.
Ngitung kaluaran realistis sareng acara, bagian sareng kasaimbangan massa
Katalog siklus garing sareng jumlah sirah henteu cekap pikeun ngaramalkeun botol anu tiasa dijual. Anggo dua itungan anu nyambung: hiji pikeun bagian anu ditampi sareng hiji pikeun paménta lebur kotor.
bagian alus per jam = stabil molding acara per jam × bagian kabentuk per acara × fraksi ditarima
Paménta lebur kotor (kg / h) = kajadian molding stabil per jam × total massa parison kotor per kajadian (kg)
Fraksi anu ditampi kedah asalna tina definisi kualitas pembeli sareng uji coba anu disatujuan atanapi asumsi perencanaan anu jujur. Total massa parison kotor nyaéta jumlah sakabéh parisons dipaké dina hiji acara. Lamun opat outlet teu nganteurkeun massa idéntik, catetan opat posisi misah saméméh nambahkeun aranjeunna.
Hiji conto hypothetical transparan
Anggap perenah opat outlet diusulkeun ngabentuk opat botol per acara. Salila sidang stabil-sanes siklus garing-sél ngalengkepan 300 acara molding per jam. Lamun fraksi ditarima sapuk nyaéta 0,97, diitung kaluaran alus nyaéta 300 × 4 × 0,97 = 1.164 botol per jam. Lamun total beurat parison kotor per acara nyaeta 0,44 kg, paménta lebur kotor nyaeta 300 × 0,44 = 132 kg / h.
Angka-angka éta ngan ukur conto pangajaran sareng sanés hasil modél Kinggle. Aranjeunna nunjukkeun naha mesin opat sirah henteu cocog sacara otomatis: extruder anu diusulkeun peryogi kapasitas anu diverifikasi pikeun bahan sareng kaayaan, sedengkeun cooling sareng sadaya léngkah hilir kedah ngadukung tingkat sareng kualitas acara. Gantikeun data proyék anu diukur sateuacan nyandak kaputusan pameseran.
Kinggle urangkontinyu niup molding pituduh mesinngécéskeun kumaha count stasiun, cavities paeh-sirah jeung waktu siklus ngagabungkeun. Pikeun perencanaan pabrik, pariksa ogé kaayaan listrik, hawa dikomprés sareng cooling sarengpituduh utiliti mesin blow molding.
Commissioning pabrik: cocog unggal outlet na rongga salaku posisi hiji
A rata digabungkeun bisa nyumputkeun posisi lemah. Lamun tilu botol lulus dipariksa beurat tur hiji hampang, rata maranéhanana bisa kasampak ditarima sanajan hiji rongga teu stabil. Salila ditampa pabrik jeung ngamimitian, labél unggal outlet paeh jeung posisi rongga jeung ngawétkeun identitas nu ngaliwatan trimming jeung inspeksi.
Ngadegkeun dasar posisi-demi-posisi
- Identipikasi mesin, sirah paeh, kapang, résin loba, resep jeung kaayaan utiliti.
- Kumpulkeun bagian dina urutan ti unggal stop kontak / posisi rongga.
- Ngarekam massa parison kotor dimana metoda percobaan aman sapuk idin eta.
- Ukur beurat réngsé sareng lokasi témbok kritis anu sami pikeun unggal posisi.
- Pariksa ciwit-off, beuheung finish, flash, dimensi, penampilan jeung kinerja bocor.
- Ngarekam interval acara, rejects, alarm, campur manual jeung hilir eureun.
- Malikan deui saatos kaayaan stabil disimpen saatos panyesuaian anu disatujuan.
Ngarobah hiji faktor dikawasa dina hiji waktu
Lamun hiji parison béda, mimiti mutuskeun pola nuturkeun outlet paeh, rongga, cooling circuit atawa posisi hilir. Hiji catetan ngagabung leuwih mangpaat ti nyaluyukeun sababaraha nilai HMI sakaligus. Kinggle urangSetélan HMI sareng pituduh alaremnyarankeun ngarekam bukti sateuacan ngarobah resep.
Pariksa sebaran témbok, teu ukur beurat total
Dua botol bisa beuratna sarua jeung masih ngadistribusikaeun bahan béda. Bandingkeun taktak anu ditetepkeun, awak, gagang, dasar sareng lokasi ciwit dimana relevan pikeun bagian éta. Lamun proyék ngagunakeun kontrol témbok diprogram, étapituduh programming parisonnyadiakeun métode terstruktur pikeun nyambungkeun titik program ka wewengkon diukur.
Hurungkeun sidang anu ditampi janten rujukan pangropéa
Simpen data posisi anu disatujuan, kaayaan suhu, kaayaan beberesih, kaayaan cai sareng identitas alat. Nalika hiji posisi engké drifts, pangropéa bisa ngabandingkeun éta kalayan garis dasar aslina. TheDaptar pariksa pangropéa preventifbisa mawa eta observasi kana inspeksi rutin.
Kombinasi umum-na naon anu unggal pedaran masih dibuka
| pedaran pondok | Naon meureun hartina | Naon RFQ masih kedah mastikeun |
|---|---|---|
| Dua-sirah, mesin dua-rongga | Dua parisons eupan dua cavities kapang per acara molding | Jumlah stasiun, pitch outlet, ukuran kapang, beurat bagian, kapasitas Tonjolan jeung wengkuan hilir |
| Mesin niupan botol opat-sirah | Opat outlet maot ngabentuk opat parisons dina paralel | Naha kapang boga opat rongga anu saluyu, pitch pasti sareng naha sadayana SKU pas |
| Stasiun ganda, mesin sirah ganda | Dua stasiun kapang silih ganti sabudeureun sistem paeh dua outlet | Jumlah set kapang, runtuyan acara, ngalembereh paménta, métode panyabutan jeung kaayaan sidang dijamin |
| Opat-rongga niup mesin molding | Hiji kapang nutup bisa ngabentuk opat bagian | Susunan outlet maot, count stasiun, kasaimbangan rongga, cooling jeung kaluaran ditarima |
| Ganda-lapisan, mesin sirah ganda | Sistem multilayer tiasa nyayogikeun dua outlet | Jumlah Extruder, struktur bahan, babandingan lapisan, jalur besi tua, outlet, rongga jeung stasiun |
"Mesin nyieun botol plastik," "mesin botol HDPE niupan," "mesin botol Tonjolan," "multi-maot sirah niup molder" jeung "multi-parison Tonjolan niup mesin molding" sadayana tiasa muncul dina pilarian pikeun alat nu patali. A spésifikasi téhnisna lengkep kedah tetep kaharti sanajan maranéhanana ngaran pamasaran robah.
Daptar pariksa RFQ pikeun proyék molding niup multi-sirah
Kirimkeun produk sareng input pabrik anu sami ka unggal supplier. Tanya unggal cutatan pikeun ngabales dina urutan anu sarua, kalawan rujukan katalog dipisahkeun tina jaminan proyék.
| grup RFQ | Émbaran nyadiakeun | réspon supplier diperlukeun |
|---|---|---|
| produk | 2D/3D gambar atawa sampel, kapasitas, diménsi maksimum, beuheung, gagang, garis parting jeung motong géométri | Platform mesin anu cocog, orientasi, perenah rongga sareng masalah desain |
| Bahan | Kelas résin persis, warna / aditif, regrind atanapi rencana PCR sareng data supplier | Diajukeun wengkuan screw / Tonjolan, ngolah asumsi jeung sarat bahan percobaan |
| Massa sareng kualitas | Beurat rengse, estimasi parison kotor / flash, tembok kritis, dimensi na tés fungsional | Métode percobaan, sampling ku posisi sareng definisi ditampa |
| Kaluaran | Diperlukeun bagian alus per jam, shift / volume taun, campuran SKU jeung frékuénsi changeover | Kajadian per jam, bagian per acara, dianggap fraksi ditarima jeung itungan lebur kotor |
| Pakakas | Molds aya atanapi konsep rongga pikaresep | Jumlah outlet, jarak tengah, rentang paeh-pin, ukuran kapang, pitch rongga, susunan kapang jeung desain cooling |
| Mesin | Tingkat otomatisasi anu dipikaresep sareng konstrain pabrik | Stasion count, clamp, extruder, kadali, nyandak-kaluar sarta kaasup pilihan |
| Pabrik | Standar kakuatan, kaayaan hawa / cai, wates ambien, lantai, jangkungna sareng jalur angkat | Lambaran utilitas proyék, susunan umum, pondasi/pemuatan sareng syarat-syarat clearance jasa |
| Hilir | Trimming, nguji bocor, conveying, labél, bungkusan jeung rencana penanganan besi tua | Kapasitas sareng wates antarbeungeut pikeun tiap tahap anu kalebet sareng anu disayogikeun ku pembeli |
Entong nampi jalur kaluaran tanpa kaayaan tés na
Dokumén ditampa anu kapaké nunjukkeun gambar botol, kelas bahan, beurat réngsé sareng beurat kotor, outlet aktip sareng rongga, kaayaan pendinginan kapang, jandela jalan anu stabil, uji kualitas, rencana sampling sareng kalebet peralatan hilir. Ieu catetan bagian katampa ku posisi. Tanpa kaayaan éta, "pcs / h" tiasa ngajelaskeun gerakan mesin, ngabentuk bagian-bagian sateuacan pamariksaan atanapi botol-botol anu dibungkus saé-tilu hasil anu béda.
Tanya perenah sateuacan katirisan pesenan pameseran
Gambar ahir kedah nunjukkeun garis tengah outlet maot ngalawan rongga kapang, wates kapang sareng pelat, pin niup, pamotongan atanapi metode deflashing, jalur angkat sareng clearances jasa. Pikeun pamundut Kinggle triple- atawa opat-sirah, gambar ieu dimana pitch husus proyék dikonfirmasi; teu matak disimpulkeun tina tabel ganda-sirah diterbitkeun.
Patarosan anu sering ditaroskeun
Naon téh multi-sirah niup molding mesin?
Mesin blow molding multi-sirah ngagunakeun susunan paéh-sirah sareng sababaraha outlet pikeun ngabentuk sababaraha parison dina hiji acara cetakan. Jumlah outlet, jarak tengah sareng ukuran paeh kedah cocog sareng perenah botol sareng rongga kapang.
Naha mesin sirah ganda sami sareng mesin rongga?
No Double sirah ngajelaskeun dua outlet paeh atawa parisons; dua rongga ngajelaskeun dua bentuk bagian dina kapang. Aranjeunna umumna dirarancang salaku perenah dua bagian anu cocog, tapi kutipan kedah netepkeun duanana nyalira.
Naha mesin blow molding opat sirah ngadamel botol opat kali langkung seueur?
Teu otomatis. Bisa ngabentuk leuwih bagian per acara molding, tapi kaluaran sabenerna alus gumantung kana laju acara stabil, total paménta ngalembereh kotor, outlet na rongga kasaimbangan, cooling, trimming, nguji sarta kualitas ditarima.
Kumaha jarak puseur paéh-sirah dipilih?
Jarak puseur dipilih tina pitch rongga diusulkeun sarta perenah produk. Lebar botol, posisi beuheung, kantong flash, baja kapang, cooling, niup pin, trimming na spasi panyabutan sadayana mangaruhan dimensi final.
Tiasa hiji mesin pindah antara produksi tunggal jeung multi-sirah?
A paéh-sirah atawa susunan pakakas béda bisa jadi mungkin dina platform cocog direkayasa, tapi teu kudu dianggap. Mastikeun fit mékanis, wengkuan Tonjolan, kadali, karya changeover, kasaluyuan kapang jeung sarat commissioning kalawan supplier nu.
Naon watesan jumlah rongga dina extrusion blow molding?
Wates kaasup dimensi produk, kapang sadia tur spasi platen, pitch outlet, maot na parison géométri, syarat clamp, kapasitas Tonjolan, kasaimbangan cooling, panyabutan bagian jeung kapasitas hilir.
Data naon anu kuring kedah kirimkeun pikeun kutipan mesin multi-rongga?
Kirim gambar bagian atawa sampel, kelas bahan, rengse tur beurat parison kotor, tembok kritis sarta tés, diperlukeun kaluaran alus, rencana SKU, Utiliti pabrik, wates perenah jeung sarat hilir.