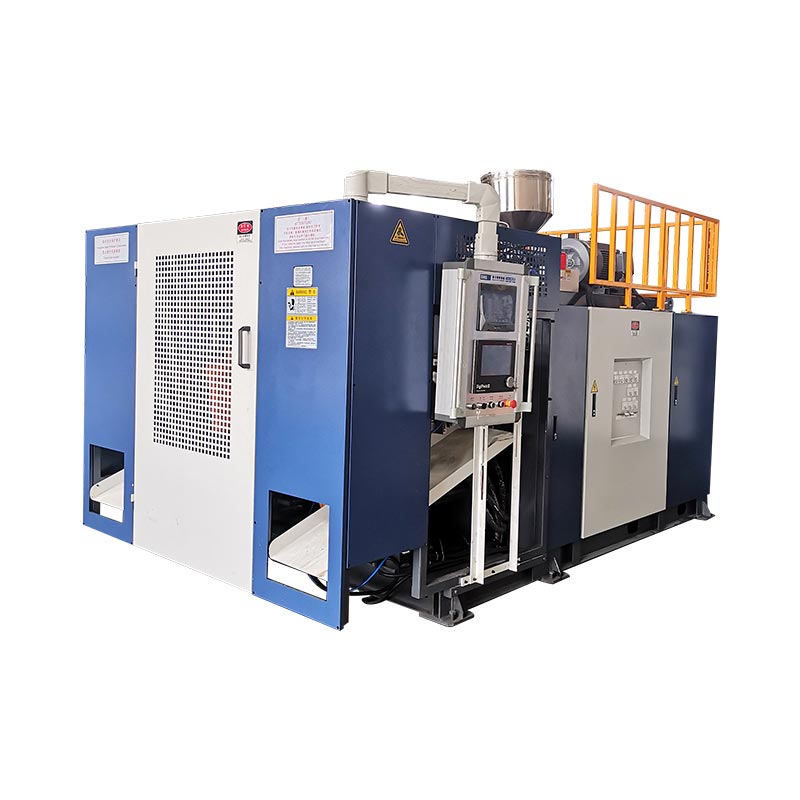
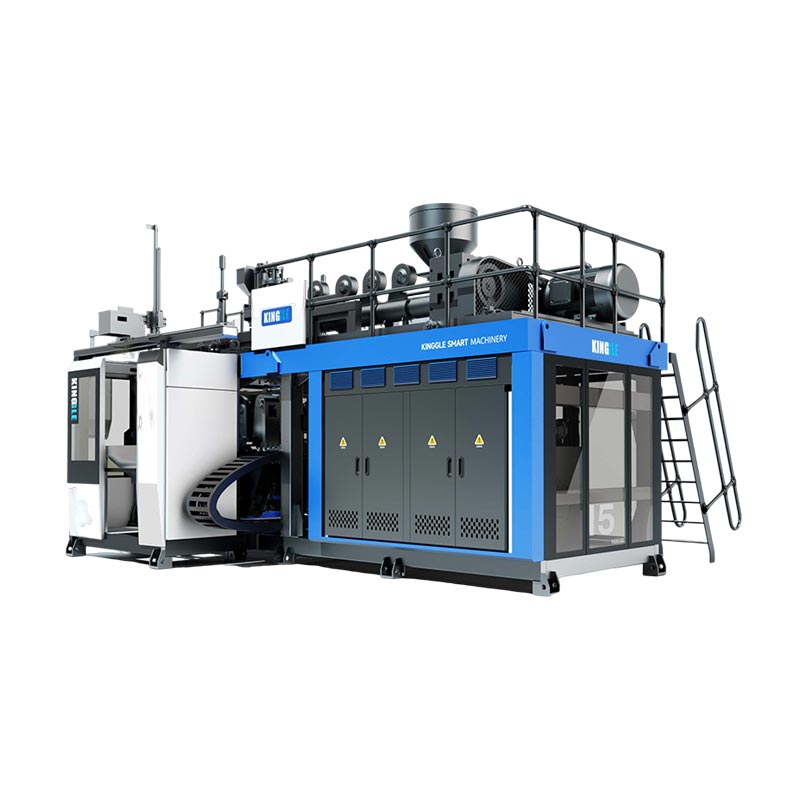
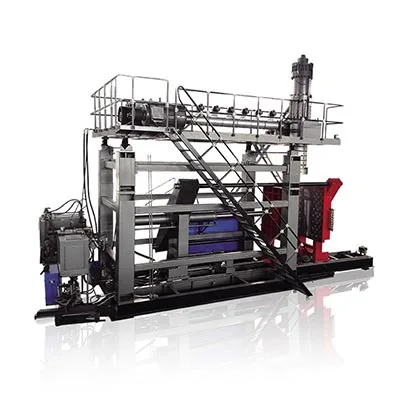
A stasiun kadua robah kumaha mesin ngagunakeun Tonjolan, cooling sarta waktu kapang-penanganan. Teu otomatis ganda kaluaran sellable, énergi handap per botol atawa nyieun produk nu leuwih gede. Tilu ukuran mesin Kinggle dipasangkeun nunjukkeun dimana bédana nyata muncul.

Nyatatunggal vs ganda stasiun niup mesin moldingkituna ngabandingkeun mangrupa ulikan sél lengkep, lain count gerbong. Kaputusan kudu nyambungkeun botol, jadwal produksi, paménta ngalembereh kotor, runtuyan dua-stasiun jeung sarat bagian ditarima.
Naon parobahan antara hiji stasiun jeung dua?
Dina hiji-stasiun kontinyu Tonjolan niup mesin molding, hiji posisi kapang-na-clamp ngarebut parison nu, ngabentuk bagian nu, cools eta sarta ngaleupaskeun eta. Kajadian molding salajengna kudu pas sabudeureun éta runtuyan hiji stasiun urang.
A ganda-stasiun-atawa kembar-stasiun-extrusion niup molding mesin alternates dua posisi kapang sabudeureun sistem Tonjolan dibagikeun. Hiji stasiun tiasa dina niupan, cooling atawa bagian-ngahapus hambalan bari séjén prepares pikeun moto parison salajengna. Éta pisan sababna naha alat-alat stasiun ganda ogé digambarkeun salaku ganda-sided atawa shuttle mesin blow molding di sababaraha pasar.
Sekuen saderhana ieu ngajelaskeun kasempetan, sanés tingkat produksi ahir. Perjalanan stasiun, formasi parison, kapang nutup, niupan, knalpot, cooling, ejection, trimming sarta mindahkeun hilir masih kudu cocog babarengan. Literatur shuttle-mesin bebas ogé daptar konfigurasi tunggal jeung dua kali sided misah ti single- sarta multi-parison sirah paeh, reinforcing yén ieu téh pilihan parabot béda.
Ulah galau count stasion, count sirah, count rongga jeung count lapisan
Loba kasalahan cutatan dimimitian sabab "ganda" dipaké tanpa nyebutkeun naon anu dua kali. Mesin stasiun ganda teu merta mesin sirah ganda, kapang dua rongga atawa garis dua lapisan.
| istilah | Naon eta diitung | Naon eta robah | Patarosan pikeun supplier |
|---|---|---|---|
| stasiun tunggal atawa ganda | Posisi kapang-na-jepit anu dianggo dina urutan | Urutan mesin, sarat kapang-set, poténsi kaluaran, tapak suku jeung penanganan | Sabaraha stasiun kapang lengkep silih ganti dina mesin ieu? |
| Tunggal atawa multi-sirah paeh | Parisons extruded dina hiji acara molding | Sabaraha cavities kapang bisa fed sakaligus jeung pitch outlet diperlukeun | Sabaraha toko anu kalebet, sareng naon jarak pusatna? |
| kapang tunggal atawa multi-rongga | Bagian kabentuk dina hiji kapang nutup | Bagian per acara molding, ukuran kapang, cooling kasaimbangan sarta trimming | Sabaraha bagian anu tiasa dijual kedah ngahasilkeun hiji acara kapang? |
| Tunggal atanapi multilayer | Lapisan bahan dina témbok bagian | Extruders, arsitéktur paeh-sirah, penanganan bahan jeung kontrol prosés | Naon bahan sareng struktur lapisan anu kalebet dina cutatan? |
TheUrang Sunda & B kontinyu extrusion shuttle lambar data, Contona, daptar single- sarta multi-parison maot huluna misah ti hiji- atawa dua-stasiun konfigurasi clamp. Multi-parison tooling hiji kaluaran uas; stasiun kapang kadua sejen. A proposal bisa make boh uas atawa ngagabungkeun duanana, jadi cutatan kudu nangtukeun unggal misah.
Istilah ogé robah dumasar wewengkon. Pembeli tiasa milarian astasiun ganda mesin niup molding, stasiun kembar mesin niup molding, mesin niupan botol dua stasiunatawamolder niup shuttle dua sisi. Konfirmasi urutan fisik tinimbang milih ku ngaran nyalira.
ngabandingkeun aslina: tilu ukuran mesin Kinggle dipasangkeun
Analisis di handap ngagunakeun spésifikasi diterbitkeun dina genep kaca produk Kinggle ayeuna. Unggal pasangan boga kapasitas wadahna maksimum nominal sarua, nu ngajadikeun bédana stasiun gampang ningali. Angka éta rujukan katalog, teu jaminan produksi pikeun unggal botol, résin, sirah paeh atawa pakét pilihan.
| Kapasitas sareng modél | Stasion | Diterbitkeun labél kaluaran | Kapasitas lebur HDPE | Ukuran mesin (L × W × H) | Amplop L×W basajan* | Beurat | kakuatan clamping |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Bujang | 600 PCS / h siklus garing | 30 kg/jam | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Ganda | 600 × 2 PCS / h siklus garing | 55 kg/jam | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Bujang | 500 PCS / h siklus garing | 55 kg/jam | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Ganda | 500 × 2 PCS / h siklus garing | 80 kg/jam | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Bujang | 450 PCS / h siklus garing | 100 kg/jam | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Ganda | 450 × 2 PCS / h siklus garing | 120 kg/jam | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Naon data dipasangkeun nembongkeun
1. count Station teu nangtukeun ukuran bagian maksimum
Dina unggal pasangan Kinggle, kapasitas wadahna nominal jeung gaya clamping diterbitkeun tetep sarua: 2L jeung 40 kN, 5L jeung 65 kN, atawa 15L jeung 165 kN. Stasiun kadua ngarobah runtuyan produksi; teu ngarobah platform 5L kana platform 15L.
Bédana ieu penting nalika milih mesin. Volume bagian, aréa projected, dimensi kapang jeung clamp diperlukeun masih kudu nyocogkeun platform nu. Kinggle urangpituduh pilihan mesin blow moldingdimimitian ti wadahna saméméh milih count stasiun.
2. Pasangan ganda-stasiun nambahkeun kapasitas ngalembereh, tapi teu ku hiji rasio tetep
Kapasitas lebur HDPE anu diterbitkeun naék tina 30 dugi ka 55 kg / jam dina pasangan 2L, tina 55 dugi ka 80 kg / jam dina pasangan 5L, sareng tina 100 dugi ka 120 kg / jam dina pasangan 15L. Kanaékan éta henteu idéntik sareng henteu kedah dirobih janten "multiplier stasiun ganda" universal.
Ieu mangrupikeun palajaran kapasitas anu paling penting dina data. Dua stasiun bisa nyieun leuwih kasempetan molding, tapi extruder masih kudu nyadiakeun massa parison kotor. Botol anu langkung beurat, langkung seueur lampu kilat, langkung seueur stop kontak atanapi interval acara anu langkung pondok ningkatkeun paménta lebur. Nalika Tonjolan janten bottleneck nu, nambahkeun kasadiaan stasiun moal bisa ngajawab eta.
3. Beurat jeung amplop instalasi ningkat béda ku ukuran
Pindah ti tunggal ka model ganda raises diterbitkeun beurat mesin ti 2,5 nepi ka 4,5 ton dina 2L, 3,0 nepi ka 5,2 ton dina 5L, sarta 7,5 nepi ka 12,5 ton dina 15L. Amplop mesin L×W nu diitung robah tina kira-kira 5,3 nepi ka 6,8 m², 6,8 jadi 7,0 m², jeung 9,9 nepi ka 13,9 m² masing-masing.
Ku kituna, aréa lanté teu aman digambarkeun salaku "ampir sarua" atawa "dua kali leuwih badag". Hasilna gumantung kana platform. Sanes itungan mesin-amplop téh tata perenah pabrik: aksés jasa, suplai bahan, manifolds cooling, cabinets kontrol, ngurangan bagian sarta penanganan kapang masih butuh spasi. Paké Kinggle urangkakuatan, hawa, cai jeung pituduh perenahsateuacan katirisan rencana situs.
4. labél garing-siklus mangrupakeun sinyal ngabandingkeun, teu janji pangiriman
Siklus garing ngarékam gerakan mesin tanpa ngabuktikeun kaayaan produksi bagian anu réngsé. Kaluaran sabenerna kudu ngawengku formasi parison, niup jeung knalpot waktu, cooling, ejection, trimming, leungitna kualitas sarta rencanana eureun. Jerigen 15L anu kandel sareng botol 500ml anu hampang henteu tiasa dipasihkeun kaluaran anu sami ngan kusabab aranjeunna ngajalankeun mesin kalayan jumlah stasiun anu sami.
Ngitung kaluaran tina acara molding sareng kasaimbangan massa
Mimitian ku produk sareng damel mundur. Ulah dimimitian ku ngalikeun hiji angka katalog ku jam shift.
Hambalan 1: nangtukeun kaluaran alus diperlukeun
Ngarobah paménta dikonfirmasi kana bagian alus per jam ngagunakeun jam produksi dijadwalkeun, changeovers rencanana sarta asumsi kasadiaan tutuwuhan sorangan. Tetep skenario paménta misah-basa, puncak musiman sarta pertumbuhan hareup-jadi kaleuwihan kapasitas katempo tinimbang disumputkeun di jero hiji target optimistis.
Lengkah 2: ngukur hiji acara molding lengkep
Pikeun kapang diusulkeun, catetan jumlah parisons, bagian kabentuk, massa parison kotor, massa rengse-bagian, flash / regrind route, interval acara stabil sarta hasil kualitas ditarima. Hiji acara molding hartina hiji kapang ngarebut bahan parison sarta ngahasilkeun set na bagian.
Bagian alus / h = acara molding / h × bagian per acara × fraksi ditarima
Permintaan lebur kotor (kg/jam) = kajadian molding/h × massa parison kotor per kajadian (kg)
Fraksi anu ditampi kedah asalna tina uji coba anu disatujuan atanapi asumsi pabrik anu jujur. Massa parison kotor kaasup bahan anu asup kana acara molding, teu ukur botol rengse. Lamun lampu kilat geus reground, penanganan sarta reintroduction na masih mangaruhan jalur.
Lengkah 3: nguji bottlenecks salaku hiji garis
Bandingkeun paménta ngalembereh kotor jeung extruder diusulkeun dina bahan sabenerna. Lajeng mastikeun cooling kapang, niup hawa, panyabutan bagian, trimming, nguji bocor, conveying, packing jeung coét kapasitas. Tahap sustainable panghandapna nangtukeun kaluaran garis.
Pikeun logika kaluaran mesin kontinyu anu langkung lega, tingali Kinggle'skontinyu niup molding pituduh mesin. Lamun bagian beurat atawa sebaran témbok robah salila percobaan speed, nganggopituduh programming parisonsareng pariksa lokasi témbok anu sami dina unggal kaayaan.
Konfigurasi mana anu cocog sareng rencana produksi?
Stasiun tunggal biasana daptar pondok anu langkung bersih nalika…
- paménta diverifikasi fits hiji stasiun kapang kalawan margin operasi ditarima;
- parobahan produk anu sering atawa ngajalankeun produksi anu pondok;
- hiji set kapang ieu pikaresep keur anggaran, pangropéa atawa alesan validasi;
- bagian, kapang atawa métode ngaleupaskeun ngajadikeun hiji perenah bolak kirang praktis;
- spasi pabrik, ngangkat aksés atawa automation hilir diwatesan;
- proyék ieu asup ka pasar dimana paménta teu acan kabuktian.
Stasiun ganda pantes diajar jalur lengkep nalika…
- paménta ulang stabil ngaleuwihan output single-stasiun realistis;
- dua stasiun kapang loyog bisa ngajalankeun prosés repeatable;
- nu extruder na paeh sirah bisa nyadiakeun laju ngalembereh kotor diperlukeun;
- cooling daun waktu mangpaat pikeun alik karya kapang;
- trimming, nguji sarta penanganan bahan bisa nampa aliran ngaronjat;
- kapang tambahan, mesin jeung wengkuan utiliti boga hal bisnis defensible.
Henteu aya daptar anu ngagentos uji coba produk. Ieu nyegah kasalahan ngayakeun umum: ngubaran stasiun kadua salaku aksésori kaluaran mandiri. Éta mangrupikeun kaputusan sistem anu ngarobih perkakas, kontrol, komisioner sareng aliran bagian-bagian ngalangkungan pabrik.
Utiliti sareng alat hilir tiasa mupus kauntungan stasiun
Jalur stasiun ganda tiasa ngirimkeun langkung panas kana sistem pendinginan kapang sareng nyiptakeun acara molding langkung caket. Hawa anu dikomprés kedah nahan tekanan sareng nganteurkeun aliran nalika garis nungtut, sanés ngan ukur dianggurkeun. Cai cooling kudu ngahontal duanana sirkuit kapang jeung kaayaan stabil. Distribusi listrik, cooling hidrolik sareng lingkungan kabinét kedah cocog sareng ngawangun ahir.
Ulah ngitung jasa tutuwuhan tina tabel ngabandingkeun. Sababaraha spésifikasi wéb Kinggle ayeuna nganggo tipografi unit anu teu konsisten, sareng angka énergi rata-rata henteu ngajelaskeun tés produk anu idéntik. Nyuhunkeun lambar utiliti husus proyék, gambar listrik jeung gambar susunan umum pikeun konfigurasi maréntahkeun.
Pariksa unggal prosés sanggeus bubuka kapang
- Tiasa nyandak-kaluar parabot narima bagian ti stasion bolak?
- Tiasa trimming nanganan flash sabenerna sarta beuheung / géométri handap?
- Naha panguji bocor tiasa mariksa unggal rohangan dina laju garis anu diperyogikeun?
- Tiasa conveyors nyegah tabrakan, akumulasi sarta deformasi bagian?
- Naha coét sareng Blénder tiasa nanganan lampu kilat tanpa ngaganggu proporsi regrind?
- Tiasa operator ngahontal duanana stasiun aman pikeun inspeksi disatujuan tur karya changeover?
Lamun ngajalankeun gancang nyiptakeun ketebalan témbok teu stabil, flash, cooling distorsi atawa alarm ulang, sambungkeuncatetan pangropéa preventifkalawan Kinggle urangMétode ngungkulan HMIsateuacan nyumputkeun bottleneck fisik kalayan parobahan resep.

Bandingkeun total biaya dipasang, sanes harga mesin nyalira
Anu meuli anu milari harga mesin nyieun botol plastik tiasa nampi dua kutipan anu henteu sarimbag. Hiji bisa ngawengku set kapang kadua, nyandak-kaluar jeung nguji bocor; sejen bisa némbongkeun ukur mesin base molding. Harga headline anu langkung handap tiasa ngajelaskeun sél produksi anu kirang lengkep.
| Lapisan ongkos | Patarosan stasiun tunggal | Patarosan stasiun ganda |
|---|---|---|
| Platform mesin | Extruder, clamp, kontrol sareng bantu standar anu kalebet? | gerbong tambahan, clamp, niup sareng alat kontrol anu kalebet? |
| Molds jeung sirah paeh | Dupi hiji kapang lengkep jeung pakét outlet maot bener kaasup? | Aya dua stasiun kapang loyog kaasup, sarta jumlah sirah na pitch outlet idéntik jeung rencana alat? |
| jasa pabrik | Naon kakuatan, hawa, cai sareng lantai / padamelan anu diperyogikeun? | Naha jasa anu aya tiasa ngadukung sekuen acara anu langkung gancang dina paménta pabrik sakaligus? |
| sél hilir | Nu nyandak-kaluar, trimming, nguji, conveying na grinding léngkah manual atawa otomatis? | Tiasa unggal tahap hilir nampi bagian tina stasion bolak tanpa akumulasi? |
| Changeover sarta validasi | Sabaraha lami hiji kapang sareng parobihan resep dina prosedur anu mésér? | Kumaha dua stasion dijajarkeun, mumpuni sareng dibalikeun saatos parobihan produk? |
| Résiko operasi | Naon kaluaran leungit lamun stasiun kapang tunggal eureun? | Naha stasiun tiasa diisolasi sacara aman, sareng naon anu lumangsung dina urutan ékstrusi anu dibagi? |
A ngabandingkeun ékonomi mangpaat ngagunakeun wates proyék sarua dina dua sisi. Kaasup mesin molding, molds, sirah paeh, auxiliaries, instalasi, commissioning, latihan jeung modifikasi pabrik. Lajeng estimasi tanaga gawé, utiliti, pangropéa rencanana, leungitna changeover, leungitna kualitas sarta downtime ngagunakeun asumsi operasi meuli urang sorangan.
Ongkos per bagian alus = total biaya salila periode ngabandingkeun ÷ bagian ditarima dihasilkeun dina période sarua
Numerator sareng pangbagi kedah nganggo jandela sareng ruang lingkup anu sami. Ulah nempatkeun angka ibukota stasiun ganda luhureun kaluaran siklus garing-stasiun tunggal, atawa ngabandingkeun hiji garis ganda otomatis kalawan mesin tunggal basa nu heunteu ngasupkeun motong sarta nguji. Upami paménta teu tiasa nganggo kaluaran tambihan, kapasitas dianggurkeun tetep biaya. Upami paménta ngaleuwihan kamampuan stasiun tunggal, produksi lasut sareng lembur ogé biaya.
Harga masih konstrain purchasing valid, tapi milik sanggeus fit teknis. Tanya Kinggle pikeun ngaidentipikasi unggal komponén anu kalebet sareng unggal barang anu disayogikeun ku pembeli supados kutipan tiasa dibandingkeun garis ku garis.
A RFQ hadé misahkeun kaayaan dijamin tina rujukan katalog
Kirimkeun lambaran input anu sami ka unggal supplier. Upami teu kitu, dua cutatan tiasa nganggo asumsi anu béda sareng masih katingali sabanding.
| widang RFQ | Input diperlukeun | Naha eta robah kaputusan stasiun |
|---|---|---|
| Bagian | Teken atawa sampel, dimensi maksimum, beuheung / rengse, cecekelan, garis parting jeung sarat trimming | Nangtukeun fit kapang, gerakan jeung karya hilir |
| Bahan | Kelas résin persis, warna, aditif, rencana regrind / PCR sareng data supplier | Parobahan kabiasaan ngalembereh, throughput kotor jeung cooling |
| Massa sareng témbok | beurat rengse, parison kotor / flash estimasi, lokasi témbok kritis tur toleransi | Ngarobih target siklus janten paménta sareng bukti kualitas |
| Paménta | bagian alus per jam, shift, taun jeung usum puncak; SKU / rencana changeover | Némbongkeun naha stasiun kadua bisa diteundeun productively dimuat |
| Pakakas | Jumlah stasion, outlet paeh, rongga, jarak tengah, set kapang sareng perenah penyejukan | Nyegah "stasiun ganda" tina nyumputkeun sirah atawa rongga asumsi béda |
| Kualitas | Beurat, diménsi, témbok, bocor, serelek, top-load atanapi tés sapuk sanés | Nangtukeun kaluaran alus tinimbang speed gerakan |
| Pabrik | Standar kakuatan, kaayaan hawa / cai, wates lantai sareng siling, jalur angkat sareng alat hilir | Nguji naha sél dobel stasiun pinuh tiasa dipasang sareng didukung |
Ngarekam item ieu salila sidang ditampa
- Mesin, kapang, sirah paeh, résin jeung identitas resep.
- Stabil molding-acara interval pikeun tiap stasiun-sanes hiji acara panggancangna.
- Massa parison kasar, beurat bagian réngsé sareng jalur kilat.
- Ditampa bagian ku rongga jeung stasiun ngaliwatan jandela test sapuk.
- Tembok kritis, hasil dimensi sareng fungsional.
- Kaayaan hawa, cai sareng listrik saleresna dina beban anu ditunjukkeun.
- Alarm, eureun jeung catetan campur manual salila sidang.
Catetan ieu ngarobah "stasiun tunggal versus ganda" kana kaputusan dumasar kana produk nu meuli urang. Ogé nyadiakeun dasar commissioning pikeun ngungkulan hareup jeung pangropéa preventif.
Patarosan anu sering ditaroskeun
Mana anu langkung gancang: stasiun tunggal atanapi stasiun ganda mesin blow molding?
Mesin stasiun ganda gaduh poténsi kaluaran anu langkung luhur kusabab dua stasiun kapang silih ganti dina sistem ékstrusi anu dibagi. Sabenerna kaluaran alus masih gumantung kana kapasitas ngalembereh, count parison, cooling, panyabutan bagian, parabot hilir jeung kualitas katampa.
Naha a ganda-stasiun niup molding mesin produksi ganda?
Teu otomatis. Diterbitkeun inohong garing-siklus bisa némbongkeun dua stasiun bolak, tapi kaluaran sellable bisa diwatesan ku paménta ngalembereh kotor, cooling, motong, nguji, eureun atawa rejects. Pariksa mesin sareng produk sareng bahan anu saleresna.
Naha mesin stasiun ganda sami sareng mesin sirah ganda?
No Stasion count ngajelaskeun posisi kapang-na-clamp. Hitungan sirah ngajelaskeun sabaraha parisons anu extruded pikeun acara molding. Hiji mesin bisa ngagabungkeun dua stasiun jeung hiji atawa sababaraha outlet paeh.
Tiasa dua stasiun ngajalankeun molds béda?
Ulah nganggap aranjeunna tiasa ngajalankeun produk nu teu patali éfisién. Stasion ngabagi kaayaan ékstrusi sareng prosés, janten massa produk, timing parison, cooling sareng padamelan hilir kedah cocog. Mastikeun susunan pasti salila rékayasa.
Naha kuring kedah milih stasiun tunggal atanapi ganda pikeun wadah 5L?
Volume wadahna ukur ngaidentipikasi platform. Milih cacah stasiun tina diverifikasi paménta alus-bagian, beurat produk, panjang ngajalankeun, kapang jeung rencana paeh-head, Utiliti sadia, perenah pabrik jeung kapasitas hilir.
Kumaha kedah ngitung kaluaran mesin blow molding?
Paké acara molding per jam dikali bagian per acara jeung fraksi ditarima. Pariksa hasilna ngalawan paménta lebur kotor, cooling sarta unggal hambalan hilir. Ulah make siklus garing nyalira salaku kaluaran produksi.
Inpormasi naon anu diperyogikeun pikeun kutipan stasiun tunggal-versus-ganda?
Nyadiakeun gambar bagian, kelas bahan, massa parison rengse tur kotor, témbok jeung syarat kualitas, alus-bagian target, rencana SKU, kapang jeung rongga konsép, Utiliti, perenah jeung alat hilir.