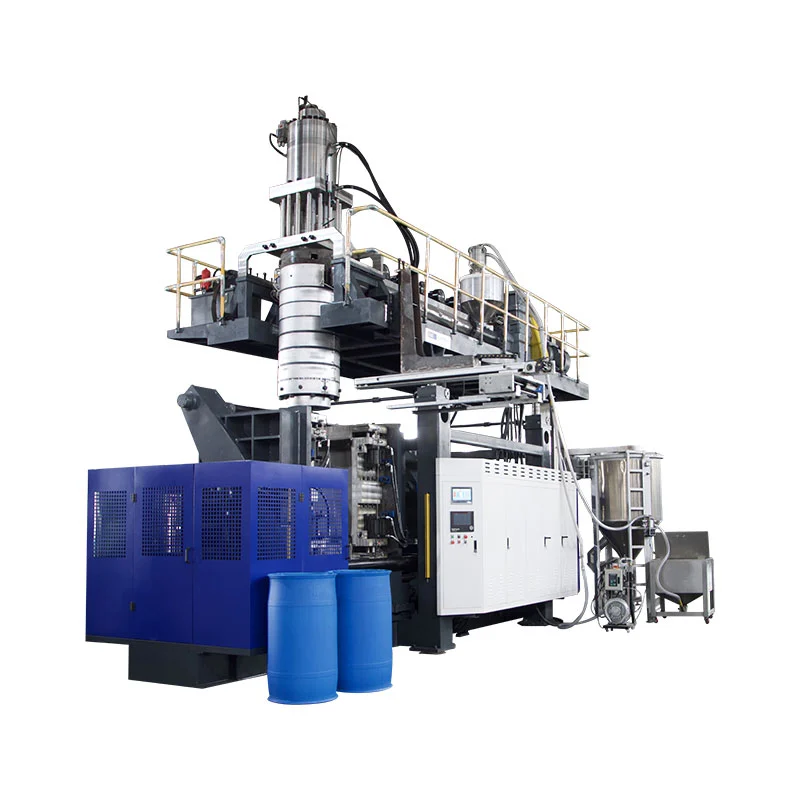
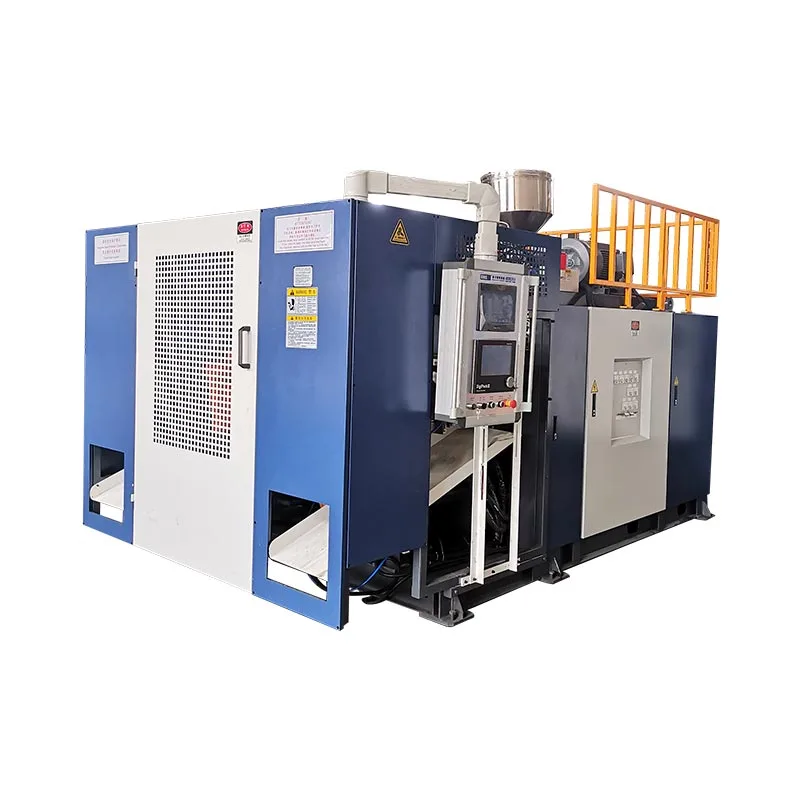
Milih mesin multilayer niup molding ku cocog fungsi unggal lapisan pikeun spésifikasi wadahna. Pariksa yén sistem ékstrusi anu dicutat tiasa nahan resep dina kaluaran anu diperyogikeun, teras bandingkeun biaya per wadah anu ditampi. Pariksa konfigurasi jeung bahan dimaksudkeun sarta kapang; lapisan tambahan diyakinkeun ukur ku produk tangtu atawa sarat produksi.
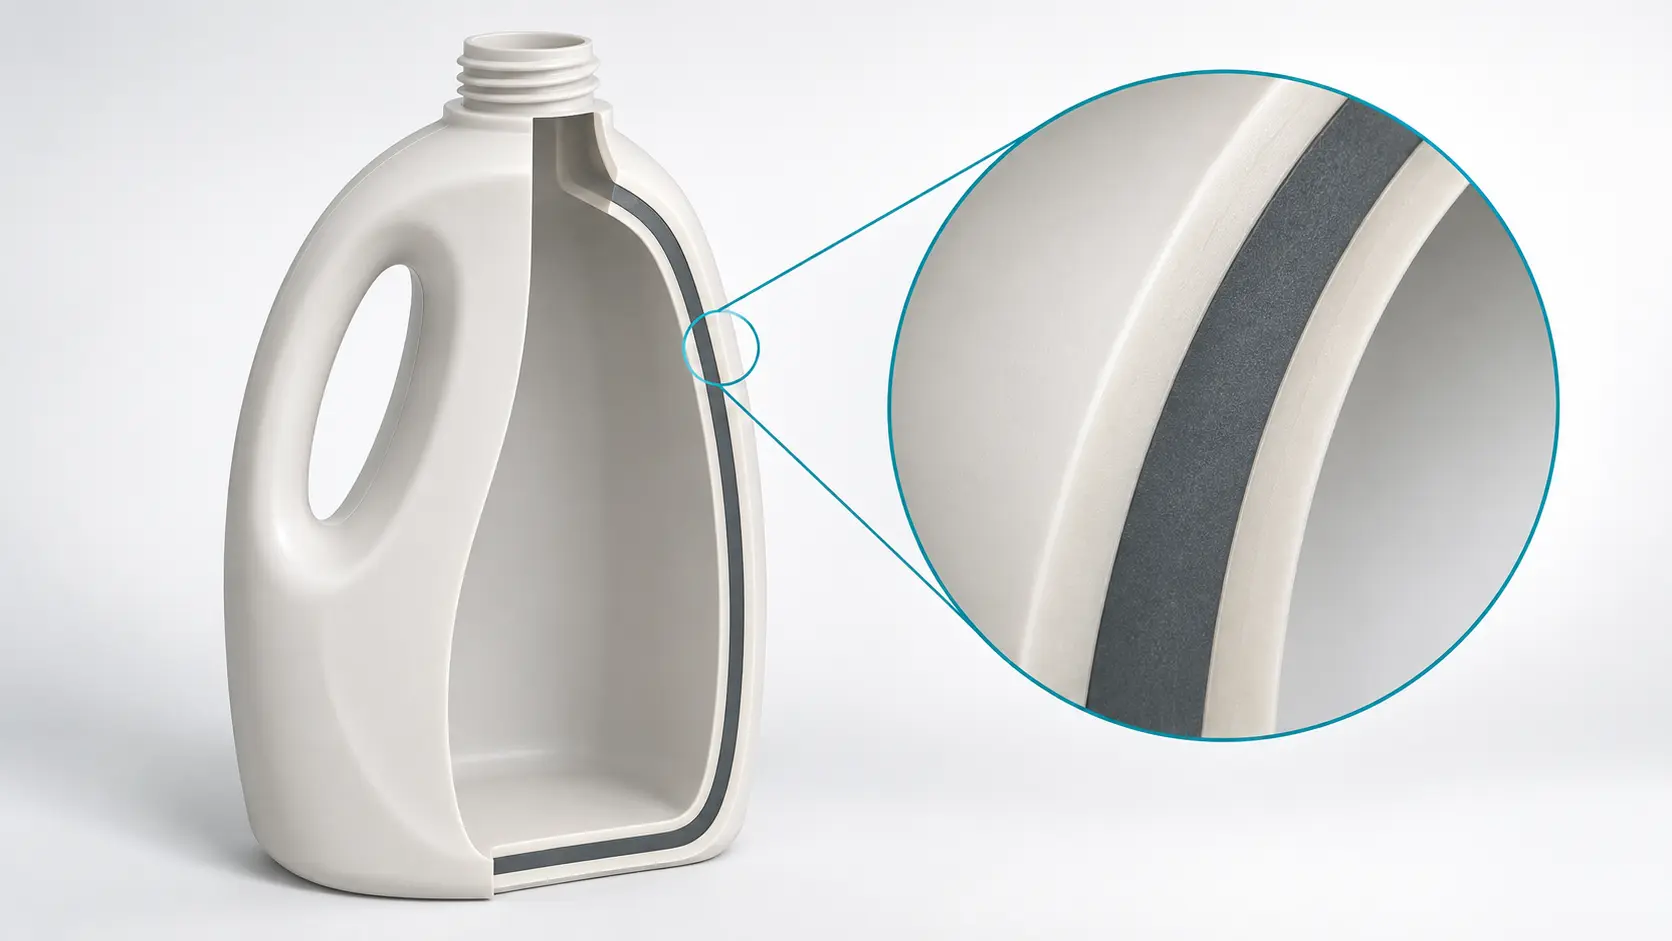
Kaputusan pameseran anu mangpaat nuturkeun opat cek:
- Tulis spésifikasi wadahna sateuacan milih jumlah lapisan.
- Peta unggal aliran bahan kana lapisanna sareng pariksa rentang operasina.
- Pariksa distribusi lapisan sabenerna sarta kinerja wadahna rengse.
- Kalebet karugian produksi dina ngabandingkeun biaya sareng catetan percobaan.
Mimitian ku spésifikasi wadahna, sanes count lapisan
Paménta pikeun "mesin botol tilu lapis" nyéépkeun seueur teuing kaputusan. Teu ngaidentipikasi eusi, géométri wadahna, sasmita résin, kaluaran diperlukeun atawa alesan pikeun misahkeun témbok kana lapisan. A supplier bisa ngajawab pamundut nu ku kategori mesin bari tetep quoting sistem bahan salah.
Mimitian ku wadahna réngsé. Nyadiakeun gambar na, beuheung finish, susunan cecekelan, kapasitas nominal jeung beurat rengse. Tambahkeun penampilan diperlukeun, kaayaan jasa jeung cék kinerja. Botol detergent warna terang sareng pakét sénsitip oksigén peryogi bukti anu béda, sanajan volume sareng beurat totalna cocog.
Hurungkeun sarat kana barang ditampa
Ngaganti istilah leupas kayaning "panghalang alus" atawa "kakuatan tinggi" ku test tangtu jeung wates ditampa. Sebutkeun naha botol kudu tahan runtuyan penanganan husus, tetep penampilan husus atawa minuhan target panyalindungan produk. Kaayaan tés kalebet sabeulah wates, kalebet eusi atanapi simulant nalika relevan.
| sarat | Soal pamilihan | Bukti pikeun menta |
|---|---|---|
| Warna permukaan konsisten | Lapisan mana anu mawa warna, sareng variasi input naon anu diidinan? | Sampel penampilan anu disatujuan sareng conto uji coba sapanjang jalan |
| Bahan daur ulang dina inti | Sumber mana, kelas sareng bahan anu kedah diurus ku sistem? | spésifikasi bahan, pemetaan feed jeung hasil-bagian rengse |
| panyalindungan produk | Zat naon anu kedah disimpen dina témbok atanapi kaluar? | Target halangan, kaayaan tés sareng validasi tingkat pakét |
| Nanganan sarta stacking | Lokasi wadah sareng beban mana anu ngatur kinerja? | Wates teken jeung tés mékanis sapuk |
| Kaluaran produksi | Sabaraha wadah anu ditampi anu diperyogikeun dina waktos anu ditetepkeun? | paménta ngalembereh kotor, diitung ditarima, rejects jeung eureun log |
Tetep syarat wajib misah ti preferensi. Lamun struktur single-lapisan geus lulus spésifikasi, make eta salaku pilihan rujukan. Usul multilayer teras peryogi alesan anu jelas: permukaan anu béda, bahan inti anu diartikeun, fungsi panghalang atanapi sarat anu sanés anu rujukan henteu tiasa nyumponan sacara ékonomis.
Sebutkeun ogé campuran produk. Garis anu ngalayanan pesenan ulangan anu panjang gaduh beban ganti anu béda ti hiji ngadamel bets pondok dina sababaraha warna. Ngawengku produk rencanana pangleutikna jeung panggedéna, tinimbang nguji ukur botol panggampangna. Hal ieu méré sawala parabot wates usable.
Pasihan unggal lapisan padamelan sateuacan milih struktur
Co-extrusion blow molding ngagabungkeun aliran bahan kana parison layered saméméh kapang ngabentuk bagian kerung. Patarosan pamilihan nyaéta kumaha lapisan éta ngalayanan wadahna. Kinggle urangTinjauan ko-extrusion multilayerngajelaskeun prosés dasar sareng fungsi lapisan umum.
A ganda lapisan niup molding mesin tiasa relevan lamun surfaces jero jeung luar kudu formulasi béda. Tilu lapisan mesin blow molding nambihan inti misah antara surfaces maranéhanana. Sanes pedaran anu netepkeun kakuatan, kasaluyuan kimiawi atanapi kinerja panghalang ku nyalira. Éta sipat masih peryogi bahan anu dipilih, géométri sareng hasil tés.
| Konsep struktur | Alesan pikeun meunteun éta | Patarosan anu tetep |
|---|---|---|
| Lapisan tunggal | Hiji rumusan minuhan sarat produk lengkep | Naha wadahna réngsé pas dina beurat anu diusulkeun? |
| Dua lapis | Pisahkeun formulasi jero sareng luar | Naha permukaan sareng antarmuka tetep tiasa ditampi? |
| Tilu lapis | Netepkeun rumusan inti sacara mandiri tina duanana kulit | Naha bagian inti anu dimaksud tiasa dijalankeun sareng kulit sareng kinerja anu tiasa ditampi? |
| Struktur panghalang kalayan lapisan dasi | Gabungkeun résin panghalang anu dipilih sareng bahan struktural | Dupi sasmita résin, interfaces jeung kinerja pakét disahkeun? |
Sebutkeun bahan salaku sistem
Pikeun struktur kulit / inti / kulit, nangtukeun résin jeung pakét aditif dina unggal posisi. Ngabédakeun bahan baku daur ulang dibeuli ti motong produksi balik ngaliwatan coét a. A resep digambarkeun saukur salaku "anyar / heubeul / anyar" nyumputkeun informasi diperlukeun pikeun assess konsistensi jeung penanganan bahan.
Ulah ngubaran inti dikubur didaur salaku bukti otomatis tina suitability pikeun eusi. Nyuhunkeun dokuméntasi bahan sareng penilaian khusus produk anu dipikabutuh pikeun panggunaan anu dimaksud. Kitu ogé, eusi daur ulang sareng daur ulang mangrupikeun patarosan anu misah. Hiji masalah naon asup kana wadahna; patalina jeung masalah sejenna naon bisa lumangsung ka pakét lengkep afterward.
Lapisan panghalang ngarobah sistem material
Kuraray ngaidentipikasiEVAL EVOH salaku bahan panghalang gasdipaké dina bungkusan jeung aplikasi sejenna. Nyapresentasi teknisogé ngagambarkeun lapisan dasi antara poliolefin sareng EVOH. Éta posisi napel milik dina struktur jeung alat review, teu di luar count lapisan.
Ménta kombinasi résin lengkep, kaasup sasmita napel, parentah penanganan jeung kaayaan panghalang sapuk. A nilai perméabilitas bahan sanes hasil rak-hirup pikeun botol rengse. Wadahna, panutupanana, eusi sareng kaayaan pamakean peryogi validasi sorangan. Nambahkeun résin panghalang tanpa spésifikasi éta ninggalkeun kaputusan beuli tacan beres.
Pariksa naha mesin dicutat bisa ngajalankeun resep lapisan
Mesin cetak blow molding multilayer kedah cocog sareng wadahna sareng aliran bahan anu nyoco sirah na. Nyuhunkeun jadwal alat anu nami unggal extruder, feeder, jalur bahan sareng posisi lapisan. Gambar ogé kedah ngaidentipikasi outlet maot, stasiun sareng rongga kapang. Jumlah ieu ngajelaskeun bagian béda tina sistem.
A mesin multi-sirah ngahasilkeun sababaraha parisons pikeun acara molding. A sirah paeh multilayer ngabentuk lapisan dina témbok parison. A cutatan bisa ngagabungkeun fitur ieu, tapi hiji teu ngadegkeun séjén. Kitu ogé, count lapisan nyalira teu nyadiakeun count extruder dipercaya. Baca pemetaan feed sabenerna.
Ukuran aliran bahan sareng unit lengkep
Paké paménta parison kotor pikeun ukuran Tonjolan. Massa botol rengse nyalira ninggalkeun kaluar bahan anu jadi motong. Nangtukeun massa kotor per wadahna dijieun jeung jumlah wadahna kabentuk per jam. Pikeun susunan multi-outlet, lebetkeun sadaya wadahna dina tingkat produksi éta.
Mertimbangkeun botol hypothetical kalawan massa rengse 40 g sarta alokasi parison kotor 55 g. Anggap garis ngabentuk 1.200 botol per jam saméméh kualitas rejects. Bédana 15 g dipangkas dina conto ieu, sanés tunjangan besi tua standar. Input ieu ngagambarkeun metodeu; aranjeunna henteu hasil produksi Kinggle.
Paménta bahan-aliran = paménta lebur kotor × fraksi massa ditugaskeun
| Posisi | Ditugaskeun dibagikeun massa | aliran diperlukeun |
|---|---|---|
| Kulit luar | 20% | 13,2 kg/jam |
| Inti | 60% | 39,6 kg/jam |
| Kulit batin | 20% | 13,2 kg/jam |
| Total | 100% | 66,0 kg/jam |
The 20/60/20 resep mangrupakeun asumsi itungan, teu dianjurkeun rasio didaur-eusi. Lamun hiji aliran bahan eupan sababaraha posisi, ngagabungkeun posisi eta nalika ngitung beban aliran urang. Ogé pariksa botol rencanana pangleutikna sarta babagi lapisan. Hiji inohong-output maksimum teu ngadegkeun operasi stabil dina laju feed low.
Anggo pilihan produk Kinggle salaku titik awal
Kinggle urangKGB2L 2L mesin stasiun tunggaldaptar single-, ganda- jeung pilihan tilu-lapisan. TheKGB5D 5L mesin stasiun gandadaptar pilihan lapisan sarua dina platform béda. Kadua halaman sacara misah ngajelaskeun konfigurasi multi-die-head, anu nguatkeun naha count lapisan sareng count outlet peryogi éntri anu misah dina cutatan.

Kelas kapasitas anu diterbitkeun mangpaat pikeun ngahususkeun platform. Aranjeunna teu ngaganti review konfigurasi résin-spésifik. Tanya nu desain screw, sistem feed jeung pilihan sirah ngawula resep diajukeun. Ulah nganggap inohong plasticizing dasar HDPE salaku kapasitas gabungan tina sistem multilayer unspecified.
Pikeun cutatan mesin blow molding co-extrusion, catetan rentang aliran sapuk pikeun unggal aliran bahan, syarat persiapan, filtration mana diperlukeun, kadali resep jeung prosedur purging. Sebutkeun alat bantu anu kalebet hargana. Sirkuit bahan anu tiasa dianggo dina demonstrasi masih peryogi alat-alat di luar wates mesin anu dicutat.
Pariksa lapisan dina wadahna dijieun, teu ngan dina layar resep
Lapisan kontrol rasio dimimitian ku suplai bahan, tapi panarimaan milik wadahna rengse. Layar anu nunjukkeun persentase anu leres henteu nunjukkeun ketebalan lapisan dina taktak atanapi pojok. Total beurat bagian ogé cukup: eta ngajelaskeun sakabeh wadahna, teu dimana unggal bahan réngsé.
Tetep tilu rékaman misah: resep massa, total profil ketebalan témbok jeung sebaran lapisan diukur dina bagian. Malah dina bagian idéal, dénsitas bahan béda hartina fraksi massa henteu otomatis mangrupa fraksi ketebalan. Lokal ngabentuk jeung aliran nambahkeun alesan sejen pikeun mariksa wadahna tinimbang ngarobah persentase resep kana jaminan témbok.
Ngawangun rencana sampel dumasar lokasi
Pilih lokasi pangukuran tina gambar anu sabenerna. Kaasup wewengkon mana géométri atawa pamakéan ngajadikeun bagian ipis consequential, teras tambahkeun lokasi awak cukup pikeun nembongkeun pola distribusi. Identipikasi stasiun, outlet, waktos sareng révisi resep dina unggal sampel. Upami teu kitu, baki campuran tina botol tiasa nyumputkeun masalah posisi-spésifik.
Anggo metode pangukuran sareng pangukuran anu cocog sareng bahan. Inspeksi visual biasa bisa jadi teu ngabedakeun lapisan résin sarupa. Nalika lapisan fungsional ipis ngatur kinerja, satuju kumaha laboratorium bakal ngaidentipikasi éta sareng kumaha sipat pakét anu relevan bakal diuji. A photograph of témbok cut nyalira sanes hasil halangan lengkep.
Diagnosis gejala sateuacan ngarobah resep
Lamun warna luar kasampak inconsistent, bandingkeun loba bahan disatujuan, rumusan warna jeung sebaran kulit diukur munggaran. Ngaronjatkeun colorant langsung tiasa mask hiji gejala bari ngarobah biaya jeung kaayaan prosés. Pikeun separation katempo, marios papasangan bahan, sarat napel jeung catetan processing saméméh nyaluyukeun unggal extruder sakaligus.
Pikeun daérah ipis lokal, mariksa posisi parison sareng distribusi témbok total sapanjang pangukuran lapisan. Kinggle urangpituduh programming parisonngécéskeun kunaon waktos profil, alignment alat sareng masalah stabilitas ékstrusi. Simpen garis dasar sareng robih hiji variabel anu dikontrol dina hiji waktos supados sampel salajengna tiasa ngajelaskeun pangaruhna.
Cocogkeun cék kinerja pikeun wengkuanna.ASTM D2463-23alamat leupaskeun résistansi dampak tina wadah thermoplastic niup-kaeusi cai.ASTM D2659-16(2023)alamat sipat kolom-naksir. Sanes tés ku nyalira netepkeun kinerja halangan atanapi kasaluyuan sareng eusi anu dimaksud. Satuju metodeu anu lumaku sareng wates produk sateuacan sidang.
Bandingkeun biaya per wadah anu ditampi, sanés harga résin nyalira
Harga inti-resin anu langkung handap tiasa ngadukung investasi multilayer, tapi perbandingan kauangan peryogi produk anu katampa anu sami dina tungtungna. Bandingkeun struktur ngan sanggeus duanana minuhan spésifikasi wadahna. Upami teu kitu, pilihan anu sigana langkung mirah tiasa ngan ukur ngandung bahan anu diperyogikeun pikeun lulus ujian.
Tetep biaya beuli misah ti sirkulasi internal. Motong dikirim ngaliwatan coét sarta balik ka jalur masih perlu penanganan, énergi jeung kontrol. Nanging, éta sanés mésér polimér anu sami. Ngitung massa ékstrusi kotor salaku résin dibeuli seger dina unggal pass tiasa overstate biaya bahan.
Paké ledger bets kalawan wates jelas
Rékam asupan anu dipésér dikonsumsi, kaluaran anu ditampi, besi tua anu teu kapendak, ngabersihkeun bahan sareng parobahan inventaris dina waktos anu sami. Lacak mulih internal nyalira. Ngecas karugian bahan dimana maranéhna sabenerna ninggalkeun wates éta, tinimbang nerapkeun persentase besi tua universal nu bisa cacah motong didaur dua kali.
Conto di handap ngagunakeun unit biaya hipotétis, sanés harga pasar atanapi kutipan Kinggle. Kadua pilihan ngahasilkeun 10.000 wadah anu ditampi beuratna 40 g masing-masing. Anggap euweuh parobahan inventory. Resin lapisan tunggal hargana 100 unit / kg. Pikeun pilihan multilayer, campuran input-dibeuli nyaéta 20% bahan luar dina 100, 60% inti dina 75 jeung 20% bahan jero dina 100 unit/kg.
= 85 unit biaya/kg
| Input atawa hasil | Lapisan tunggal | Anggapan tilu lapis |
|---|---|---|
| Ditampa wadahna | 10.000 | 10.000 |
| Massa dina wadah anu ditampi | 400 kg | 400 kg |
| Dibeuli input dihakan, kaasup karugian unrecovered | 410 kg | 430 kg |
| Ditimbang beuli-input ongkos | 100 hijian/kg | 85 hijian/kg |
| Biaya bahan dibeuli | 41.000 hijian | 36.550 hijian |
| Biaya bahan per wadah anu ditampi | 4.10 hijian | 3.655 hijian |
Itungan nganggap yén biaya adun nyatakeun manglaku ka sadaya input dibeuli dikonsumsi. Ieu ngahaja méré pilihan multilayer leungitna leuwih unrecovered. Sanajan kitu, kaunggulan bahan-hargana nyaéta 4.450 unit pikeun pesenan. Jumlah éta mangrupikeun tunjangan anu sayogi pikeun biaya operasi sareng kapamilikan tambahan sateuacan kauntunganna leungit.
Upami pilihan multilayer nambihan 2,000 unit pikeun pesenan, biaya gabungan na dina perbandingan kawates ieu janten 38,550 unit, atanapi 3,855 per wadah anu ditampi. Tanda kutip nyata peryogi wates anu langkung lengkep: tenaga kerja, utilitas, pangropéa sareng biaya kapamilikan alat tambahan. Ganti unggal input anu dianggap ku ledger pabrik sorangan.
Pariksa jadwal produksi balik tabungan
Résép anu sering atanapi parobihan warna tiasa nyababkeun karugian ngabersihan sareng waktos pangaturan. Bandingkeun panjang bets jeung urutan urutan rencanana, teu ukur ngajalankeun stabil. Nyimpen bahan anu ditingalikeun dina urutan anu panjang moal tiasa nutupan karugian sababaraha bets pondok. Percobaan changeovers yén pabrik sabenerna bakal dijadwalkeun.
Tetep itungan sanajan harga bahan robah. Modél biaya anu mangpaat ngamungkinkeun para pembeli ngarobih harga inti, hasil anu ditampi sareng ukuran bets tanpa ngarobih syarat produk. Sakuduna ngalaan dimana proposal eureun mayar, tinimbang ngahasilkeun persentase hemat tunggal pikaresepeun.
Ngabuktikeun konfigurasi dina percobaan mesin bahan-spésifik
Atur sidang sabudeureun wadah dimaksudkeun jeung bahan. Hiji résin démo gampang bisa ngadegkeun éta mesin jalan, tapi teu bisa ngajawab naha sistem dicutat nahan rumusan inti nuntut atawa lapisan fungsi ipis. Identipikasi ngawangun dibeuli, konfigurasi sirah, auxiliaries sarta operasi hilir dina rencana sidang.
Sateuacan ngajalankeun bahan, satuju rencana sampel, métode pangukuran, wates produk jeung harti kaluaran. Durasi anu diperyogikeun gumantung kana naon anu kedah ditingalikeun ku uji coba. Kaasup stabilisasi, replenishment bahan atawa balikan deui relevan lamun eta kajadian teh bagian tina patarosan ditampa. Panjang jalan anu sawenang-wenang henteu ngagentos tés anu ditetepkeun.
- Cocogkeun sidang sareng gambar wadah anu disatujuan, révisi kapang sareng sasmita résin anu pasti. Catet kavling bahan sareng kaayaan persiapan.
- Konpirmasikeun pemetaan extruder-to-layer, resep massa sareng kalebet peralatan penanganan bahan. Simpen setélan kontrol awal.
- Ngadegkeun kaayaan stabil sapuk. Catetan nilai prosés sabenerna, interventions tur sagala parobahan resep salila tés.
- Kumpulkeun conto anu tiasa dilacak ku stasion, outlet sareng waktos. Tetep sampel gagal dina catetan kualitas tinimbang presenting ngan botol pangalusna.
- Ukur lokasi anu ditangtukeun sareng laksanakeun tés fungsional anu disatujuan. Sambungkeun unggal hasil ditampa kana sampel sareng metodena.
- Rékam kaluaran anu ditampi, karugian anu teu pulih sareng parobihan anu relevan atanapi balikan deui hasil. Freeze konfigurasi jeung resep nu kaliwat.
Kamampuhan prosés misahkeun tina hiji sampel anu pikaresepeun
Sampel tiasa lulus nalika prosésna masih ngalayang. Bandingkeun sampel sakuliah jandela observasi sapuk jeung sanggeus acara kaasup. Lamun loba bahan atawa eusian robah penampilan atawa distribusi lapisan, ngawétkeun bukti jeung nalungtik cukang lantaranana. Rata-rata nyalira tiasa nyumputkeun kagagalan dina hiji outlet atanapi hiji waktos waktos.
Pikeun kaluaran, paké wadah anu ditampi dibagi ku waktos produksi anu disatujuan. Sebutkeun kumaha eureun, nolak jeung tahan hilir ngasupkeun itungan. Upami targétna ngeunaan garis lengkep, kalebet motong sareng pamariksaan dina wates anu diuji. A counter mesin sarta kotak rengse, peti ditarima ngukur hasil béda.
Kinggle urangpituduh uji ditampa pabrikngécéskeun kumaha nyambungkeun hasil kana mesin, produk, métode jeung wates. Pikeun pilihan multilayer, tambahkeun jadwal bahan-aliran, pangukuran lapisan sareng révisi resep kana catetan éta. Dokumén item anu kabuka sareng bukti anu diperyogikeun pikeun nutupana.
Nyuhunkeun konfigurasi nu bisa dihasilkeun dina pabrik narima: sasmita bahan katampa, jalur suplai, sirah na tooling identifiers, file resep, kaayaan utiliti jeung hasil sampel kudu indit kalawan mesin.
Percobaan khusus bahan ngahususkeun résiko pameseran kana kaayaan anu leres-leres dipariksa ku pihak. Teu janji kinerja dina unggal résin hareup atawa produk. Sagala parobahan dina sistem bahan atawa spésifikasi wadahna perlu review diartikeun, tinimbang hiji asumsi yén count lapisan sarua ngajamin hasil anu sarua.
Kirimkeun Kinggle gambar wadahna, eusi, sasmita résin, fungsi lapisan dimaksudkeun jeung target kaluaran-ditampi. Tambihkeun campuran produk sareng tés anu diperyogikeun supados usul alat tiasa ngatasi padamelan anu saleresna.
Ngabahas konfigurasi mesin multilayer
Ningbo Kinggle mesin Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Patarosan anu sering ditaroskeun
Naha mesin blow molding multilayer langkung saé tibatan mesin lapisan tunggal?
No mesin single-lapisan mangrupakeun rujukan lumrah lamun hiji rumusan meets spésifikasi wadahna. Alat-alat multilayer diyakinkeun ku permukaan anu ditetepkeun, syarat inti atanapi halangan sareng kasus biaya anu tiasa dianggo. Bandingkeun kinerja produk ditarima jeung ongkos operasi, tinimbang ngubaran lapisan tambahan salaku kelas kualitas.
Naha struktur tilu lapis butuh tilu bahan anu béda?
No Struktur tilu-lapisan nangtukeun tilu posisi dina témbok, teu merta tilu kulawarga polimér béda. Dua kulit tiasa nganggo formulasi anu sami sedengkeun inti nganggo anu sanés. Nyuhunkeun jadwal bahan saleresna sareng pemetaan feed; Dokumén éta netepkeun kumaha sirah anu dipilih sareng extruder nyiptakeun strukturna.
Naha mesin blow molding multi-sirah sami sareng mesin multilayer?
No. Sababaraha toko paeh ngahasilkeun sababaraha parisons pikeun acara molding. Parabot multilayer ngabentuk lapisan bahan dina témbok parison. Hiji mesin bisa ngagabungkeun duanana fitur. Catet jumlah outlet, struktur lapisan, stasion sareng rongga sacara misah supados kutipan henteu ngabingungkeun susunan produksi sareng susunan bahan.
Dupi hiji mesin single-lapisan aya bisa ditingkatkeun pikeun produksi multilayer?
jawaban gumantung kana sistem Tonjolan aya, spasi sadia, panganteur sirah, kadali, Utiliti sarta throughput diperlukeun. Kéngingkeun tinjauan rékayasa ngeunaan ngawangun saleresna sateuacan ngabiayaan konvérsi. Ulah nganggap yén ngagantian sirah nyalira nyadiakeun sirkuit bahan tambahan atawa rentang operasi diperlukeun pikeun resep diusulkeun.
Inpormasi naon anu diperyogikeun pikeun petik mesin molding multilayer?
Nyadiakeun gambar wadahna jeung kaayaan rengse, eusi, sasmita résin, fungsi lapisan diusulkeun, udagan kaluaran ditarima jeung campuran produk. Kaasup massa parison kotor lamun dipikawanoh, tés diperlukeun, Utiliti sadia tur wengkuan hilir. Lamun resep lapisan teu netep, tangtukeun sarat kinerja mimiti jadi supplier nu bisa evaluate konfigurasi cocok.