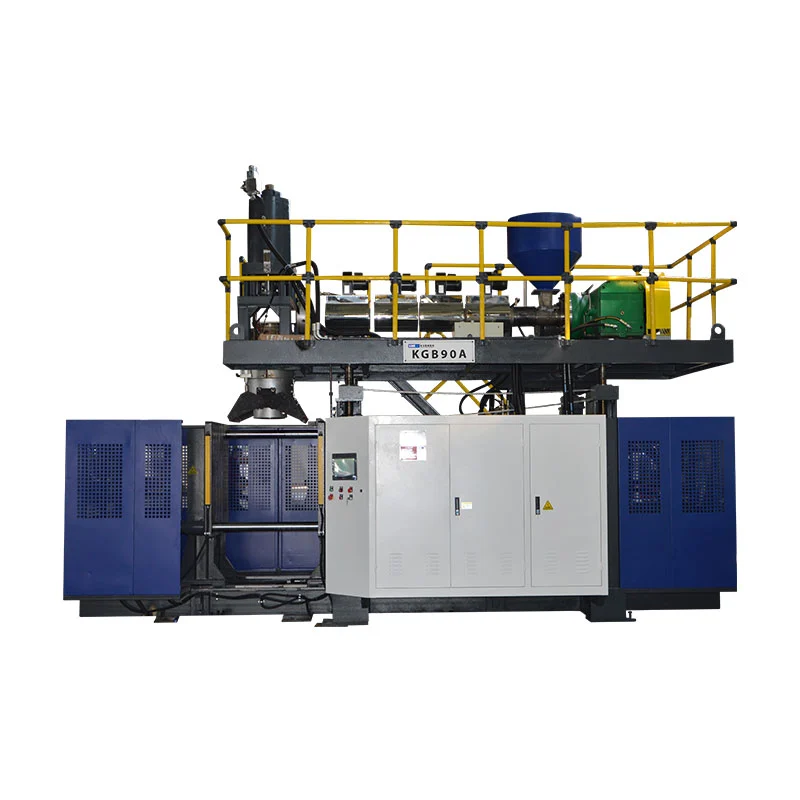
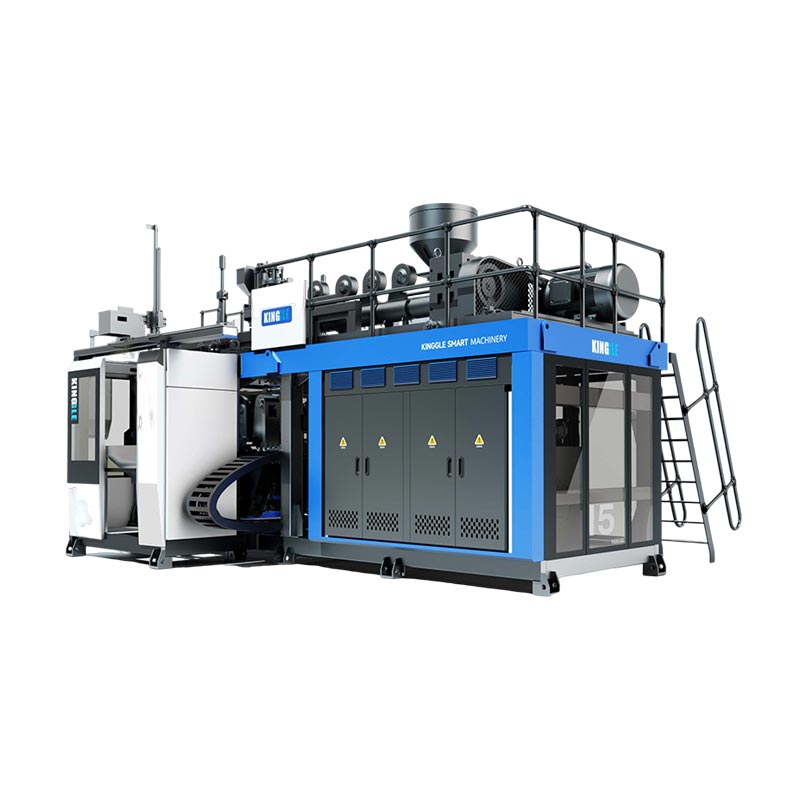
programming Parison ngarobah gap paeh salila Tonjolan jadi bahan disimpen dimana bagian rengse merlukeun eta. Profil anu saé ngajaga juru, gagang, taktak, sareng daérah ciwit tanpa ngajantenkeun wadahna langkung beurat.

Naon parison programming sabenerna ngadalikeun
Dina extrusion blow molding, palastik molten ninggalkeun paeh salaku tube disebut parison a. Gravitasi, kakuatan ngalembereh, ngabareuhan paeh, manteng, sarta géométri kapang mangaruhan kumaha tabung nu janten bagian. Gap paeh seragam jarang nyieun témbok rengse seragam nalika bagian boga taktak, juru, cecekelan, atawa draw jero.
Controller mindahkeun alat pikeun ngajantenkeun bagian anu dipilih langkung kandel atanapi langkung ipis. Tujuanana nyaéta distribusi bahan anu dikontrol: bahan anu cukup di daérah anu manjang atanapi sarat pisan, kalayan beurat anu henteu dipikabutuh dina bagian anu gampang dibentuk.
| Peta profil | Pangaruh prosés | Naon pikeun pariksa |
|---|---|---|
| Ningkatkeun bukaan dina titik anu dipilih | Nambahkeun bahan kana éta bagian tina parison | Ipis juru, cecekelan akar, taktak, handap sarta wewengkon ciwit-off |
| Turunkeun bukaan dina titik anu dipilih | Ngurangan bahan dina bagian éta | Tembok lempeng beurat, zona cooling slow sarta kaleuwihan beurat bagian |
| Mindahkeun profil | Mindahkeun zona kandel sareng ipis sapanjang parison | Naha zona anu diprogram cocog sareng fitur bagian anu dimaksud |
| Skala beurat profil sakabéh | Ngarobah profil lengkep | Total beurat jeung témbok minimum, teu ngan rata |
A catetan produksi mangpaat ngajaga file profil babarengan jeung jumlah kapang, résin kelas, warna atawa kaayaan regrind, resep suhu, ukuran shot, waktos cooling, sarta ukuran bagian disatujuan.
Sistem kontinyu sareng akumulator nganggo rujukan anu béda
Dina amesin niup molding kontinyu, parison ngabentuk terus. Profil biasana disingkronkeun kana waktos atanapi panjang parison. Stabilitas ékstrusi penting sabab parobahan kaluaran tiasa mindahkeun titik anu diprogram sapanjang bagian éta.
Dina hijiaccumulator niup molding mesin, ngalembereh disimpen sarta kadorong ngaliwatan paeh. profil nu bisa dihijikeun ka posisi accumulator. Ukuran shot, konsistensi ngeusian, sareng kalibrasi transduser janten bagian tina masalah ketebalan témbok.

PajabatMOOG DigiPack III manualdokumén boh accumulator sareng aplikasi ékstrusi kontinyu. Ieu lain hartosna unggal mesin Kinggle ngagunakeun controller sarua. Mastikeun model controller, kapasitas profil, actuator na tooling dina petik proyék.
A runtuyan setelan dikawasa
- Pastikeun resep anu leres.Cocog sareng kapang, bahan, paeh sareng révisi produk.
- Stabilkeun ngalembereh.Hayu suhu sabenerna netep jeung mastikeun dahar konsisten tur Tonjolan.
- Pariksa tooling enol jeung bentang.Pariksa gerakan pikeun nempel, bocor atanapi misalignment.
- Atur panjang parison jeung ukuran shot.Parison kedah ngahontal posisi anu leres nalika nutup kapang.
- Mimitian ku profil basajan.Parobihan anu ageung langkung gampang didiagnosis tibatan seueur koréksi anu seukeut.
- Kapang sababaraha siklus stabil.Ulah nangtoskeun bagian kahiji sanggeus parobahan prosés utama.
- Ukur lokasi tetep.Rékam témbok minimum, beurat bagian, penampilan sareng hasil fungsional.
- Robah hiji wewengkon dina hiji waktu.Simpen révisi anyar ngan saatos perbaikan anu tiasa diulang.
Ngarengsekeun masalah ketebalan témbok ku gejala
| Gejala | Mariksa | Lengkah saterusna |
|---|---|---|
| Ipis handap atawa taktak | Posisi profil, parison sag, manteng sareng waktos niup | Pastikeun alignment saméméh nambahkeun beurat sakabéh |
| Hiji sisi konsistén thinner | Maot centering, kapang alignment, cooling jeung kontak parison | Ngalereskeun sabab fisik asimétri |
| Ketebalan mindahkeun siklus ka siklus | Suhu ngalembereh, kaluaran, ukuran shot, eupan balik sarta stabilitas hidrolik | Stabilkeun prosés sateuacan ngédit titik |
| Tembok beurat tapi lemah ciwit-off | Lokasi bahan, desain ciwit-off sareng posisi parison | Pindahkeun bahan ka zona ciwit tinimbang naékkeun beurat bagian pinuh |
| Distribusi alus tapi kaleuwihan beurat | Gemblengna skala jeung bagian unnecessarily beurat | Ngurangan léngkah anu diukur bari ngajagaan lokasi témbok minimum |
| Paréntah robah tapi bagian henteu | Actuator, klep, wiring, calibration atanapi pangwatesan | Bandingkeun paréntah sareng eupan balik, teras angkat ka pangropéa |
Panempoan pabrik: pangulangan perkara leuwih ti hiji sampel sampurna
Hiji profil siap produksi ngan lamun eta salamet variasi normal, kayaning balikan deui haneut, bahan-loba robah, shift shift jeung rentang ekspektasi kaayaan cooling-cai. Hiji wadah alus ngabuktikeun mesin bisa nyieun bagian; a ngajalankeun stabil ngabuktikeun prosés bisa junun.
Sateuacan ditampa, satuju kana lokasi pangukuran, kuantitas sampel, tés fungsional sareng révisi resep anu disatujuan. Nangtayungan file dasar bari masihan operator dilatih jalur documented nyieun tur ngabalikeun pangaluyuan dikawasa.
Upami instability profil muncul sareng alarm, kaayaan teu satuju atanapi parobahan urutan, pakéHMI sareng pituduh alarem. Pembeli masih nangtukeun parabot bisa mimitian ku Kinggle urangpituduh pilihan mesin.
Patarosan anu sering ditaroskeun
Naon programming parison?
programming Parison ngarobah lawang paeh-gap salila Tonjolan jadi bagian béda tina parison nu narima jumlah béda tina bahan.
Tiasa programming parison ngalereskeun unggal masalah tembok ipis?
Teu bisa dipercaya bener misalignment paeh, Tonjolan teu stabil, tooling ruksak, cooling goréng, desain kapang lepat, atawa actuator malfunctioning.
Naha kuring kedah ngarobih poin individu atanapi beurat sadayana heula?
Paké beurat sakabéh ngan lamun bagian lengkep konsistén hampang atawa beurat. Anggo parobahan titik lokal nalika pangukuran nunjukkeun masalah anu tiasa diulang di daérah khusus.
Naha propil pindah dina bagian?
Panyabab umum kalebet parobahan dina laju ékstrusi, panjang parison, konsistensi shot accumulator, suhu bahan, reureuh ngamimitian, atanapi kalibrasi sensor.
Sabaraha titik profil anu peryogi mesin?
Jumlah diperlukeun gumantung kana bagian géométri jeung konfigurasi controller. Langkung seueur titik henteu ngimbangan prosés anu teu stabil.