Dina kaca ieu
- Naon mesin blow molding?
- Kumaha blow molding jalan
- Jenis dumasar prosés: EBM, IBM, ISBM
- Jero mesin: bagian nu mutuskeun kualitas
- Jenis dumasar struktur jeung rentang model
- Bahan urang ngajalankeun
- Naon mesin blow molding nyieun
- Kaluaran sareng biaya: nomer anu penting
- Kumaha urang mantuan anjeun milih
- Kualitas, tés sareng naon anu urang tingali
- Naon drive harga mesin
- Meuli ti produsén
- FAQ
Naon mesin blow molding?
Mesin blow molding ngarobah résin palastik jadi bagian kerung ku cara ngalebur, ngabentuk kana bentuk lemes, sarta niupan hawa dikomprés dina bentuk eta jadi pencét kaluar ngalawan kapang a. Nalika palastik niiskeun sareng kapang dibuka, anjeun gaduh produk kerung anu réngsé - botol, kaléng, kendang, tanki. Ampir unggal wadah plastik kaku anu anjeun cekelan dimimitian dina mesin blow molding tina hiji jinis atanapi anu sanés.
Kategorina lega sabab bagian-bagianna béda-béda: botol eyedropper 100 ml sareng kendang kimia 220 L duanana "dibentuk blow", tapi henteu aya anu sami ngeunaan dua mesin éta. Milih ogé hartina ngarti dua hal - kumaha bentuk lemes kabentuk (thetipe prosés), jeung kumaha mesin diwangun pikeun nganteurkeun eta (étastruktur). Urang bakal nyandak duanana dina gilirannana.
Kumaha blow molding jalan
Tonjolan niup molding - prosés balik paling peti industri - dijalankeun dina loop ketat. Pamahaman éta ngajadikeun unggal kaputusan engké (biaya, kaluaran, kualitas) atra:
- Ngalembereh jeung méter.Screw extruder ngalembereh résin sareng nyorong aliran anu stabil sareng homogen ka arah sirah paeh.
- Ngabentuk parison.Ngalembereh kaluar sirah paeh salaku tube kerung - parison nu. A profil controller ketebalan témbok nu tube sapanjang panjangna jadi plastik sits dimana bagian nu peryogi kakuatan.
- Jepitan.kapang nutup sabudeureun parison. Clamping sinkron sareng ngonci langsung-tekanan nahan platens paralel supados bagianna henteu kedip-kedip.
- Niup.A pin niup injects hawa (kalawan sistem handap-niupan dina loba bagian) jeung parison inflates ngalawan rongga, nyandak bentuk ahir na.
- Tiis.Bagian susunan ngalawan kapang tiis. Ieu biasana léngkah anu paling panjang, sareng éta - sanés extruder - nyetél waktos siklus anjeun.
- Ngaluarkeun jeung rengse.Kapang dibuka, panangan robot ngaleungitkeun bagian éta, sareng lampu kilat dipangkas. Dina garis otomatis ieu jalan unmanned.
Dua léngkah ieu quietly mutuskeun ékonomi sakabéh garis. Profil Parison nangtukeun sabaraha résin unggal bagian mawa; cooling nangtukeun sabaraha gancang anjeun tiasa ngadamel aranjeunna. Kéngingkeun dua éta leres sareng sesa mesin umumna ngurus dirina - naha éta pantes langkung perhatian tibatan spésifikasi headline anu biasana dibandingkeun heula.
Jenis dumasar prosés: EBM, IBM sareng ISBM
Aya tilu jenis prosés inti mesin blow molding. bédana sagemblengna dinakumaha wangun lemes dijieunsateuacan ditiup.
| Tipe | Kumaha bentukna kabentuk | Pangalusna pikeun | Produk has |
|---|---|---|---|
| Ekstrusi (EBM) | Parison extruded sakumaha tube a, lajeng ditiup | Dicekel jeung bagian kerung badag | Jerry kaléng, drum, tank, botol |
| Suntikan (IBM) | Preform suntik-dijieun, teras ditiup | Leutik, peti-precision luhur | Botol farmasi, kendi kosmetik |
| Peregangan suntik (ISBM) | Preform disuntik, stretched jeung ditiup | Jelas, botol PET kuat | Botol cai sareng inuman lemes |
Extrusion blow molding (EBM)nyaeta workhorse pikeun peti industri jeung prosés urang ngawangun. Kusabab awak, cecekelan jeung beuheung ngabentuk dina hiji makéna, EBM ngajadikeun diatur sarta bagian badag yén prosés séjén teu bisa.Injection blow molding (IBM)molds a preform tepat mimitina, méré alus teuing leutik-botol akurasi beuheung tapi euweuh handles tur euweuh bagian badag.Peregangan suntik (ISBM)manjangkeun preform PET pikeun kajelasan sareng kakuatan anu anjeun tingali dina botol cai - kulawarga produk anu béda ti bagian industri HDPE.
Dina prakték, pilihan jarang ambigu. Kaleng, kendang, tanki atanapi wadah anu dicekel atanapi ageung mangrupikeun bagian ékstrusi; IBM sareng ISBM milik botol leutik anu tepat sareng PET jelas. Nyaho kulawarga mana produk anjeun digolongkeun sateuacan anjeun daptar pondok mesin ngahemat ngabandingkeun tanda petik pikeun dua prosés anu henteu pernah cocog.
Di jero mesin: bagian anu mutuskeun kualitas
Dua mesin bisa babagi kapasitas headline sarua jeung kalakuanana lengkep béda, sabab kualitas hirup dina komponén. Ieu mangrupikeun bagian anu paling dipikaresep ku insinyur urang:
| komponén | Naon eusina | Naha éta penting |
|---|---|---|
| Extruder jeung screw | Melts na méteran résin | 50–100 mm screws dina 24–25 L/D méré stabil, homogen HDPE ngalembereh - dasar bagian konsisten |
| sirah maot + parison controller | Bentuk sareng profil témbok parison | A MOOG 100-titik témbok-ketebalan controller nyaéta hiji tuas pangbadagna dina biaya résin jeung kakuatan bagian. |
| Unit clamping | Nutup jeung nahan kapang | Ganda pull-rod clamping sinkron + minyak-silinder konci tekanan langsung ngajaga platens paralel dina tonase tinggi |
| Niup jeung cooling | Inflates tur nyetel bagian | Niup pin + handap niupan bentukna bagian; desain cooling drive waktos siklus nyata |
| Drive jeung kontrol | Powers tur ngajalankeun mesin | Servo pompa utama motong énergi; Mitsubishi PLC + Weinview HMI ngajaga uptime dina 24/7 garis |
| Otomatisasi | Candak-kaluar, deflashing, inspeksi | Panangan robot + trimming hilir ngajaga kualitas stabil dina ngajalankeun tanpa awak |
Dina garis ngajalankeun sabudeureun jam, kadali reliabiliti naon ngajaga ngahasilkeun - naha nu mangrupa komponén impor dina baris panungtungan masalah leuwih ti maranéhanana kasampak. Mitsubishi PLC, Weinview HMI sareng kontrol ketebalan témbok MOOG sanés lencana; aranjeunna nuju kabuktian bagian anu tetep serviceable ampir mana di dunya, jadi lepat di Lagos atanapi Lima teu dianggurkeun garis pikeun minggu.
Jenis dumasar struktur jeung rentang model
Dina ékstrusi, mesin dikelompokkeun dumasar kana kumaha parison dikirimkeun sareng kumaha témbokna diwangun. Ieu dimana anjeun cocog mesin kana ukuran bagian anjeun sarta volume.
- Mesin niup molding kontinyu.Parison extrudes non-stop jeung kapang shuttles nyekel eta - cadence tinggi dina bagian leutik-to-sedeng nepi ka ngeunaan 30 L, jeung dimana sirah multi-die ngalir botol sababaraha-up.
- Accumulator (akumulasi) mesin blow molding.Ngalembereh toko di sirah na némbak gancang, stopping parisons badag sagging - tipe pikeun drum, bak IBC, tanki bahan beuleum jeung halangan.
- Multilayer niup molding mesin.A 2-6 lapisan paeh sirah co-extrudes panghalang, regrind atawa lapisan warna kana hiji témbok - dipaké pikeun tanki bahan beuleum jeung drum kimia-spésifik tinggi.
- Mesin niup molding otomatis.Sakur di luhur kalayan otomatisasi pinuh - robot take-out, deflashing sareng pamariksaan pikeun jalan anu henteu nganggo awak, konsisten.
rentang kami sorangan ngawengku 100 ml nepi ka 220 L drum (jeung leuwih badag dina pamundut), jadi pabrik sarua nyertakeun botol minyak leutik jeung kendang kimiawi-dipeunteun PBB:
| Kapasitas | Jenis mesin | Conto modél | Kaluaran siklus garing* | Clamping |
|---|---|---|---|---|
| 100 ml - 2 L | Terus-terusan, tunggal / multi-maot | 2L tunggal/ stasiun ganda | nepi ka 1.200 / h | 40 kN |
| 3 – 15 L | Kontinyu, tunggal/ganda | 5L / 15Lstasiun | 450–1.000/jam | 65–200 kN |
| 20 – 60 L | Akumulator | KGB70A / 80A /90A | 500–700/jam | 130–280 kN |
| 120 – 160 L | Akumulator | KGB100B /110A | 300–320/jam | 440–760 kN |
| 220 L kendang + | Kimia-laras husus | 250L husus | 17–20/jam | dina pamundut |
* Siklus garing nyaéta maksimum téoritis; output nyata leuwih handap. Spésifikasi lengkep sareng nomer anu digarap aya dina beuleum jero kami dinamesin jerry canjeungngumpulkeun mesin.
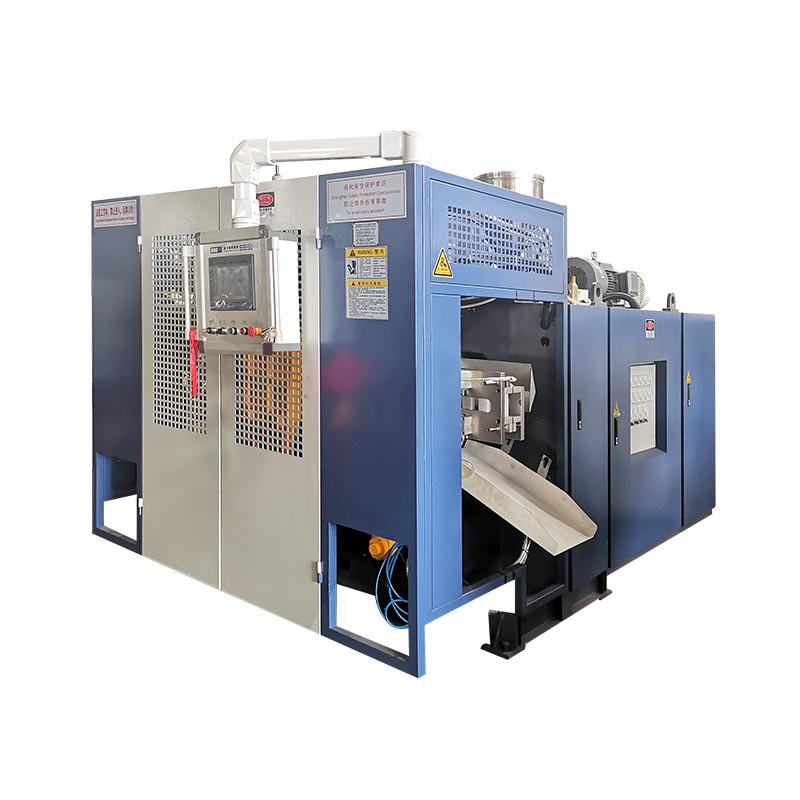
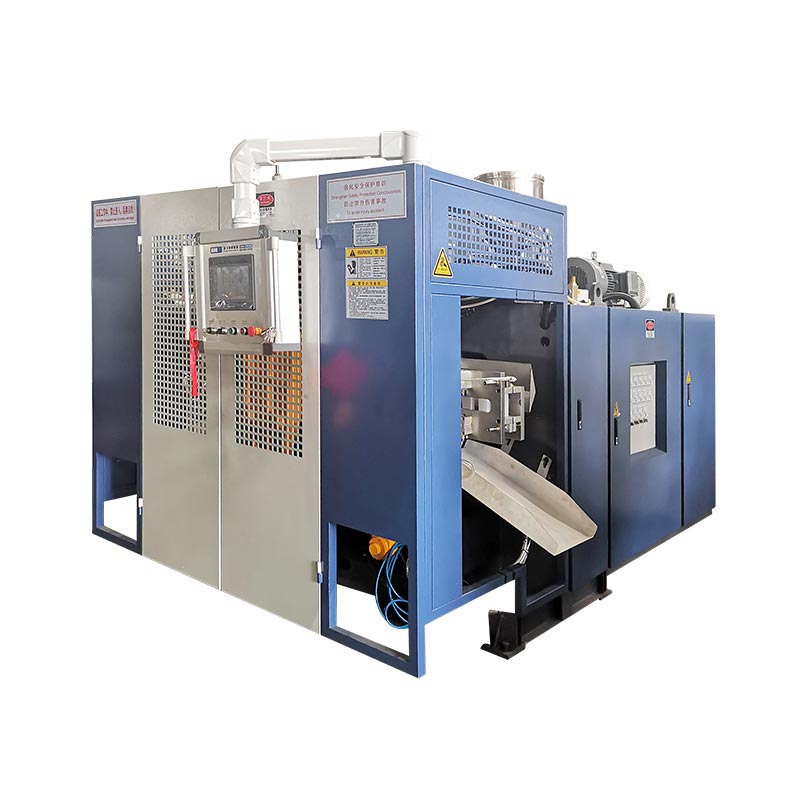
 Kontinyu - 5L stasiun tunggal
 Accumulator - 60L pikeun bagian badag
 Accumulator - 250L drum jeung bak
Bahan urang ngajalankeun
Mesin nyetél prosés; damar susunan sipat. Mesin ékstrusi kami ngajalankeun kulawarga industri di handap dina témbok tunggal atanapi multilayer.
| Bahan | Naha éta dipaké | bagian has |
|---|---|---|
| HDPE | Kaku, tahan kimiawi, béaya rendah | Jerry kaléng, botol, tank |
| HMW-HDPE | Dampak tinggi sareng résistansi stres-rengat | Kendang kimiawi, tanki bahan beuleum |
| PP | lalawanan panas, pilihan kajelasan | Tembok ipis sareng wadah eusian panas |
| PVC / PA | Panghalang jeung sipat husus | Botol husus, lapisan panghalang |
Naon mesin blow molding nyieun
Robah kapang sareng hiji kulawarga mesin ngalayanan seueur industri. Ieu mangrupikeun daérah aplikasi anu paling kami alatkeun:
| Industri | Produk |
|---|---|
| Bungkusan | Botol minyak sareng deterjen, jerigen, drum kimia, bak IBC |
| Otomotif | Tangki bahan bakar, saluran hawa, spoiler |
| Administrasi jalan | Halangan lalulintas, congcot, darmaga isolasi |
| Ngambang | Buoys, floats, ponton |
| Logistik sareng seueur deui | Pallets, toolboxes, méja jeung korsi, kaulinan |
Kaluaran sareng biaya: nomer anu penting
Dua itungan mutuskeun naha mesin cocog Anjeun bisnis - sarta duanana gampang pikeun ngajalankeun sateuacan Anjeun meuli.
Conto - kaleng 5 L dina siklus 7,2 detik, sirah tunggal:
(3600 ÷ 7.2) × 0.8 =400 kaléng / jam· dua shift ≈6.400/poé
Résin = beurat bagian × harga résin → misalna. 0,20 kg × $1,30 =$0.26
Énergi = mesin kW × $/kWh ÷ bagian/h → misalna. 15 × 0,12 ÷ 400 =$0,0045
Perhatikeun yén résin dwarfs énergi jeung tanaga gawé dina ongkos per bagian. Kanyataan tunggal éta mangrupikeun hal pikeun kadali ketebalan témbok anu tepat: motong 5% résin tina bagian anu dikirimkeun ku jutaan ngahemat langkung seueur tina tagihan listrik - sareng éta naha mesin anu langkung mirah sareng kontrol témbok anu lemah biasana tétéla mahal.
Kumaha urang mantuan anjeun milih
Lamun meuli hiji ngirimkeun hiji panalungtikan, urang dianggo ngaliwatan bagian, teu mesin. Jawab ieu sareng konfigurasi anu leres biasana jelas:
- Bagian panggedéna sareng bentukna.Ukuran jeung naha éta boga cecekelan mutuskeun Tonjolan vs suntik, sarta kontinyu vs accumulator.
- Resin sareng témbok spésifikasi.Lapisan panghalang atanapi regrind peryogi sirah multilayer; Drum-dipeunteun PBB butuh kontrol ketebalan témbok kuat.
- output poean.Jalankeun math kaluaran ngalawan dua jam shift sateuacan milih stasiun tunggal vs ganda.
- Sertifikasi.Drop-test atanapi syarat PBB ngarobih alat sareng validasi.
- Mandiri atanapi turnkey.Skala garis kauntungan tina dahar sentral, cai jeung crushing disadiakeun babarengan.
Kualitas, tés sareng naon anu urang tingali
Konsistensi nyaéta sakabéh kaulinan dina blow molding, tur éta tempat dua puluh taun ngawangun mesin sarua nembongkeun up. Sababaraha hal anu urang laksanakeun sareng tingali:
- Kasaragaman ketebalan témbok.Propil titik-demi-titik supados unggal bagian nyumponan spésifikasi uji serelekna kalayan résin pangsaeutikna - dipariksa sateuacan kiriman.
- Tes serelek sareng validasi UN.Perkakas kendang kimiawi lulus uji serelek 3 méter sareng sertifikasi PBB sateuacan ngantunkeun lantai urang.
- Dimana ragrag kaluaran biasana dimimitian.Siklus anu langkung laun langkung sering ngalacak kana stroke gudang atanapi cooling ti kana extruder - éta tempat anu munggaran katingal, sanés anu terakhir. (Langkung dinanaon ngabalukarkeun neundeun bahan slow.)
Naon drive harga mesin
Henteu aya harga daptar tunggal pikeun "mesin blow molding" sabab spésifikasina ngayunkeun biaya. Panggerak utama:
- Ukuran bagian jeung gaya clamping.Bagian anu langkung ageung peryogi pigura anu langkung beurat sareng tonase anu langkung ageung - supir biaya anu paling ageung.
- Jumlah sirah paeh.Kembar / multi-maot multiplies kaluaran jeung harga.
- Tunggal vs multilayer.Sirah multilayer nambihan kamampuan sareng biaya.
- Automation jeung kadali.Robot take-out, deflashing sareng kadali premium naékkeun harga tapi nurunkeun biaya jalan.
- Sistem turnkey.dahar sentral, cai jeung crushing nambahkeun kana cutatan tapi motong runtah jeung kuli.
Meuli ti produsén
A mesin mangrupa hubungan dasawarsa-lila, jadi anu nangtung tukangeun eta perkara saloba spésifikasi. Salaku pabrik, urang balik unggal mesin kalawan:
- Garansi.Komponén utama mawa jaminan 1-2 taun; suku cadang diganti gratis dina taun kahiji.
- Pasang sareng latihan.Insinyur kami angkat ka pabrik anjeun pikeun masang, komisi sareng ngalatih operator anjeun.
- Rojongan jauh.Sistem alarem on-board ngamungkinkeun urang ngadiagnosa sareng ngungkulan masalah tina jarak jauh.
- solusi custom.Molds kana gambar anjeun sarta konfigurasi katala kana bagian anjeun, résin jeung output.
Nyarioskeun bagian anjeun - kami bakal spésifikasi mesin
Kirimkeun produk anjeun, ukuran, résin sareng kaluaran sapopoé. Kami bakal nyarankeun jinis anu leres, konfigurasi sareng gaya clamping, kalayan inohong siklus nyata.
Meunang Quote a Ngobrol dina WhatsAppPatarosan anu sering ditaroskeun
Naon mesin blow molding?
Ngadamel produk palastik kerung ku cara ngalebur résin, ngabentuk kana bentuk anu lemes, sareng ngagedekeun hawa di jero kapang - dianggo pikeun botol, jerigen, kendang, bak, tangki bahan bakar sareng seueur deui.
Naon jinis mesin blow molding?
Ku prosés: Extrusion (EBM), injection (IBM) sareng injection stretch (ISBM). Ku struktur: kontinyu, accumulator na multilayer. Ku operasi: otomatis. Ekstrusi mangrupikeun anu paling umum pikeun wadah HDPE industri.
Sabaraha biaya mesin blow molding?
Harga didorong ku ukuran bagian sareng gaya clamping, jumlah sirah paeh, tunggal vs multilayer, sareng automation. A mesin single-stasiun leutik hargana tebih kirang ti garis kendang accumulator badag - babagi bagian anjeun sarta kaluaran pikeun cutatan akurat.
Kumaha kuring milih anu leres?
Mimitian ti bagian: ukuran panggedéna, cecekelan atanapi henteu, résin, spésifikasi témbok, sertifikasi, teras kaluaran sapopoé. Bagian anu diurus sareng ageung nganggo ékstrusi (terus-terusan pikeun leutik-sedeng, akumulator pikeun ageung); botol leutik tepat ngagunakeun suntik; botol PET jelas ngagunakeun manteng suntik.
Bahan mana anu tiasa dijalankeun?
Mesin ékstrusi ngajalankeun pe (HDPE sareng HMW-HDPE), PP, PVC sareng pa dina témbok tunggal atanapi multilayer. Mesin manteng suntik ngajalankeun PET pikeun botol anu jelas.
Kumaha kaluaran diukur?
Lambaran spésifikasi nunjukkeun kaluaran siklus garing (téoritis). Kaluaran nyata garing-siklus × ngeunaan 0.75-0.85, sabab cooling waktu jeung bagian beurat lengthen siklus nyata.