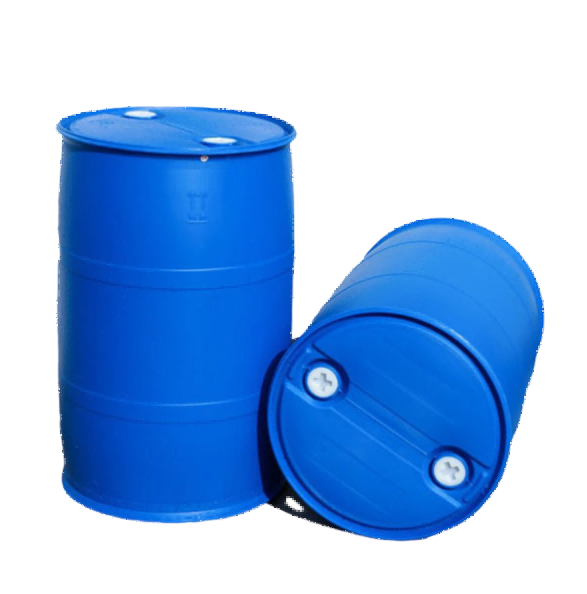
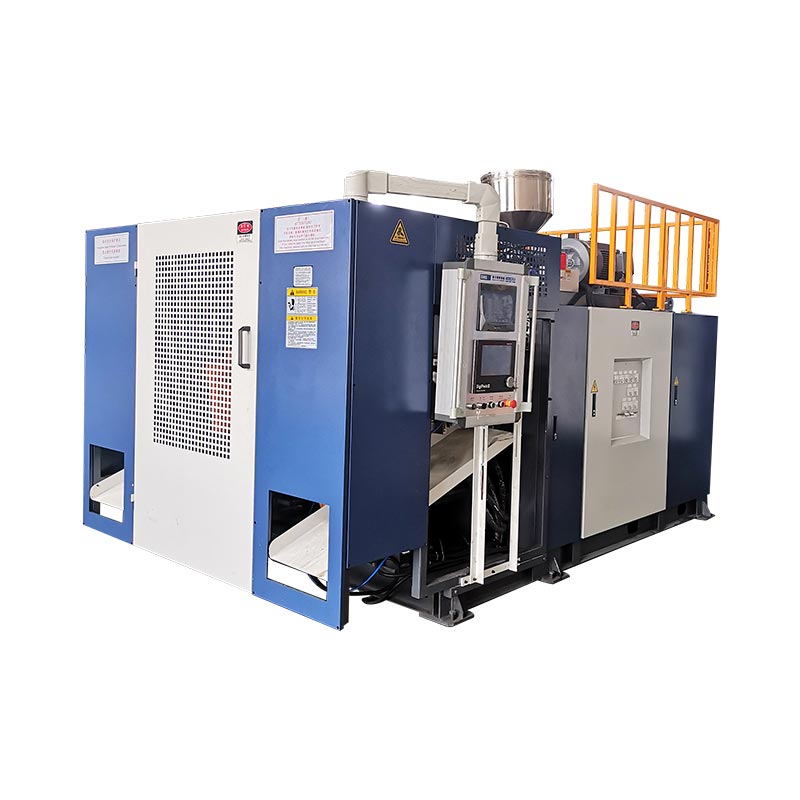
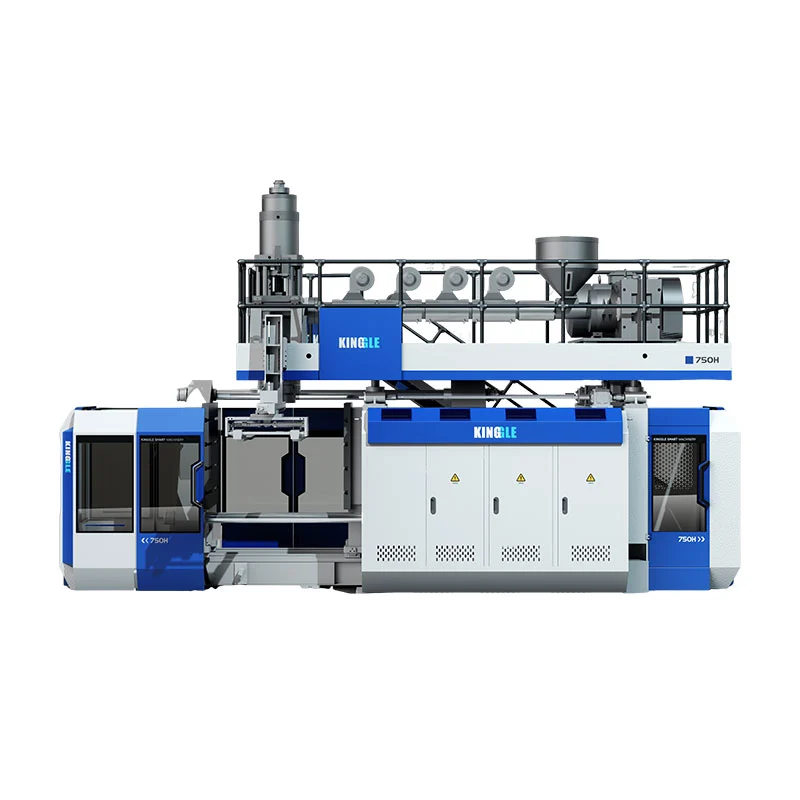
A 1000L IBC niup molding mesin ngabentuk wadahna jero plastik. Éta henteu ngabuktikeun IBC lengkep ku nyalira. Pilih jeung nampa mesin ngalawan botol jero disatujuan, kandang, Usuk, closures, sistem bahan, kapang, assembly hilir jeung tés pakét diperlukeun.
Kapasitas ageung ngajantenkeun proyék IBC sapertos latihan ukuran mesin. Karya sesah sits di interfaces. Bubuka luhur kudu minuhan panutupanana. Outlet handap kudu minuhan klep sarta aksés kandang. Awak anu dibentuk kedah leres-leres linggih dina palet. Kandang kudu ngajaga wadahna jero tanpa nyieun kontak ngaruksak.
Panungtun ieu ngarobah antarmuka kana input mesin sareng bukti uji pabrik. Éta ngagunakeun platform 1000L IBC Kinggle ayeuna salaku rujukan alat anu diterbitkeun.

Produkna mangrupikeun sistem anu dirakit
Botol jero pas kana kandang, palet, klep sareng sambungan ngeusian.
Sirah, profil parison, kapang sareng penyejukan ngadamel peta témbok anu disatujuan.
Candak-kaluar, trimming, assembly sarta nguji ngadukung kaluaran ditarima diperlukeun.
Uji coba ngahubungkeun unggal unit anu ditampi kana bahan, setélan, pangukuran sareng hasil tés.
KGB1000L-IBC, bari tabel spésifikasi na migunakeunKGS1000L-IBC. Baris garing-siklus ogé mintonkeun150 L, nu lain laju usable. Tulisan ieu nyauran alat éta platform Kinggle 1000L IBC dugi ka halaman langsung sareng kutipan nganggo hiji kode modél anu dikonfirmasi sareng unit kaluaran.Nangtukeun naon suplai mesin blow molding 1000L IBC
Mesin blow molding ngajadikeun awak plastik. Dina terminologi IBC, awak éta mindeng disebut botol jero, wadahna jero, liner atawa wadahna batin. Basa pilarian béda-béda dumasar pasar. Perjangjian téknis kedah nganggo hiji istilah anu dikontrol.
A IBC komposit lengkep ngandung leuwih ti éta awak dijieun. Struktur luar tiasa kalebet kurung logam sareng palet. Closures, gaskets, a klep ngurangan handap, labél jeung tanda idéntifikasi ngalengkepan bungkusan. Alat-alat perakitan sareng stasiun uji tiasa calik di luar sél cetakan.
Bédana boga pangaruh praktis. The supplier mesin bisa ngabuktikeun prosés molding jeung dimensi kaasup dina sidang sapuk. Nu boga IBC lengkep kudu ngabuktikeun yén sakabéh komponén disadiakeun gawé bareng. Upami kandang, palet atanapi klep asalna tina supplier anu sanés, anu mésér peryogi kontrol antarmuka di sakumna perusahaan.
Aturan Amérika Serikat ayeuna masihan conto anu jelas.49 CFR 178,707ngajelaskeun IBC komposit salaku bungkusan luar kaku enclosing wadahna jero plastik. Éta nyatakeun wadah jero sareng bungkusan luar ngabentuk pakét integral. Éta ogé nyatakeun yén wadahna jero henteu dimaksudkeun pikeun ngalaksanakeun fungsi ngawadahanna tanpa bungkusan luar.
Aturan éta khusus pikeun pasar, tapi pelajaran rékayasa jalanna saé. Ulah nampi botol jero dina isolasi lamun produk komérsial mangrupa IBC dirakit. Bawa kandang produksi, palet, panutupanana luhur, klep sareng gasket kana rencana kualifikasi.
Petik kedah nyatakeun wates mesin-supplier. Ngaran kapang disadiakeun, robot, deflashing, tester bocor, conveyors na assembly tooling. Cirian sadaya komponén sareng jasa anu disayogikeun ku pembeli. Gambar wates berwarna langkung mangpaat tibatan daptar panjang "aksesoris standar".
Kontrol botol jero, kandang, palet sareng klep dina hiji gambar
Gambar botol jero teu kudu eureun di dimensi luar na. Éta kedah nunjukkeun kumaha botol nyumponan sesa IBC. Ngawangun hiji gambar kontrol panganteur kalawan rujukan ka gambar komponén disatujuan.
Mimitian di luhur. Rekam bubuka keusikan, panganteur thread atanapi panutupanana, beungeut sealing, clearance cap na aksés kandang. Tambahkeun jangkungna permukaan luhur relatif ka kandang. Panutupanana tiasa nyumponan ukuranana nyalira tapi janten sesah dipasang nalika botol jerona luhur teuing atanapi handap teuing.
Pindah ka outlet handap. Témbongkeun outlet centerline, sudut, rojongan, sambungan klep na clearance ngaliwatan kandang. Kaasup hubungan palet. Botol haneut bisa robah bentuk salila cooling, jadi ngukur panganteur sanggeus periode udar sapuk.
Peta kontak kandang. Cirian radii sudut, zona panel sareng dukungan lokal. Kontak tiasa robih nalika unit anu dieusi diatur atanapi ditumpuk. Botol jero kudu diuk dimana desain ekspektasi eta diuk. Teu kudu ngandelkeun hiji nonjol teu kahaja pikeun rojongan.
| Panganteur | bukti dikawasa | Mesin atawa kapang kaputusan |
|---|---|---|
| Bubuka sareng panutupanana luhur | Rengse gambar, sealing beungeut, gauge jeung cap clearance | Tooling beuheung, susunan niup, cooling sarta motong |
| outlet handap sarta klep | Centerline, sudut, rojongan, gasket jeung aksés kandang | Kapang sisipan, profil témbok lokal, cooling jeung pagawean |
| Kandang luar | Amplop internal, lokasi rel sareng zona kontak botol | Géométri botol, peta témbok sareng kaayaan pelepasan |
| Usuk atawa base | géométri Locator, permukaan rojongan tur clearance penanganan | Bentuk kapang dasar, dukungan nyandak-kaluar sareng perlengkapan pas-cooling |
| Label jeung nyirian wewengkon | Flatness, posisi jeung idéntifikasi diperlukeun | permukaan kapang, profil témbok jeung penanganan hilir |
Nomeran unggal panganteur. Anggo angka anu sami dina gambar kapang, rencana pamariksaan sareng laporan percobaan pabrik. Nalika hiji diménsi gagal, tim tiasa ngalacak kana alat, cooling, ngaleupaskeun atanapi assembly tanpa arguing ngeunaan mana kontrol gambar.
Kinggle urangprosés jualanmiwarang poto produk, gambar, beurat, ukuran, bahan, ketebalan, kaluaran jeung lalawanan kimiawi. Pikeun proyék IBC, tambahkeun gambar kandang, palet, klep sareng panutupanana kana pakét éta.
Maca amplop mesin 1000L anu diterbitkeun tanpa maca éta
Kinggle urangKaca produk 1000L IBCnyadiakeun amplop ngabandingkeun. Ieu daptar 1000 L kelas wadahna maksimum, a 55 mesin t sarta 9,5 ku 5,1 ku 6,5 ukuran mesin m. Tata perenah ahir masih peryogi aksés, pangropéa sareng rohangan bantu.
Daptar tabel clamping publik 1000 kN, a 1800 ku 1600 mm platen sarta ukuran kapang maksimum 1600 ku 1500 mm. Méré rentang kapang-ketebalan tina 1200 mun 1400 mm. Angka ieu ngadukung tinjauan kapang awal. Aranjeunna teu ngaganti gambar assembly kapang lengkep.
Bagian Tonjolan daptar dua screws 100 mm kalawan 32 L / D babandingan. Diterbitkeun kapasitas lebur HDPE nyaéta 180 kg / h per screw. Bagian paéh-sirah daptar 45 L accumulator sarta 33 kg PE accumulator-beurat rujukan.
| Item diterbitkeun | nilai ramatloka | Pariksa proyék diperlukeun |
|---|---|---|
| Kelas wadahna | 1000 L | Disatujuan botol jero, shot kotor, kapang jeung jalan ngaleupaskeun |
| Ukuran mesin sareng beurat | 9,5 x 5,1 x 6,5 m; 55 t | Gambar ga final, yayasan, pamisah angkutan jeung rencana ngangkat |
| kakuatan clamping | 1000 kN | Wewengkon anu diproyeksikan, tekanan niup, ciwit-off sareng margin |
| Ukuran kapang maksimum | 1600 x 1500 mm | kapang pinuh, manifolds, hoses, bagian pindah jeung clearance robot |
| Ketebalan kapang | 1200 ka 1400 mm | tumpukan katutup sarta panganteur platen |
| Screws | 100 mm x 2; 32 L/D | Struktur lapisan, sasmita résin jeung sabenerna maréntahkeun jalur ngalembereh |
| Diterbitkeun kapasitas ngalembereh HDPE | 180 kg/jam x 2 | Pamulihan stabil kalayan rumusan anu disatujuan |
| Rujukan accumulator | 45 L; 33 kg PE | Massa parison kasar, cadangan, dasar résin sareng profil |
| Niup hawa | 0,8 MPa; 2 m³ / mnt | Aliran puncak, panarima, kualitas hawa sareng tekanan dina mesin |
| Cai tiis | 0,3 MPa; 120 L / mnt | Suhu, beban panas, kualitas cai sareng kasaimbangan sirkuit |
| Diterbitkeun rujukan kakuatan | 110 nepi ka 150 kW rata | Wates pangukuran, produk, setélan sareng kaluaran anu ditampi |
Baris siklus garing kaca ayeuna ditingalikeun150 L. Liter sanés laju siklus. Ulah ngahurungkeun baris éta kana 150 lembar per jam atawa klaim kaluaran sejen. Tanya Kinggle pikeun ngonfirmasi nomer sareng unit anu dimaksud dina cutatan.
Unggal baris ngajawab hiji patarosan sempit. A lebar kapang maksimum teu ngabuktikeun clearance robot. Massa accumulator henteu ngabuktikeun beurat botol jero réngsé. Hiji inohong ngalembereh-kapasitas teu sarua kaluaran ditarima. Sambungkeun baris ngaliwatan produk disatujuan tur rencana percobaan.
Ménta jadwal disambungkeun-beban ogé. Baris motor jeung manaskeun ngajelaskeun komponén utama, tapi beban dipasang final ogé bisa ngawengku kadali, pompa, robot, penanganan bahan jeung maréntahkeun auxiliaries.
Ngawangun kaputusan accumulator tina kasaimbangan massa diukur
Botol jero rengse ngan bagian tina unggal shot. Parison ogé ngabentuk flash luhur, buntut handap, motong outlet na besi tua prosés lianna. accumulator kudu nyadiakeun sakabeh parison dina dasar bahan disatujuan.
Timbang sampel produksi dipikawanoh lamun aya. Cabut panutupanana, klep sareng bagian-bagian anu dirakit sacara misah. Teras timbang atanapi estimasi unggal aliran motong. Tetep estimasi dihijikeun ka kapang diusulkeun sarta desain ciwit.
rengse ngawadahan jero + flash luhur + buntut handap + motong outlet + besi tua molded séjén
Bandingkeun hasil ieu sareng rujukan 33 kg PE accumulator-beurat diterbitkeun. Ulah ngabandingkeun beurat rengse nyalira. Proyék ogé peryogi cadangan operasi. résin dipilih, warna jeung susunan lapisan bisa ngarobah dasar massa mangpaat.
Volume nyieun cek sejen. Kaca daptar accumulator 45 L. Hubungan antara volume jeung massa gumantung kana lebur sabenerna sarta harti produsén urang. Ulah ngarobah 45 L langsung kana beurat produk rengse tanpa itungan supplier urang.
waktos ngurangan accumulator masalah sabab panjang, parison beurat bisa sag. Sirah kudu nganteurkeun parison diprogram saméméh gravitasi robah sebaran témbok saluareun kontrol. Rékam jandela ngaleupaskeun, kaayaan ngalembereh sareng profil paéh-gap salami sidang.
Pamulihan ogé penting. Dua extruders kudu nyiapkeun shot salajengna jero siklus produksi. Bandingkeun waktos pamulihan anu diukur sareng kerja cooling sareng hilir. Laju lebur katalog anu luhur henteu tiasa ngabantosan upami sistem bahan anu disatujuan pulih lalaunan atanapi sél hilir parantos pinuh.
Anggo catetan massa sareng Kinggle'spituduh programming parison. Massa ngabejaan Anjeun sabaraha bahan diasupkeun kapang. Peta témbok nunjukkeun dimana bahan éta angkat.
Masihan unggal lapisan pakasaban ditulis saméméh mesen dua extruders
Kaca produk ngajelaskeun produksi multi-lapisan jeung daptar dua extruders. Éta bukti platform multi-stream. Éta sanés spésifikasi lapisan lengkep.
Tulis fungsi unggal lapisan. Hiji lapisan bisa nyadiakeun permukaan kontak dikawasa. Anu sanésna tiasa nyandak régrind dina prosés anu disatujuan. Warna atawa panyalindungan UV bisa diuk dina aliran tangtu. Desain pasti gumantung kana produk, eusi, pasar jeung program test disatujuan.
Teras tangtukeun bahan anu diidinan. Ngaran sasmita résin, masterbatch, aditif jeung sumber regrind. Catet naha regrind ngan asalna tina prosés manufaktur anu sami. Ulah make kecap "daur ulang" salaku diganti pikeun spésifikasi bahan dikawasa.
Persyaratan Amérika Serikat ayeuna ngagambarkeun naha ieu penting. Bagian 178.707 ngabutuhkeun spésifikasi palastik anu dipikanyaho pikeun wadah jero IBC komposit. Ogé ngawatesan bahan dipaké iwal disatujuan, bari sahingga résidu produksi atawa regrind tina prosés manufaktur sarua dina kaayaan nyatakeun. Pasar anu sanés tiasa nerapkeun aturan anu béda.
Rasio lapisan peryogi udagan sareng rentang kerja. Sebutkeun kumaha rasio bakal diatur sareng dipariksa. rékaman feed Gravimetric, cék kaluaran extruder atawa analisis bagian destructive bisa ngarojong rencana kontrol. Pilih metodeu sateuacan uji pabrik.
Gambar sirah kedah nunjukkeun jalur lebur. Identipikasi nu extruder eupan unggal lapisan. Catet jumlah petikan sareng urutan dina paeh. Tambahkeun prosedur ngabersihan sareng ngarobih bahan. Lamun proyék bakal ngajalankeun duanana single-lapisan sarta multi-lapisan produk, tangtukeun prosedur konvérsi sarta dipariksa ditampa na.
pedaran mesin
Dua diterbitkeun 100 screws mm sarta pernyataan multi-lapisan némbongkeun arah platform. Aranjeunna teu nangtukeun fungsi lapisan maréntahkeun atawa babandingan.
spésifikasi proyék
A diagram lapisan ngaran unggal aliran bahan, fungsi, rasio target, rentang diwenangkeun, métode verifikasi jeung aturan robah-kontrol.
Entong ngajanjikeun biaya anu langkung handap atanapi umur panjang tina konstruksi multi-lapisan tanpa rumus anu disatujuan sareng bukti uji. Hasilna gumantung kana bahan anu dipilih, distribusi sareng desain IBC réngsé.
Pariksa kapang, clamp sarta jalur parison salaku hiji sistem mékanis
A kapang 1000L ngawengku leuwih ti lebar katalog jeung jangkungna. Ieu ngawengku cooling manifolds, hoses, alat beuheung, inserts outlet, wewengkon ciwit, titik ngangkat jeung sagala rinci pindah. Robot sareng botol jero panas peryogi jalur panyabutan anu jelas.
Overlay gambar kapang lengkep dina gambar platen. Pariksa rod dasi, clamping centerline, hardware niup jeung sambungan jasa. Pariksa ketebalan katutup sareng sekuen bubuka. A kapang bisa pas antara platens sarta masih meungpeuk selang atawa gerakan robot.
Pilihan clamp kedah ngagunakeun aréa projected sarta tekanan niupan. The diterbitkeun 1000 kN mangrupakeun rujukan mesin-kaca. Ménta itungan proyék. Kaasup kakuatan ciwit-off sareng margin anu dinyatakeun. Panél datar anu ageung tiasa ngahasilkeun daérah anu diproyeksikan anu nungtut sanajan botol jerona hampang pikeun volumena.
Jalur parison peryogi perhatian anu sami. Mastikeun centerline paeh, panjangna ngurangan, candak kapang jeung runtuyan nutup. Parison panjang tiasa ngayun atanapi manteng sateuacan newak. profil kudu akun taktak, juru, zona outlet jeung basa.
Wewengkon ciwit peryogi bahan anu cukup pikeun ngalas, tapi kaleuwihan bahan ningkatkeun motong sareng pendinginan. Insert outlet peryogi kontrol lokal. Bukaan luhur peryogi géométri anu stabil pikeun panutupanana. Fitur ieu milik dina peta témbok wilanganana.
Venting sareng permukaan permukaan mangaruhan pelepasan sareng penampilan. kandang bisa nyumputkeun sababaraha panels, tapi teu bisa ngalereskeun a cacad dijieun. Pariksa unggal kontak jeung wewengkon labél nu tetep fungsi sanggeus assembly.
Kinggle urangpituduh design kapangnyertakeun pas, ciwit-off, venting sarta cooling. Paké eta kalawan gambar assembly final, teu salaku Daptar pariksa kapang generik.
Approve kapang ngan sanggeus supplier mesin, kapang pembina, supplier kandang jeung boga IBC satuju kana interfaces. Rékam unggal révisi gambar anu disatujuan dina file pameseran.
Nangtayungan géométri IBC ngaliwatan cooling, ngaleupaskeun jeung udar
surfaces badag neruskeun mindahkeun sanggeus kapang dibuka. Botol jero sigana tiasa ditampi nalika dileupaskeun sareng ngalayang nalika tiis. Gerakan éta tiasa ngarobih jangkungna panutupanana, posisi klep atanapi kontak kandang.
Desain sirkuit cooling sabudeureun zona termal. Taktak, juru, beuheung, sisipan outlet sareng dukungan dasar tiasa peryogi aliran anu béda. Sebutkeun unggal sirkuit dina gambar kapang. Tambahkeun suhu inlet target sareng aliran. Bacaan tekanan tunggal henteu tiasa ngabuktikeun cooling saimbang.
Ukur kaayaan suplai sareng mulang salami sidang. Mariksa aliran dina unggal sirkuit dimana sistem ngidinan. Catetan suhu kapang di lokasi sapuk. Lamun hiji zone tetep panas, ulah nyumputkeun eta ku manjangkeun sakabeh siklus tanpa nalungtik sirkuit.
Pangrojong take-out mangrupikeun bagian tina cooling. Nangtukeun mana robot dicekel jeung dimana lemahna botol. A panel haneut bisa deform handapeun gripper sempit atawa rel conveyor. Outlet handap kedah nyingkahan dampak. Dasarna kedah tetep dirojong bari bagianna ngahontal kakuatan penanganan.
Setel waktos udar sateuacan cék dimensi. Sebutkeun kaayaan ambient nalika éta penting. Anggo waktos anu sami pikeun conto uji coba sareng pamariksaan produksi. Ngukur hiji botol panas sarta tiis sejen nyiptakeun noise nu Sigana mah prosés drift.
Kaca produk daptar 0,3 MPa jeung 120 L/mnt salaku rujukan cooling-cai. Angka ieu ngabantosan ngarencanakeun sambungan. Aranjeunna henteu netepkeun suhu cai atanapi total kapasitas panyabutan panas. Ménta mesin jeung kapang beban panas.
Lacak waktos cooling ngalawan kualitas. Kinggle urangpituduh siklus-waktosmisahkeun cooling, recovery sarta penanganan. Target mangpaat nyaéta siklus stabil shortest nu meets rencana dimensi jeung fungsional.
Buktikeun botol anu dibentuk ngalawan kandang produksi, palet sareng bagian klep
Paké komponén produksi-maksud salila kualifikasi. Kandang prototipe atanapi palet anu dirobih leungeun tiasa nyumputkeun kasalahan antarmuka. Ngarekam supplier, jumlah bagian jeung révisi pikeun tiap komponén assembly.
Mimitian ku pas garing. Teundeun botol jero conditioned dina kandang jeung palet. Pariksa kontak locator, clearance panel, aksés buka luhur jeung posisi outlet. Pasang klep sareng panutupanana luhur nganggo alat anu ditetepkeun sareng metode torsi dimana tiasa dianggo.
Ukur unit dirakit di interfaces. Ulah ngulang unggal diménsi dijieun. Fokus kana naon anu ngatur ngeusian, ngaleupaskeun, nanganan, tumpukan sareng persiapan tés. Paké go or no-go gauges dimana aranjeunna ngurangan judgment operator.
Mariksa kontak sanggeus nanganan. Angkat atanapi pindahkeun unit nganggo metode anu disatujuan. Néangan tanda anyar, titik tekanan lokal atawa gerakan. Botol jero sareng kandang kedah dianggo sakumaha anu direncanakeun ku desain, sanés ngan ukur pas bari cicing.
| Majelis dipariksa | Naon rék dirékam | Kamungkinan sambungan prosés |
|---|---|---|
| Lebetkeun kandang | Clearance, interferensi, orientasi sareng metode sisipan | Dimensi awak, cooling, deformasi take-kaluar |
| Pallet seating | Kontak rojongan, goyang, locator fit sarta jangkungna outlet | Bentuk dasar, dukungan cooling sareng sisipan kapang |
| panutupanana Top | Hasil gauge, beungeut sealing jeung jangkungna dipasang | Beuheung tooling, motong, shrinkage jeung penanganan |
| klep handap | Garis tengah, sudut, kaayaan gasket sareng aksés kandang | sisipan outlet, sebaran témbok jeung pagawean |
| Unit réngsé | Idéntifikasi, kaayaan visual sareng révisi komponén anu tiasa dilacak | Kontrol Majelis sareng pamariksaan ahir |
Uji bocor kedah nganggo setelan anu disatujuan. Nangtukeun komponén nu dipasang, sedeng test, tekanan atawa vakum, stabilisasi, lilana jeung aturan nolak. Metoda kudu cocog jeung program produk lumaku. A cék toko-floor rusuh teu otomatis ngaganti hiji test formal.
Tetep hiji assembly disatujuan salaku sampel wates. Poto interfaces. Nyimpen resep dijieun, loba bahan, révisi kandang, révisi palet, klep na panutupanana data jeung catetan sampel.
Misahkeun FAT mesin tina persetujuan tipe desain IBC lengkep
Tes ditampa pabrik ngabuktikeun sél cetakan anu dipesen ngalawan produk sareng kaayaan anu disatujuan. Éta henteu masihan persetujuan pikeun unggal IBC anu dirakit, ngeusian zat atanapi pasar.
ThePeraturan Modél UNECE UN Rev. 24mangrupikeun publikasi rujukan global 2025 ayeuna. Bab 6.5 na ngabahas konstruksi sareng uji IBC. Aturan nasional sareng modal tiasa ngadopsi édisi khusus atanapi nambihan syarat. Konfirmasi otoritas anu tiasa dianggo sareng jalur uji anu mumpuni sateuacan beku rencana validasi.
Ulah mimitian ku jangkungna serelek tunggal kapanggih online. Jinis desain, bahan, eusi dimaksudkeun, grup packing, persiapan, udar, closures jeung runtuyan test lengkep mangaruhan program. Otoritas kompeten atanapi laboratorium mumpuni kedah netepkeun bukti anu diperyogikeun.
Kualifikasi mesin kedah tetep nyiptakeun bukti hulu anu mangpaat. Catetan spésifikasi bahan, susunan lapisan, massa kotor jeung net, peta témbok, dimensi, hasilna bocor, resep jeung révisi komponén. Simpen conto tina tempat anu diuji. Inpormasi ieu ngabantosan ngaitkeun prosés manufaktur ka tés pakét engké.
Pisahkeun tilu dokumén. Laporan FAT mesin nyertakeun ngawangun sareng kinerja prosés. Laporan kualifikasi perakitan nyertakeun kandang, palet, klep sareng panutupanana pas. Laporan tés pangaturan nyertakeun jinis desain anu tiasa dianggo. Unggal laporan kedah nyatakeun ruang lingkup sareng watesanana.
Kontrol produksi terus saatos persetujuan. Ngatur parobahan résin, pigmén, inhibitor, regrind, rasio lapisan, kapang, panutupanana, klep, kandang jeung Usuk ngaliwatan sistem kualitas disatujuan. Parobihan leutik tiasa mangaruhan dasar anu dianggo pikeun nguji.
Pikeun garis bungkusan diatur leutik, étaKGB200L / LP pituduh sél kendang kimiawinunjukkeun bédana anu sami antara bukti mesin sareng persetujuan pakét.
Ukur kaluaran dina gerbang sél anu katampa terakhir
Kaca produk ayeuna henteu nyayogikeun tingkat produksi anu tiasa dianggo. Nampilkeun baris garing-siklus150 L, jadi artikel ieu teu infer potongan per jam. Proyék peryogi target kaluaran anu ditampi dumasar kana botol jero nyata sareng sél lengkep.
Pilih wates kaluaran heula. Diwangun botol jero per jam ukuran sél molding. IBC anu dirakit sareng diuji bocor per jam ngukur sistem anu langkung ageung. Duanana angka tiasa mangpaat, tapi maranéhna teu kudu babagi hiji labél.
botol jero ngaliwatan inspeksi molding sapuk ÷ observasi menit x 60
unit dirakit ngaliwatan gerbang ahir sapuk ÷ observasi menit x 60
Cacah sadaya ngamimitian, nolak sareng eureun. Klasifikasi sabab. Pamulihan ékstrusi, penyejukan, penanganan robot, motong, sisipan kandang, pamasangan klep sareng uji bocor tiasa masing-masing nyetél laju sél. Gerbang stabil slowest nangtukeun kaluaran rengse.
Paménta bahan kedah nganggo massa shot kotor sareng acara molding. Beurat botol jero réngsé kaleungitan motong sareng karugian ngamimitian. Laporkeun kilogram kotor per botol anu ditarima ogé potongan per jam.
Énergi peryogi wates anu sami. Kinggle nyebarkeun 110 ka 150 kW salaku rujukan kakuatan rata-rata pikeun platform. Henteu kWh per IBC. Catet titik pangukuran anu dipilih, kaayaan produksi, durasi ngajalankeun sareng cacah anu ditampi. Thepituduh pangukuran énergingajelaskeun bédana éta.
Anggo uji coba anu cukup panjang pikeun ngalaan pamulihan sareng antrian hilir. Ledakan pondok tiasa nunjukkeun gerakan mesin tapi kantun drift material, teu saimbangna cooling atanapi akumulasi kandang.
Dashboard anu kapaké kalebet botol anu didamel, IBC lengkep anu ditampi, hasil lulus munggaran, kilogram kotor per botol anu ditampi, massa motong, siklus rata-rata, waktos mundur sareng énergi per unit anu ditampi. Nangtukeun unggal istilah dina protokol ditampa.
Rencanana wangunan sabudeureun gambar susunan umum ayeuna
A 55 mesin t perlu leuwih ti aréa lanté. Wangunan kedah ngadukung pamasangan, pangropéa, gerakan bahan sareng aksés anu aman. Dimimitian ku gambar susunan umum ayeuna supplier pikeun révisi maréntahkeun.
Tabel umum daptar 9,5 ku 5,1 ku 6,5 mesin m. Gambar kaca produk mintonkeun dimensi sorangan. Ngubaran gambar salaku rujukan visual dugi Kinggle confirms mana révisi gambar cocog cutatan. Entong nganggo gambar wéb pikeun ngarancang yayasan.

Cirian jalur kapang. Kalebet ukuran panto, kapasitas lantai, jangkungna hook bango, titik angkat sareng neundeun. Témbongkeun spasi tarikan screw sarta aksés ka sirah accumulator. Tambahkeun tangga aman tur aksés platform sabudeureun parabot elevated.
Map aliran bahan ti gudang ka unggal extruder. Tambahkeun masterbatch, regrind, conveying, grinding jeung kontrol lebu. Tetep bersih motong misah ti runtah dicampur. Témbongkeun kumaha hopper pinuh atawa jalur balik diblokir bakal serviced.
Paké lambaran utiliti husus proyék. Kaca daptar 0,8 MPa sareng 2 m³ / mnt pikeun niup hawa. Éta daptar 0,3 MPa sareng 120 L / mnt pikeun cai cooling. tekanan rencana dina mesin, aliran puncak, panarima, perlakuan, hawa suplai, kaayaan balik sarta tampikan panas.
Desain listrik butuh beban disambungkeun, tegangan, frékuénsi, panyalindungan, jalur kabel sarta beban bantu. Referensi rata-rata 110 ka 150 kW anu diterbitkeun sanes beban anu dihubungkeun. Kaasup chillers, compressors, alat-alat bahan, coét, assembly sarta stasiun test dina total tutuwuhan.
Paké Kinggle urangpituduh syarat utilitipikeun ngawangun lambaran wates. Freeze lambar éta kalayan perenah jeung gambar yayasan.
Turutan hiji lot IBC anu tiasa dilacak ngaliwatan uji katampi pabrik
A FAT mangpaat dimimitian saméméh mesin jalan. Satuju gambar botol jero, révisi komponén, résin, struktur lapisan, peta témbok, rencana sampel, wates kaluaran jeung wates ditampa. Sebutkeun instrumén jeung métode tés.
- Pastikeun platform maréntahkeun.Pariksa kode modél final, extruders, sirah accumulator, susunan clamping, controller, robot, hardware niup, guarding na auxiliaries ngalawan kontrak.
- Konfirmasi Utiliti sarta calibration.Ngarekam kakuatan, hawa jeung cooling kaayaan. Daptar alat ukur sareng status kalibrasi.
- Beban bahan dikawasa.Rékam unggal résin kelas, loba, warna, aditif jeung aliran regrind. Pariksa jalur feed ka unggal extruder.
- Stabilkeun prosés molding.Ngahontal recovery repeatable, ngurangan, cooling kapang, ngaleupaskeun jeung motong saméméh ngajalankeun formal dimimitian.
- Freeze resep dimimitian.Simpen hawa, speeds, setélan lapisan, profil parison, timing, tekanan sarta setélan hilir dina hiji révisi.
- Jalankeun jandela produksi sapuk.Count dimimitian, botol ditarima, rejects sarta unggal eureun. Tetep kode alesan husus.
- Ukur rencana anu dibentuk.Pariksa massa net jeung kotor, motong, peta témbok, bukaan, outlet, dasar, géométri awak, penampilan sarta hasil bocor.
- Nyusun komponén produksi.Nyocogkeun ka kandang disatujuan, palet, panutupanana luhur, klep na gaskets. Ngalengkepan gauges panganteur na cék assembly.
- Tutup bungkusan bukti.Simpen conto anu dilabélan, ékspor resep ahir sareng rekam unggal simpangan kabuka kalayan pamilik sareng padika uji ulang.
Pilih sampel ti mimiti, tengah jeung ahir ngajalankeun formal. Labél aranjeunna kalayan waktos sareng révisi resep. Simpen kandang, palet, klep sareng révisi panutupanana sareng catetan sampel.
Anggo stasiun hilir saleresna upami mungkin. Sampel anu dipangkas ku leungeun tiasa ngaliwat bari peralatan motong produksi ngarusak outlet. Hiji tés bocor lab bisa nyumputkeun antrian di tester garis rencanana.
Entong nyampur persetujuan pangaturan kana tandatangan FAT umum. Upami tés formal disaksian, pasang protokol tés sareng laporkeun anu misah. Sebutkeun jinis desain, persiapan sampel sareng otoritas.
Poto mesin nameplate, idéntifikasi kapang jeung sampel dipikagaduh. Simpen sajarah alarem sareng kontén produksi dina tungtung jalanna. Rékam naon waé intervensi manual anu ngarobih botol, bahkan nalika pamariksaan ahir parantos lulus. rinci ieu mantuan tim situs baranahan kaayaan katampa sanggeus instalasi.
Prosés penjualan Kinggle kalebet pamariksaan sareng uleman pikeun ngiringan tés. Ngagunakeun étamesin FAT pituduhpikeun nangtukeun rékaman. Pariksa footage parabot sadia on Kinggle'skaca videosateuacan nganjang supados tim tiasa nyiapkeun patarosan anu difokuskeun.
Kirimkeun file proyék IBC anu siap kutipan tinimbang volume nyalira
A pamundut nu nyebutkeun ngan "mesin 1000L IBC" ninggalkeun karya penting undefined. Kirim hiji gambar botol jero disatujuan tur poto. Tambahkeun sampel fisik nalika praktis. Sebutkeun kapasitas nominal sareng eusi anu dimaksud.
Kaasup beurat dijieun bersih, estimasi shot kotor, motong peta jeung témbok-ketebalan peta. Sebutkeun unggal aliran résin, aditif, warna sareng aturan regrind. Gantelkeun diagram lapisan sareng metode verifikasi.
Tambahkeun kandang, palet, panutupanana luhur, klep handap sarta gambar gasket. Cirian interfaces dikawasa. Nangtukeun saha suplai unggal komponén salila percobaan kapang, FAT jeung situs ngamimitian.
Daptar sadaya cék produk. Ngawengku dimensi, gauges, waktu udar, métode bocor jeung cék assembly. Identipikasi program tipe desain anu lumaku, otoritas kompeten atanapi laboratorium uji. Ulah nempelkeun daptar tés generik ti pasar sejen.
Nangtukeun kaluaran ditarima di Gerbang bener. Sebutkeun pola shift anu direncanakeun sareng paménta taunan. Ngajelaskeun robot nyokot-kaluar, trimming, cooling rojongan, sisipan kandang, panutupanana jeung assembly klep, nguji bocor, nyirian jeung aliran palet.
Nyadiakeun tegangan pabrik, frékuénsi, hawa sadia tur cooling, kaayaan ambient, luhurna, rencana lantai, data bango jeung jalur aksés. Nyuhunkeun susunan umum ahir, beban pondasi, lambaran utiliti sareng pamisah angkutan.
Respon supplier kedah nami modél mesin final sareng révisi. Sakuduna ngawengku extruder na sirah arsitéktur, dadasar accumulator, amplop kapang, review clamp, wates bantu, protokol ditampa jeung handover data.
Paké Kinggle urangpuseur downloadpikeun dokumén ayeuna. Kirimkeun file proyék anu dikontrol ngaliwatan filekaca kontak. The cutatan lajeng bisa ngajawab proyék IBC sabenerna tinimbang labél 1000L lega.
Patarosan anu sering ditaroskeun
Waleran ieu alamat masalah pilihan mesin anu paling sering ngarobah wengkuan, percobaan atawa rencana pabrik. data model diterbitkeun tetep rujukan awal. Perjangjian téknis anu ditandatanganan kedah ngontrol sistem anu dipesen.
Naon anu leres-leres dilakukeun ku mesin blow molding 1000L IBC?
Éta ngabentuk wadah jero plastik, ogé disebut botol jero atanapi liner. IBC komposit lengkep ogé kalebet kandang luar atanapi bungkusan, palet, panutupanana luhur, klep handap, gasket sareng jasa atanapi bagian struktural anu sanés.
Naon nomer modél mesin 1000L IBC Kinggle?
Kaca basa Inggris ayeuna henteu konsisten. Ringkesan produk na nunjukkeun KGB1000L-IBC, sedengkeun tabel spésifikasi nunjukkeun KGS1000L-IBC. Mastikeun kode modél final sarta révisi dina cutatan, gambar, nameplate jeung manual.
Dupi diterbitkeun 33 kg nilai accumulator hartina 33 kg botol rengse?
No Kaca labél 33 kg salaku rujukan accumulator-beurat PE. Massa parison kasar kalebet wadahna jero anu réngsé sareng sadayana motong anu dibentuk. Konfirmasi dasar résin, cadangan, struktur lapisan jeung itungan shot lengkep.
Naon kaluaran produksi platform Kinggle 1000L IBC?
Baris garing-siklus ayeuna mintonkeun 150 L, nu sanes hiji Unit laju produksi bisa dipaké. Ulah infer potongan per jam. Nangtukeun botol kapang anu ditampi atanapi nampi IBC lengkep per jam sareng buktikeun tingkat éta salami uji produksi anu disatujuan.
Naha kandang sareng palet kedah aya nalika uji coba mesin?
Botol kedah pas sareng fungsina di jero rakitan lengkep. Kandang produksi, pallets, closures na valves ngalaan kasalahan dina jangkungna, posisi outlet, rojongan, clearance sarta penanganan nu hiji inspeksi botol terasing bisa sono.
Inpormasi naon anu kuring kedah kirimkeun pikeun kutipan mesin 1000L IBC?
Kirimkeun gambar botol jero, conto, beurat, peta témbok, bahan, desain lapisan sareng perkiraan motong. Tambahkeun kandang, Usuk, panutupanana jeung klep gambar, tés, target kaluaran, wengkuan hilir, tata perenah pabrik jeung kaayaan utiliti.
Ngawangun proposal mesin sabudeureun IBC lengkep
Kirimkeun Kinggle file botol jero anu dikontrol, antarmuka komponén, bahan sareng rencana lapisan, target kaluaran, tés sareng utilitas pabrik. Tim rékayasa lajeng bisa mastikeun platform 1000L, kapang, auxiliaries sarta wengkuan ditampa.
Nyuhunkeun solusi mesin 1000L IBC