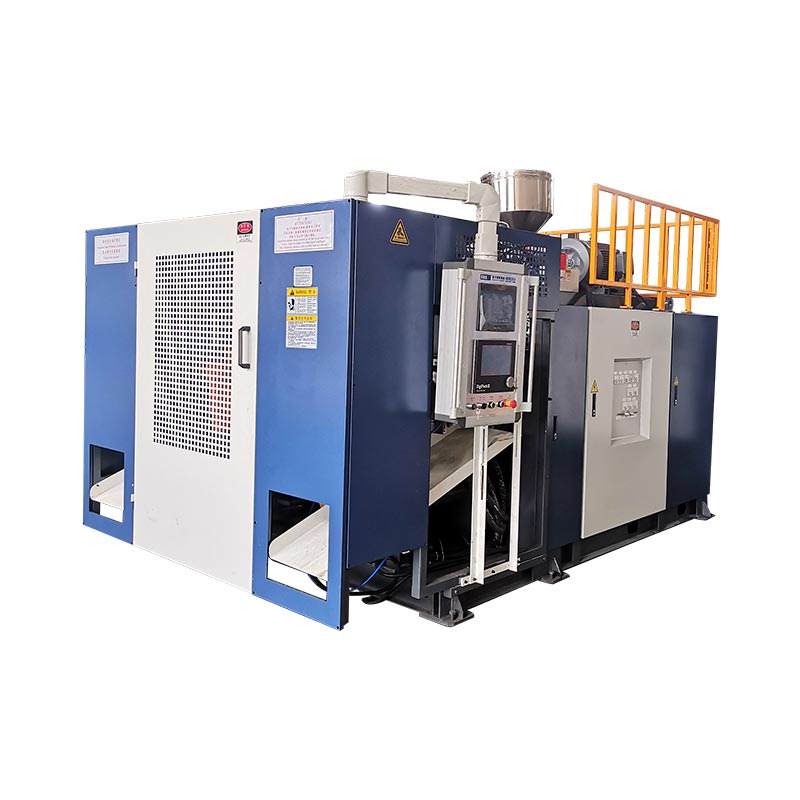
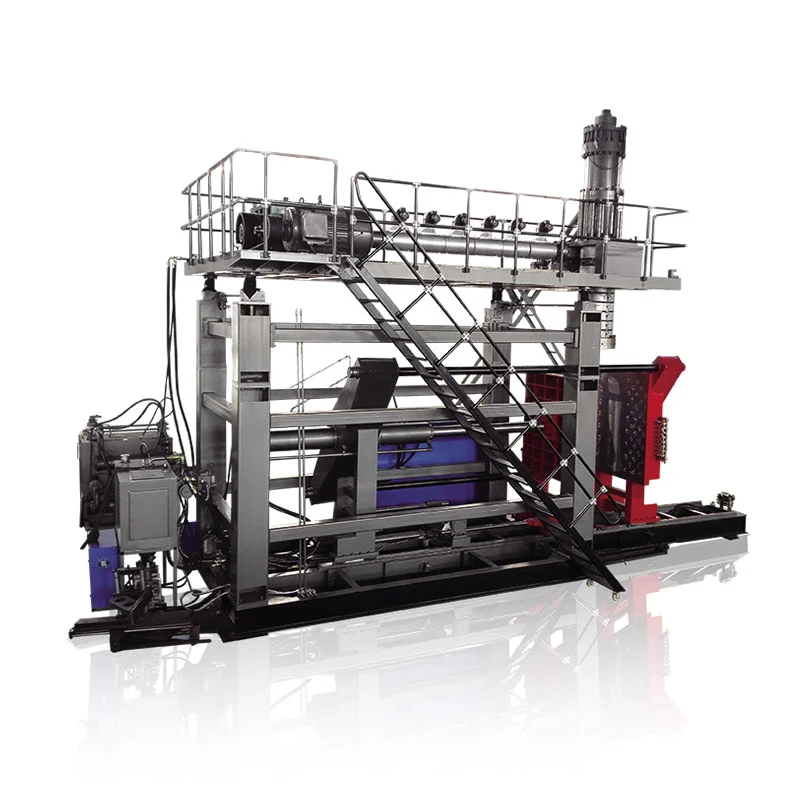
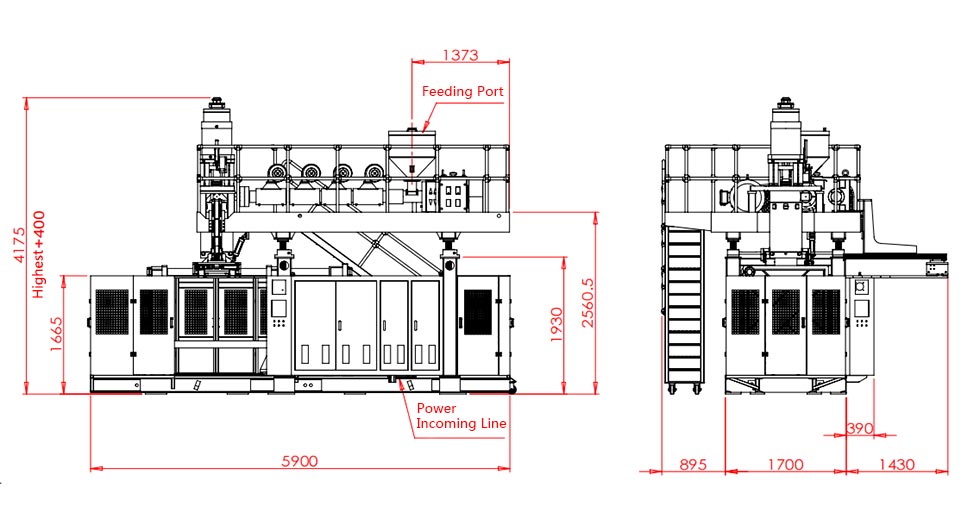
Milih hiji mesin blow molding botol HDPE ku cocog gambar botol, résin kelas, perenah kapang jeung diperlukeun kaluaran alus-bagian. Pikeun proyék botol Tonjolan, kapasitas liter mesin urang dinyatakeun ngan hiji filter awal; spésifikasi final ogé kudu nutupan beuheung, sebaran témbok, tooling sarta penanganan hilir.
Paménta pikeun mesin botol janten langkung mangpaat nalika kalebet gambar sareng target beurat. Rincian éta ngantepkeun diskusi alat-alat langkung seueur ukuran mesin. Éta ogé ngalaan patarosan anu mahal pikeun manggihan sanggeus kapang geus diwangun.

Mimitian ku gambar botol anu tiasa dicutat ku batur
Volume nominal botol ninggalkeun loba kaputusan kabuka. Wadah anu jangkung, sempit sareng wadah anu pondok sareng lebar tiasa nahan jumlah anu sami. amplop kapang maranéhanana, posisi beuheung jeung arrangements penanganan masih perlu ulasan misah. Kirimkeun gambar lengkep tinimbang naroskeun ka supplier pikeun milih alat tina kapasitas nyalira.
Kaasup dimensi luar maksimum, target beurat rengse tur panutupanana gambar. Identipikasi panel labél, taktak, base jeung cecekelan nanaon. Cirian dimensi anu penting pikeun ngeusian, capping atanapi packing. Upami botol sampel mangrupikeun hiji-hijina rujukan, sebutkeun fitur mana anu kedah tetep sareng anu tiasa robih.
Pisahkeun volume eusian nominal ti volume brimful. Tangtukeun ogé naha beurat anu dinyatakeun kalebet lampu kilat anu tiasa dicabut. Hiji gambar kalawan dadasar beurat teu jelas bisa ngakibatkeun maker kapang jeung supplier mesin pikeun digawe ka arah target béda.
| Input | Naon anu diperlukeun review parabot |
|---|---|
| Awak botol | Dimensi, volume dadasar, bentuk, cecekelan jeung rentang beurat disatujuan. |
| Beuheung jeung panutupanana | Rengse gambar, cap atawa pompa rinci, beungeut sealing jeung métode inspeksi. |
| Bahan | Resin kelas, warna, aditif jeung regrind diusulkeun atawa eusi PCR. |
| Rencana produksi | Diperlukeun kaluaran ditarima, shifts, campuran produk na changeovers rencanana. |
| Syarat kualitas | Tembok kritis, dimensi, penampilan sareng tés pakét anu tiasa dianggo. |
Ti sisi mesin-gedong, patarosan mangpaat nyaeta naha hiji setelan sapuk bisa minuhan sakabeh sarat ieu babarengan. Anu meuli tiasa nyatujuan penampilan botol bari tim ngeusian masih peryogi jangkungna beuheung anu béda. Ngarengsekeun masalah éta awal ngajaga éta kaluar tina tahap panarimaan alat.
Pikeun botol anu tos aya, kirimkeun révisi gambar ayeuna sareng conto wawakil babarengan. Ngajelaskeun sagala masalah dipikawanoh, kayaning capping hésé atawa kelim handap lemah. Tujuanana nya éta pikeun ngawétkeun fitur katuhu bari méré supplier masalah jelas pikeun ngajawab.
Kinggle urangpituduh design kapang Tonjolan niupnyambungkeun inputs produk ieu ka kapang, ciwit-off, cooling jeung mesin interfaces. Tetep eta pakét gambar napel cutatan, ku kituna parobahan konfigurasi engké boga rujukan katempo.
Sebutkeun kelas HDPE, sanés ngan ukur nami polimér
HDPE ngajelaskeun kulawarga material. Teu ngaidentipikasi spésifikasi processing lengkep. LyondellBasell daptar sasmita HDPE pikeun sababaraha prosés, kaasup Tonjolan niup molding, suntik molding na rotational molding. Catetan pameseran anu nyebatkeun ngan ukur "HDPE" nyéépkeun kelas anu saleresna teu tiasa direngsekeun.Sumber: tinjauan LyondellBasell HDPE.
Kirimkeun lambaran data téknis ayeuna tina supplier résin sareng gambar botol. Catet designation kelas jeung kaayaan tés gigireun nilai lebur-aliran na. Masihan supplier mesin diusulkeun warna masterbatch sarta informasi aditif ogé. Input ieu kalebet dina rencana uji coba, sanaos botolna katingali saderhana.
Pikeun deterjen atanapi botol kimia rumah tangga, bahas résistansi retakan stres lingkungan sareng résin sareng tim bungkusan. ExxonMobil ngajelaskeun trade-offs antara ESCR, processability, stiffness jeung sipat botol sejenna dina program teknis HDPE na. Pilihan résin kedah ngeunteung sarat pakét anu réngsé tinimbang hiji harta bahan tunggal.Sumber: ExxonMobil PE Innovation Week, botol HDPE sareng sési wadah.
Regrind sareng bahan daur ulang saatos konsumen ogé peryogi definisi anu jelas. Sebutkeun sumber, proporsi anu direncanakeun sareng metode penanganan. Nyimpen rékaman tina bets bahan dipaké pikeun persetujuan. Upami kutipan nganggap résin parawan tapi produksina nganggo campuran anu béda, percobaan aslina henteu deui ngagambarkeun kaayaan produksi pinuh.
Paménta mangpaat naroskeun ka supplier pikeun ngadokumentasikeun bahan anu dianggo pikeun proposal kaluaran na. Nu ngajadikeun parobahan engké gampang assess. Éta ogé masihan dua sisi rujukan umum upami beurat, penampilan atanapi stabilitas prosés robih salami komisioner.
Pilihan bahan sareng pilihan mesin kedah ngahiji. Upami pilihan antara HDPE sareng PP masih kabuka, ngabéréskeun éta kalayan syarat produk heula. TheHDPE versus PP ngabandingkeunngécéskeun yén kaputusan saméméhna; pituduh ieu nganggap hiji proyék botol HDPE mangrupakeun jalur dimaksudkeun.
Pastikeun nami mesin ngajelaskeun prosés anu leres
Anu mésér nganggo sababaraha nami pikeun alat anu sami: mesin pembuatan botol HDPE, mesin niupan botol HDPE sareng mesin blow molding HDPE. Istilah-istilah éta ngabantosan ngajelaskeun produk anu dimaksud. petik masih perlu nangtukeun prosés molding sabenerna sarta susunan alat.
Dina extrusion blow molding, sistem ekstrusi ngabentuk tabung molten disebut parison a. Kapang ngarebut éta, hawa ngalegaan kana rohangan, sareng bagianna niiskeun sateuacan dicabut. Trimming sarta inspeksi lajeng nyiapkeun botol pikeun operasi salajengna. Kinggle ngécéskeun runtuyan parabot nakontinyu niup molding pituduh mesin.
Pikeun proyék botol dibahas di dieu, mimitian review kalawanrentang mesin Tonjolan kontinyu. Lajeng cocog susunan kapang-na-sirah kana bagian. Ayana cecekelan, taktak mahiwal atawa beuheung badag kedah janten patarosan tooling, tinimbang ngaleungit dina pedaran mesin generik.
Pilarian pikeun mesin pembuatan botol plastik ogé tiasa ngabalikeun sistem dumasar-preform. Hasilna henteu netepkeun kasaluyuan sareng proyék botol ékstrusi. Tanya naha sistem diusulkeun dimimitian ku pellets résin sarta ngabentuk parison a, atawa dimimitian ku preform misah. Nempatkeun jawaban dina tawaran teknis.
Pikeun alesan anu sami, ulah milih mesin tina pidéo démo nyalira. Identipikasi résin, beurat botol, susunan sirah jeung produk rengse ditémbongkeun. Mesin anu ngabentuk pakét anu béda tiasa nunjukkeun urutanna tanpa ngabuktikeun siklus atanapi kualitas anu diperyogikeun pikeun botol anjeun.
Upami pilihan prosés tetep kabuka, paké anu langkung leganiup molding pituduh mesinsaméméh narrowing spésifikasi. Sakali jalur sapuk, cutatan kedah nami modél, alat, sistem bahan sareng operasi anu kalebet. Nu méré meuli pedaran parabot usable tinimbang kumpulan istilah pilarian.
Tilu rujukan Kinggle nunjukkeun naha liter ngan ukur titik awal
Tabél di handap ngahijikeun nilai anu dipilih tina tilu halaman produk Kinggle. Ieu rujukan mesin diterbitkeun, dipariksa 29. September 2026. Aranjeunna mantuan layar hiji proposal parabot; botol na tooling masih merlukeun review proyék.
| Widang diterbitkeun | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Susunan stasiun | Bujang | Bujang | Ganda |
| Kapasitas wadahna maksimal | 2 L | 5 L | 5 L |
| Kapasitas lebur HDPE | 30 kg/jam | 55 kg/jam | 80 kg/jam |
| Diaméter screw | 50 mm | 60 mm | 70 mm |
| kakuatan clamping | 40 kN | 65 kN | 65 kN |
| Ukuran kapang maksimum, W × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Ketebalan kapang | 160 nepi ka 300 mm | 200 nepi ka 310 mm | 200 nepi ka 310 mm |
| Jarak puseur maot-sirah ganda | 130 mm | 150 nepi ka 180 mm | 150 nepi ka 180 mm |
Sumber: tilu kaca produk Kinggle numbu. Diterbitkeun kapasitas lebur mangrupakeun rujukan bahan-throughput. Teu dijamin laju rengse-botol. Baris spasi paeh-sirah ngajelaskeun konfigurasi éta; éta henteu netepkeun yén sirah ganda kalebet dina unggal petik dasar.
Bandingkeun dua éntri 5 L. Duanana nyebarkeun dimensi kapang maksimum sarua jeung gaya clamping. Diaméter screw maranéhanana sarta kapasitas lebur HDPE béda. Milih platform stasiun ganda kituna ngalibatkeun leuwih ti nambahkeun posisi kapang sejen ka spésifikasi disebutkeun idéntik.
Pikeun anu meuli, babandingan éta nyababkeun paménta praktis: nunjukkeun perenah kapang anu diusulkeun sareng itungan paménta bahan di gigireun modél anu dipilih. Mesin tiasa lulus cek volume-botol nominal bari perenah rongga anu diusulkeun masih peryogi panyesuaian.
Rujukan KGB2L anu langkung alit ogé gaduh amplop perkakas anu béda sareng nyebarkeun jarak dua sirah. Botol anu cocog pikeun platform éta salaku bagian tunggal panginten peryogi ulasan anu kapisah nalika anu mésér nyuhunkeun sababaraha bagian per acara cetakan. Volume botol nyalira teu tiasa settle sual éta.

Tetep ngabandingkeun model napel ringkes produk. Upami botolna langkung lega, beuratna robih atanapi target produksi naék, tingali deui sawah anu kapangaruhan. Ieu langkung mangpaat tibatan milih mesin panggedena dina daptar sareng nganggap yén unggal botol anu langkung alit bakal cocog sareng konfigurasi standar na.
Pariksa kapang, maot huluna jeung stasiun dina gambar sarua
Jumlah stasion, count sirah jeung cacah rongga ngajelaskeun bagian béda tina susunan produksi. A stasiun kadua nyadiakeun posisi kapang sejen. Sababaraha toko maot nyadiakeun sababaraha parisons. Rongga kapang ngahartikeun produk-produk anu dibentuk salami acara cetakan. Proposal kedah nunjukkeun kumaha bagian-bagian ieu tiasa dianggo babarengan.
Kinggle urangmulti-sirah versus pituduh multi-ronggangajelaskeun terminologi. Anggo éta pikeun maca gambar perenah, teras naroskeun jumlah outlet sareng jarak anu saleresna. Kecap "mesin ganda" ninggalkeun teuing rohangan pikeun salah paham.
Mimitian ku fit fisik
Bandingkeun dimensi kapang jeung gambar mesin disatujuan. Ngawengku rinci ningkatna, ketebalan, clearance bukaan sareng sambungan. Ninggalkeun review clearance final ka alat jeung kapang suppliers; maksimum katalog teu nembongkeun unggal selang, pas atawa komponén pindah.
Spasi sirah nyaéta cék anu misah. Sababaraha botol sempit tiasa nyocogkeun kana kapang dimana jumlah botol anu langkung ageung henteu cocog. Tanya pikeun puseur rongga jeung outlet maot dina hiji pintonan. Éta ngamungkinkeun para supplier mariksa susunan sateuacan pakét alat dileupaskeun.
Lajeng marios runtuyan produksi
Pilih jumlah stasiun tina beban kerja anu direncanakeun sareng siklus anu diusulkeun. Mesin stasiun ganda tiasa ngagentos posisi kapang, tapi sistem ekstrusi sareng alat hilir kedah ngadukung sekuen éta. Kinggle urangsingle- versus ngabandingkeun stasiun gandaméré sawala konfigurasi lega.
Pertimbangkeun ogé campuran produk. Pabrik sareng pesenan ulangan pikeun hiji botol gaduh masalah jadwal anu béda ti pabrik anu sering ngarobih cetakan sareng warna. Tanya supplier pikeun ngajelaskeun naon parabot robah antara produk diusulkeun. Tetep jawaban éta misah ti siklus démo panggancangna.
Pikeun sél produksi anyar, ménta hiji tata perenah nu nangtukeun duanana alat ngabentuk jeung jalan ngaleupaskeun. Témbongkeun mana botol jeung lampu kilat indit sanggeus unggal kapang muka. Gambar anu jelas masihan tim pameseran, produksi sareng perkakas susunan anu sami pikeun ditinjau.
Sambungkeun botol per jam kana bahan anu kedah diolah ku extruder
Tulis target produksi salaku botol anu ditarima per jam, kalayan periode pangukuran anu ditetepkeun. Lajeng dianggo mundur ngaliwatan rejects, bahan dijieun kotor jeung runtuyan mesin. Hal ieu méré supplier paménta pikeun evaluate tinimbang hiji pamundut speed unexplained.
Beurat botol réngsé sareng beurat kabentuk kotor mangrupikeun input anu béda. Extruder ogé ngolah bahan anu janten lampu kilat anu tiasa dicabut. Pamulihan bahan éta tiasa mangaruhan kasaimbangan bahan sareng biaya pameseran, tapi éta henteu ngaleungitkeun padamelan ékstrusi awal.
Conto perencanaan ilustrasi, sanes tés produksi Kinggle
Anggap target 600 botol ditarima per jam, laju ditampa 95% jeung 90 g bahan dijieun kotor per posisi botol. Anggap botol rengse weighs 70 g.
Dibutuhkeun botol kabentuk: 600 ÷ 0,95 ≈ 632 per jam
Paménta lebur kotor: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/jam
Bahan dina botol ditarima: 600 × 0,070 = 42,0 kg / h
Bédana kalebet bahan di luar botol bérés anu ditampi. Ieu lain itungan leungitna bahan permanén atawa jumlah résin parawan dibeuli.
Asumsi ieu ngahasilkeun paménta ngalembereh kotor luhureun rujukan KGB5L urang diterbitkeun 55 kg / h. Éta mangrupikeun alesan pikeun ningali deui usulan. The KGB5D urang diterbitkeun 80 kg / h mupus babandingan massa-aliran awal ieu, tapi percobaan botol tetep kudu netepkeun waktu siklus, kualitas sarta kapasitas hilir.
Entong kéngingkeun perbandingan éta kana janji 600 botol anu saé per jam. Contona nyaéta itungan screening ngagunakeun inputs dianggap. Produksi sabenerna merlukeun résin disatujuan, kapang, beurat, kaayaan cooling sarta konfigurasi mesin.
Sebutkeun kumaha lirén diatur dina catetan kaluaran. Interval jalan anu stabil sareng shift lengkep mangrupikeun windows ukuran anu béda. Lamun nasabah perlu komitmen shift, kaasup perlakuan sapuk tina ngamimitian, inspeksi, ngarecah rencanana tur changeovers.
Tabel produk Kinggle labél rujukan lajuna salaku siklus garing. Catet labél éta sacara akurat sareng naroskeun proposal kaluaran anu katampi pikeun botol anjeun. Anu meuli kedah tiasa ngalacak hasil anu dicutat deui kana kaayaan percobaan sareng metode cacah.
Botolna kedah pas dina beuheung, témbok sareng dasarna
Sampel persetujuan anu mangpaat ngagambarkeun pakét anu bakal dieusi sareng dikirim ku nasabah. Mimitian ku botol sareng panutupanana anu dimaksud babarengan. Tanya tim bungkusan pikeun ngaidentipikasi fitur sealing, dimensi jeung métode tés anu bakal mutuskeun ditampa.
Pikeun beuheung, kaasup gambar finish jeung cap disatujuan, pompa atawa panutupanana lianna. Catet ukuran atanapi pangukuran anu bakal mariksa hasilna. Pamariksaan visual awak botol teu tiasa ngajawab naha antarmuka panutupanana nyumponan gambarna.
Pikeun témbok, tangtukeun lokasi anu penting sareng kumaha aranjeunna bakal diukur. Beurat botol rata-rata ngabantosan pikeun kontrol produksi, tapi henteu mendakan bahan dina bagian éta. Hiji peta témbok sapuk ngajadikeun taktak, cecekelan wewengkon sarta basa gampang ngabahas salila sidang.
Theprogramming parison jeung pituduh ketebalan témbokngécéskeun kumaha kontrol profil pakait sareng distribusi bahan. Anggo diskusi éta pikeun nangtukeun hasil anu diperyogikeun. Jumlah titik controller nyalira sanes gaganti pikeun botol diukur.
Dina dasarna, satuju kana kelim relevan, nangtung beungeut jeung penampilan cék. Kalebet naon waé bocor, teundeun atanapi uji beban luhur dina rencana katampi, kalayan metode sareng kriteria na. Sarat anu dianggo asalna tina pamakean pakét sareng spésifikasi palanggan.
Candak sampel dina cara nu ngajaga asal maranéhanana ditingali. Identipikasi rongga sareng stasion, rekam setélan, sareng ngawétkeun detail batch bahan. Lamun hasil béda antara posisi, tim lajeng bisa ngalacak ka bagian husus tina setelan.
Tetep sampel disatujuan tur rékaman inspeksi jeung révisi gambar ahir. Aranjeunna masihan tim komisioner hal anu langkung tepat tibatan poto pikeun réproduksi. Thepituduh uji ditampa pabrik mesinnyadiakeun kerangka pikeun documenting ngajalankeun jeung bukti balik ditampa.
Menta sél produksi botol jeung wengkuan tangtu
Kutipan mesin dasar tiasa ngantunkeun sababaraha barang proyék di luar hargana. Tanya supplier pikeun ngaidentipikasi kapang kaasup, tooling sirah, penanganan bahan jeung operasi hilir. Pasang alat anu disayogikeun ku pembeli dina daptar anu sami supados tim pamasangan tiasa ningali wates lengkep.
Pariksa syarat hawa sareng cai ngalawan konfigurasi anu diusulkeun. Catet kaayaan suplai anu diperyogikeun sareng lokasi sambungan dina dokumén proyék. Kinggle urangutiliti jeung pituduh tata perenah pabriknyertakeun inpormasi anu dipikabutuh pikeun persiapan situs.
Mutuskeun dimana trimming sarta nguji bocor bakal lumangsung. Terangkeun kumaha botol ngahontal operasi ngeusian atanapi bungkusan, sareng kumaha bagian anu ditolak kaluar tina garis. Nalika hiji fungsi otomatis dipénta, ménta supplier pikeun ngaranan alat-alat anu ngalakukeun eta jeung panganteur na jeung mesin molding.
Paké runtuyan handap pikeun nyiapkeun pamundut pikeun cutatan. Tiap hambalan ngahasilkeun hal supplier bisa marios, tinimbang preferensi umum pikeun mesin gancang atawa pinuh otomatis.
- Gantelkeun botol sareng gambar panutupanana, atanapi kirimkeun conto anu jelas.
- Daptar kelas résin, beurat réngsé sareng campuran bahan anu diusulkeun.
- Setel target kaluaran anu ditampi sareng terangkeun jadwal shift sareng robih produk.
- Nerangkeun kapang anu tos aya, alat bantu sareng jasa pabrik anu kedah dianggo ku alat énggal.
- Nangtukeun pamariksaan anu diperyogikeun, rékaman percobaan sareng alat anu kalebet dina pangiriman.
Tanya tawaran teknis pikeun ngajawab unggal item. Éta kedah ngaidentipikasi modél anu diusulkeun sareng perenah alat, teras ngajelaskeun kaayaan dibalik proposal produksina. Sakur input anu kabuka kedah tetep katingali dugi ka disatujuan.
Pikeun proyék kalawan sababaraha botol, ngalebetkeun rentang pinuh di mimiti. Cirian produk mana anu paling sering dijalankeun sareng anu netepkeun syarat alat anu paling ageung. Ieu ngabantuan supplier marios jadwal produksi sareng amplop peralatan.
Ngarencanakeun garis botol HDPE?
Kirimkeun Kinggle gambar botol sareng target produksi anjeun.Kalebet kelas résin, detil panutupanana sareng inpormasi kapang anu aya. Input ieu ngadukung tinjauan konfigurasi sareng kutipan anu aya hubunganana sareng produk anjeun anu saleresna.
Patarosan anu sering ditaroskeun
Mesin naon anu kuring kedah pertimbangkeun pikeun botol HDPE?
Pikeun proyék botol Tonjolan, mimitian ku mesin Tonjolan niup molding kontinyu sarta marios gambar botol, résin, kapang jeung kaluaran diperlukeun babarengan. Kinggle's KGB2L, KGB5L sareng KGB5D nyayogikeun titik rujukan wadah leutik. Pilihan ahir gumantung kana alat anu disatujuan sareng kaayaan produksi.
Naha mesin blow molding 5 L tiasa ngahasilkeun botol anu langkung alit?
Panginten, upami kapang, alat paeh, jarak sareng susunan panyabutan cocog sareng botol-botol éta. Kapasitas wadahna maksimal henteu nangtukeun unggal produk anu cocog. Kirimkeun gambar botol anu langkung alit sareng target produksi, teras naroskeun ka supplier pikeun ngonfirmasi konfigurasi lengkep pikeun unggal produk.
Naha mesin stasiun ganda peryogi sirah paeh ganda?
No.. Stasion téh posisi kapang, bari outlet paeh nangtukeun sabaraha parisons disadiakeun dina acara molding. A cutatan kudu nangtukeun duanana misah. Pariksa tata perenah rongga diusulkeun, spasi paeh-sirah jeung kapang susunan saméméh ngabandingkeun dua nawaran mesin.
Sabaraha botol HDPE tiasa dilakukeun ku mesin per jam?
Jawaban gumantung kana botol, beurat dijieun kotor, bahan, tooling, siklus jeung kriteria ditampa. Sebutkeun udagan salaku botol anu ditampi per jam dina kaayaan anu disatujuan. Anggo kapasitas lebur anu diterbitkeun pikeun pamariksaan paménta bahan awal, teras pariksa tingkat botol réngsé dina uji coba.
Naha mesin tiasa ngajalankeun HDPE daur ulang?
Mastikeun sumber bahan sabenerna sarta dimaksudkeun adun kalawan supplier nu. Lebetkeun bahan éta dina uji coba sareng evaluasi botol anu dihasilkeun ngalawan sarat anu disatujuan. Katerangan mesin HDPE umum henteu netepkeun persentase eusi daur ulang anu tiasa ditampi pikeun unggal pakét.
Inpormasi naon anu diperyogikeun pikeun kutipan mesin botol HDPE?
Nyayogikeun gambar botol sareng panutupanana, kelas résin, beurat target, syarat kaluaran anu ditampi sareng jadwal parobahan produk. Tambahkeun rinci kapang aya, Utiliti situs jeung parabot hilir diperlukeun. Satuju kana kriteria uji coba sareng pamariksaan supados kutipan ngajelaskeun hasil produksi anu tiasa dievaluasi ku dua sisi.
Rujukan mesin numbu ka halaman produk Kinggle anu diterbitkeun. Conto produksi numerik ngagunakeun asumsi anu dinyatakeun sareng sanés hasil mesin anu diukur. Pikeun pesenan khusus, paké spésifikasi téknis anu sapuk, gambar alat sareng rékaman ditampa.