The cacad katempo sarua bisa datangna ti résin, formasi parison, tooling, hawa, cooling, kaayaan mesin atawa parobahan resep undocumented. Pituduh ieu mantuan tim produksi manggihan bukti mangpaat munggaran saméméh ngarobah setelan.

Catetan terminologi:Tim produksi internasional tiasa nyauran topik anu saminiup molding defects, masalah blow molding jeung solusi, cacad botol plastikatawaniup kabentuk defects bagian. Éjahan jeung bagian ngaran robah; métode diagnostik dumasar-bukti henteu.
Mimitian ku alur kerja diagnostik opat lapis
Daptar mungkin sabab mangpaat, tapi ogé bisa ajak adjustment acak. A runtuyan hadé narrows lepat ti bagian rengse balik ngaliwatan prosés. The résin supplier pituduh tiLyondellBasell, Plastik FormosajeungTeknor ApexSadayana nunjukkeun yén hiji gejala tiasa gaduh sababaraha prosés, bahan sareng alat anu nyababkeun.
Tanya opat patarosan sateuacan noél resep
- Naha cacadna lokal atanapi global?Hiji sisi nunjukkeun die centering, kapang alignment, cooling saimbangna atanapi venting localized. Unggal rongga atanapi unggal bagian nunjukkeun masalah anu dibagi, suhu, tekanan, utiliti atanapi urutan.
- Éta bisa diulang atawa intermittent?Cacat dina posisi anu sami unggal siklus nunjuk ka arah géométri, perkakas atanapi acara prosés anu disingkronkeun. A cacad pindah titik leuwih mindeng nuju Tonjolan teu stabil, kontaminasi, Utiliti, eupan balik sensor atawa variasi shot.
- Naon robah langsung saméméh éta muncul?Pariksa pisan bahan, persentase regrind, warna, révisi resep, jasa kapang, perbaikan manaskeun, sirkuit cai, paménta hawa, handover shift jeung kaayaan ngamimitian-up.
- Naha pangukuran satuju sareng penilaian visual?Wadahna tiasa katingalina tiasa ditampi nalika témbok minimum, beurat, dimensi beuheung, kinerja bocor atanapi beban luhur parantos pindah di luar sarat anu disatujuan.
Extrusion blow molding cacad ngungkulan matrix
Paké tabel ieu salaku jalur ka cék munggaran, teu salaku lambar setelan universal. Kelas résin, géométri bagian, sirah paeh, kapang, jinis mesin sareng spésifikasi kualitas nangtukeun jandela operasi anu leres.
| Cacad atawa istilah pilarian | Lapisan sabab kamungkinan | Bukti munggaran pikeun dipariksa | Arah koréksi |
|---|---|---|---|
| Flash kaleuleuwihan | Loba teuing bahan dina ciwit, kapang teu pinuh nutup, masalah clamp, dipaké atawa ruksak ciwit-off, alignment atawa timing | Lokasi flash na ketebalan, kapang-tutup posisi, eupan balik clamp, beurat bagian, kaayaan ciwit-off | Panutupan anu leres atanapi kaayaan alat; lajeng redistribute bahan tinimbang ngurangan sakabéh bagian ambing |
| Ipis atawa lemah ciwit-off | Ngalembereh panas teuing, bahan teu cukup dina las, géométri ciwit teu cocog, kaleuleuwihan atawa mimiti pre-niup | bagian las, posisi parison, actuals hawa, pre-niup timing, kaayaan tooling disatujuan | Mulangkeun baseline termal sareng timing stabil; mariksa kapang saméméh nambahkeun beurat global |
| Ciwit-off motong atanapi pamisah | Parison tiis, ciwit seukeut atawa ruksak, gancang kapang nutup, misalignment | Bagian kalayan lampu kilat masih napel, lokasi potong, gerakan kapang jeung ujung tooling | Ngalereskeun karuksakan fisik / alignment tur pariksa runtuyan kapang-nutup; nyieun ukur parobahan termal dikawasa |
| Ketebalan témbok henteu rata | Posisi profil, die centering, parison sag, kaluaran teu stabil, shift kapang, cooling asimétri atawa manteng | Peta témbok tetep dina sababaraha siklus, beurat bagian, eupan balik gap paeh sareng sisi cacad | Misahkeun kabutuhan profil lokal tina asimétri mékanis; ngagunakeun peta témbok disatujuan |
| juru ipis, taktak atawa cecekelan | Manteng lokal tinggi, parison leutik teuing atawa misplaced, bahan diprogram cukup, kontak mimiti | Lokasi témbok minimum, diaméter / panjang parison, alignment profil-ka-bagian | Teundeun bahan dina zona nuntut sareng mastikeun posisi parison sateuacan ningkatkeun beurat total |
| Parison sag atanapi drawdown | Kakuatan ngalembereh low, suhu kaleuleuwihan, lila hang waktu, parison beurat, kabiasaan résin | Panjang Parison sareng bentukna ngalawan waktos, kaayaan lebur saleresna, waktos serelek / mindahkeun | Shorten waktos unsupported atanapi nyaimbangkeun ngalembereh tur kaluaran dina jandela prosés disatujuan |
| Parison curl atanapi hooking | Teu saimbangna suhu paeh, misalignment, kontaminasi dina lip paeh, aliran henteu rata | Arah curl, kaayaan haneut-up, kaayaan paeh-lip jeung sirah-zona sabenerna | Ngawenangkeun stabil pemanasan-up; mariksa jeung bersih ngagunakeun prosedur disatujuan; alignment bener tinimbang compensating di kapang |
| Parison kasar, ngalembereh narekahan atawa kulit jeruk | Instability aliran, laju geser teu cocog, kaayaan suhu, taneuh paeh atawa kapang kasar / ventilasi goréng | Naha roughness aya dina parison bébas, laju Tonjolan, permukaan kapang jeung vents | Identipikasi parison versus asal kapang; mawa prosés Tonjolan deui kana jandela stabil |
| Gelembung atawa rongga | Uap/kondensasi, gas terperangkap, pergaulan goréng, leakage/degradasi bahan, kontaminasi | Penanganan bahan, kaayaan hopper/tikoro, pola gelembung, sarat résin jeung konsistensi ngalembereh | Leupaskeun sabab bahan-nanganan; pariksa kaayaan campur jeung alat saméméh nambahkeun tekanan balik |
| Bintik hideung atanapi tanda kaduruk | Résin didegradasi, bintik paéh, régrind terkontaminasi, waktos cicing kaleuleuwihan atanapi pareum / ngamimitian anu salah | Nalika bintik mimiti, warna / regrind pisan, kaayaan ngabersihan, sajarah suhu sareng downtime | Karantina bahan anu disangka sareng turutan prosedur beberesih / beberesih anu disatujuan; miceun sumber degradasi |
| Paéh garis atanapi corétan | Rusak/kotor paeh lip, kontaminasi, bahan didegradasi, warna henteu rata atawa aliran | Naha jalurna dibenerkeun sakitar parison, pamariksaan biwir sareng sajarah parobahan bahan | Nangtayungan surfaces precision tur bersih ku prosedur; campuran bahan bener atawa karuksakan |
| Niup lengkep atanapi rinci goréng | Diwatesan/teu cukup hawa, leakage, ventilasi goréng, parison tiis teuing, timing atanapi parison pondok | hawa mesin-inlet salila niupan, niup-pin segel, vents jeung wewengkon ipis / tacan beres | Balikkeun pangiriman hawa sareng ventilasi; mastikeun candak parison sareng dasar suhu |
| Tiup | Parison lemah atanapi potong, ciwit teu leres, jepitan rendah, régang teuing, parison pondok atanapi niupan agrésif | Asal gagal, parison newak, kaayaan ciwit, peta témbok jeung panutupanana kapang | Ngalereskeun gagal fisik munggaran; ulah nyumputkeun eta ku nambahkeun beurat bagian lega |
| Warpage, handap rocker atanapi beuheung oval | Cooling teu cukup atawa henteu rata, saluran diblokir, panas ngalembereh tinggi, ejection mimiti, distribusi bahan henteu rata | Pasokan / mulangkeun cai, pola suhu rongga, waktos pendinginan sareng parobihan pas-ejection | Mulangkeun panyabutan panas saimbang; teras marios waktos siklus sareng sebaran témbok |
| Tes fungsional bocor atanapi gagal | Kelemahan ciwit, liang jarum, témbok ipis, bérés beuheung, karusakan pamotongan, kontaminasi atanapi pangaturan tés | Cirian posisi gagalna pasti; bagian bagian; pariksa kaayaan tester sarta motong | Lacak kabocoran kana tahap ngabentukna sareng malikan deui tés anu ditetepkeun saatos koreksi |
Bahan sareng ngalembereh defects: turutan loba saméméh mesin
Nalika cacad dimimitian sanggeus résin a, masterbatch atanapi regrind robah, ngawétkeun labél jeung sampel saméméh nyaluyukeun alat. Rékam kelas résin, loba, rasio warna, sumber regrind, layar coét, kaayaan neundeun jeung waktu robah. Campuran anu kacemar tiasa nyiptakeun bintik hideung, goresan, gelembung, garis paéh, las anu goréng sareng ékstrusi anu teu stabil. Hiji adjustment teu bisa ngabenerkeun sakabéh éta.
Uap henteu idéntik dina bahan. Turutan sarat penanganan sareng pengeringan panyadia résin tibatan nganggap unggal résin blow molding peryogi perlakuan anu sami. Kondensasi dina bahan tiis atawa di wewengkon feed masih bisa nyieun masalah sanajan polimér teu normal garing. Panungtun ngungkulan LyondellBasell ngaidentipikasi kondensasi sareng ngalembereh non-uniformity diantara kamungkinan nyababkeun gelembung sareng cacad témbok.
Bintik hideung, haseup jeung bahan kaduruk
Kahiji nangtukeun naha cacad kasebut dibereskeun ka hiji jalur aliran atawa disebarkeun acak. Garis tetep tiasa nunjukkeun lokasi maot / sirah. Specks acak bisa nuturkeun résin kacemar, regrind atawa bahan terdegradasi dileupaskeun tina wewengkon maot. Pariksa eureun lila, paparan suhu luhur, ngamimitian-up na shutdown rékaman, lajeng nganggo mesin- jeung métode purging-disatujuan résin. Ulah kerok permukaan paeh precision kalawan alat unapproved.
Garis-garis warna sareng campuran anu teu konsisten
Pariksa naha streak nuturkeun parobahan material, regrind dénsitas bulk low, interupsi feeder atanapi posisi maot tetep. Mariksa catetan dosing sareng campuran sateuacan ningkatkeun énergi campuran. Langkung tekanan deui tiasa ningkatkeun pergaulan dina sababaraha prosés, tapi ogé tiasa nambihan panas geser sareng waktos tinggal. Réspon anu leres gumantung kana extruder, résin sareng jandela prosés anu diadegkeun.

Cacat Parison sareng ketebalan témbok henteu rata
Parison geus robah saméméh kapang nutup. Maot ngabareuhan naek ukuranana salaku kaluar tooling nu; gravitasi jeung kakuatan ngalembereh low bisa narik eta ka handap; hawa sarta aliran bisa rupa-rupa sabudeureun kuriling. A 2025 ulikan aksés kabuka onformasi parison ngagunakeun data prosés ékstrusiogé Ngaruwat ngabareuhan, drawdown sarta sebaran suhu salaku faktor penting. Ieu naha peta témbok rengse leuwih mangpaat ti ketebalan rata tunggal.
Nalika témbok ipis dina hiji sisi
Ukur posisi circumferential sarua dina sababaraha bagian padeukeut. Lamun sisi ipis tetep dibereskeun relatif ka kapang, mariksa paeh centering, posisi kapang, cooling lokal jeung kontak parison mimiti. Lamun rotates atawa ngalir, nalungtik stabilitas Tonjolan, konsistensi bahan jeung eupan balik. Ulah offset a misalignment mékanis jeung profil pajeulit iwal sabab fisik geus maréntah kaluar.
Nalika sudut, taktak, cecekelan atanapi handap ipis
Fitur ieu manteng parison leuwih ti témbok lempeng. Pastikeun yén parison ngahontal panjang sareng posisi anu leres nalika nutup kapang. Lajeng align bagian kandel diprogram jeung fitur nuntut. Kinggle urangprogramming parison jeung pituduh ketebalan témbokngécéskeun posisi profil, bubuka lokal jeung skala sakabéh di leuwih jéntré.
Nalika ketebalan robah ti siklus ka siklus
Propil sanés mangrupikeun koreksi anu munggaran pikeun prosés anu teu stabil. Bandingkeun suhu sabenerna, kaluaran Tonjolan, accumulator shot atawa posisi mana lumaku, panjangna parison, kabiasaan hidrolik jeung paréntah maot-gap / eupan balik. Stabilkeun prosés sateuacan ngédit seueur titik. Simpen resep anu ditampi salaku révisi anu ditangtayungan ku kituna tim tiasa ngabalikeun perobahan anu teu hasil.
Flash, gagal ciwit-off sareng bagian bocor
Kilat nyaéta bahan di luar rongga anu dibentuk, biasana di sabudeureun garis perpisahan, beuheung sareng ciwit handap. Sababaraha lampu kilat alamiah pikeun extrusion blow molding sareng dipiceun ka hilir. Cacadna nyaéta lampu kilat kaleuleuwihan, asimétri atanapi teu stabil anu mangaruhan pamotongan, kualitas las, beurat, panutupanana atanapi réliabilitas siklus.
Baca pola flash salaku bukti
- Flash dimana-mana:ngabandingkeun beurat bagian, ukuran parison, parantosan kapang-nutup jeung kaayaan clamp.
- Flash dina hiji sisi:mariksa alignment kapang, paralelisme, kaayaan tooling sarta panempatan parison.
- Lampu kilat janten langkung kandel kana waktosna:review drift termal, makéna / kaluaran drift, maké jeung kaayaan hidrolik.
- Flash cimata las salila motong:mariksa géométri ciwit-off, maké, panutupanana jeung prosés motong saméméh ngarobah suhu.
A weld ipis, a las torn sarta parison cut mangrupakeun modus gagalna béda. Pituduh LyondellBasell misahkeun masalah ciwit-off ieu kusabab pangubaran kamungkinan tiasa nunjuk ka arah anu sabalikna. Tetep lampu kilat napel sampel gagal nepi ka asal gagal geus documented.
Lacak bocor ka tahap ngabentuk
Cirian lokasi bocor ti tester, teras bagean bagian upami prosedur kualitas ngamungkinkeun. A bocor dina las handap ngabalukarkeun tim nuju ciwit-off, panempatan bahan jeung cooling. A pinhole dina awak ngabalukarkeun gelembung, kontaminasi, garis paeh atawa témbok ipis lokal. Bocor beuheung tiasa ngalibatkeun formasi finish, motong, posisi sisipan atanapi alat uji. Pariksa tester bocor ku rujukan dipikawanoh saméméh ngarobah prosés molding.
Cacat permukaan: misahkeun parison tina kapang
Titénan parison bébas aman ti luar wewengkon dijaga. Lamun garis atawa roughness geus aya saméméh kapang nutup, nalungtik bahan, stabilitas ngalembereh tur kaayaan paeh. Lamun parison Sigana bisa ditarima tapi beungeut rengse nyaeta kusam, diadu atawa lacks jéntré, mariksa permukaan kapang, vents, niupan, suhu sarta kondensasi.
Kulit jeruk sareng permukaan kasar
Lapisan anu mungkin kalebet aliran parison kasar, ventilasi kapang anu goréng, pangiriman hawa anu rendah atanapi terbatas, bocor di sabudeureun pin niup, parison tiis atanapi permukaan kapang anu ruksak. Pariksa tekanan dina mesin salila acara niup; tampilan compressor nguap di pabrik teu ngabuktikeun yén tekanan sarta aliran ngahontal kapang dina momen diperlukeun. Kinggle urangpituduh tata utilitinyertakeun hawa sarta cooling jalur ti suplai tutuwuhan pikeun sambungan mesin.
Garis maot sareng corétan tetep
Cirian posisi streak sabudeureun bagian jeung ngabandingkeun éta kalayan parison. Lamun tetep tetep, pariksa jalur aliran pakait sanggeus shutdown bener jeung isolasi. A nick dina biwir paeh bisa baranahan dina unggal siklus. Kontaminasi atawa résin didegradasi ogé bisa lodge dina sirah sarta ngaleupaskeun intermittently. Beberesih kedah ngajaga permukaan precision tur turutan prosedur disadiakeun.
Cacat cooling, warpage sareng drift dimensi
Warpage mindeng jadi katingali ngan sanggeus ejection. Bandingkeun bagian langsung saatos bubuka kapang, saatos motong sareng saatos waktos udar anu ditangtukeun. A handap rocker, beuheung oval atawa drift dimensi bisa nuturkeun cooling teu cukup, suhu rongga unequal, saluran cai diblokir, panas lebur tinggi, penanganan mimiti atawa distribusi témbok henteu rata.
Rékam suplai sareng suhu mulang, tekanan sareng-nalika instrumentasi sayogi-aliran pikeun sirkuit kapang anu kapangaruhan. Toel sanes ukuran suhu anu tiasa dipercaya sareng henteu nembongkeun saluran anu diwatesan. Lamun hiji sisi bagian robah bari suplai tutuwuhan tetep stabil, nalungtik manifold lokal, sambungan, saluran jeung kaayaan kapang.
Mesin, HMI sareng utilitas cék sateuacan adjustment prosés
HMI nembongkeun pamundut, eupan balik, kaayaan runtuyan jeung alarm. Teu ngabuktikeun yén klep a dipindahkeun, hawa ngahontal pin niup atawa cai flowed ngaliwatan kapang a. Baca nilai set jeung nilai sabenerna salaku pasangan, lajeng ngabandingkeun layar jeung hasil fisik.
| Observasi | Naon eta bisa misahkeun | Cék aman salajengna |
|---|---|---|
| Nilai set suhu stabil tapi nilai sabenerna drifts | Masalah resep versus sensor, manaskeun, cooling atawa masalah kontrol | Pariksa kaayaan kaluaran, sajarah alarem sareng jalur pamariksaan listrik / termal anu otorisasi |
| Pasokan hawa normal nalika dianggurkeun tapi cacad muncul nalika niupan | Tekanan statik versus tekanan dinamis / watesan aliran | Rékam tekanan mesin-inlet salila paménta pabrik simultaneous |
| Paréntah robah tapi parison atawa bagian teu ngabales | Paréntah resep versus actuator, klep, calibration, nempel atanapi eupan balik masalah | Bandingkeun paréntah sareng eupan balik, teras angkat dina prosedur pangropéa |
| Alarm diulang dina léngkah siklus anu sami | Kajadian acak ngalawan kaayaan permisif, posisi atanapi waktos anu leungit | Ngawétkeun alarm munggaran tur mariksa inputs patali jeung kaayaan fisik |
| Cacat dimimitian sanggeus resep disimpen ieu dimuat | Kasalahan mesin versus resep / kapang / bahan mismatch | Bandingkeun révisi, unit, identitas kapang sareng garis dasar anu ditangtayungan tanpa nimpa bukti |
Ngagunakeun étaSetelan Kinggle HMI sareng pituduh alarempikeun runtuyan terstruktur. Upami masalahna kalebet bocor, ngarobih suhu, minyak kotor, pendinginan terbatas atanapi alarm anu ngulang deui,Daptar pariksa pangropéa preventifmantuan nyambungkeun kualitas produk jeung kaayaan mesin.

Panempoan pabrik: ngawangun rékaman cacad anu tiasa dianggo ku shift anu sanés
"Suhu disaluyukeun sareng ayeuna langkung saé" sanés catetan anu tiasa diulang. A log mangpaat nyambungkeun bagian kasangka kana hiji waktu, kaayaan mesin sarta hasil diverifikasi. Poto cacad kalawan skala atawa lokasi ditandaan nalika praktis, sarta tetep hiji sampel alus disatujuan pikeun babandingan.
| Widang rékaman | Naon anu kudu direbut | Naha éta penting |
|---|---|---|
| Idéntitas | Tanggal / waktos, mesin, kapang, rongga / sirah, révisi produk, operator jeung shift | Némbongkeun naha lepat nuturkeun parabot, tooling atawa handover a |
| Bahan | Resin kelas / loba, masterbatch, sumber regrind jeung proporsi, waktos dimuat | Nyambungkeun cacad kalayan parobahan material tanpa ditebak |
| Gejala | Lokasi pasti, frékuénsi, siklus kahiji, poto jeung sampel dipikagaduh | Misahkeun hiji cacad tetep tina variasi prosés intermittent |
| Kaayaan prosés | Révisi resep, suhu saleresna, beurat bagian, waktos siklus, observasi parison / shot sareng alarm munggaran | Ngawétkeun garis dasar saméméh pangaluyuan mupus bukti |
| Utiliti | Mesin-inlet hawa jeung kaayaan cai salila produksi; kaayaan hidrolik relevan | Nembongkeun masalah tutuwuhan atawa panyabutan panas babarengan |
| Parobahan dikawasa | Nilai heubeul, nilai anyar, alesan, jalma jeung waktu | Nyegah sababaraha parobahan sakaligus tina nyumputkeun cukang lantaranana |
| Verifikasi | Stabil-siklus count ditetepkeun ku tutuwuhan, peta témbok, beurat, diménsi sarta tés fungsional diperlukeun | Ngabuktikeun naha koreksi ningkat sarat sabenerna |
Nalika eureun nyaluyukeun jeung escalate
- Penjaga, interlock, eureun darurat atanapi kontrol énergi-bahaya henteu jalan sakumaha anu dimaksud.
- Tabrakan mékanis, gerakan anu teu kaduga, kaayaan listrik panas, bocor hidrolik atanapi komponén tekanan anu ruksak disangka.
- Cacat anu sami tetep saatos bahan anu diverifikasi, utilitas sareng garis dasar resep anu disatujuan disimpen deui.
- Paréntah jeung eupan balik sabenerna teu satuju, atawa prosés nu teu ngabales predictably kana parobahan dikawasa.
- Perbaikan alat, kalibrasi, robih program atanapi operasi di luar jandela prosés anu disatujuan bakal diperyogikeun.
Nyegah defects ngulang dimimitian saméméh commissioning mesin
Pikeun mesin extrusion blow molding anyar atawa kapang anyar, tangtukeun bukti ditampa saméméh sidang. Nyadiakeun gambar bagian, résin kelas, beurat target, lokasi témbok kritis, beuheung jeung dimensi sakabéh, trimming rencana, bocor atawa tes tekanan, kriteria visual, udagan kaluaran jeung utilitas tutuwuhan. A laporan percobaan mangpaat nyambungkeun sampel ditarima kana kapang pasti, bahan jeung révisi resep.
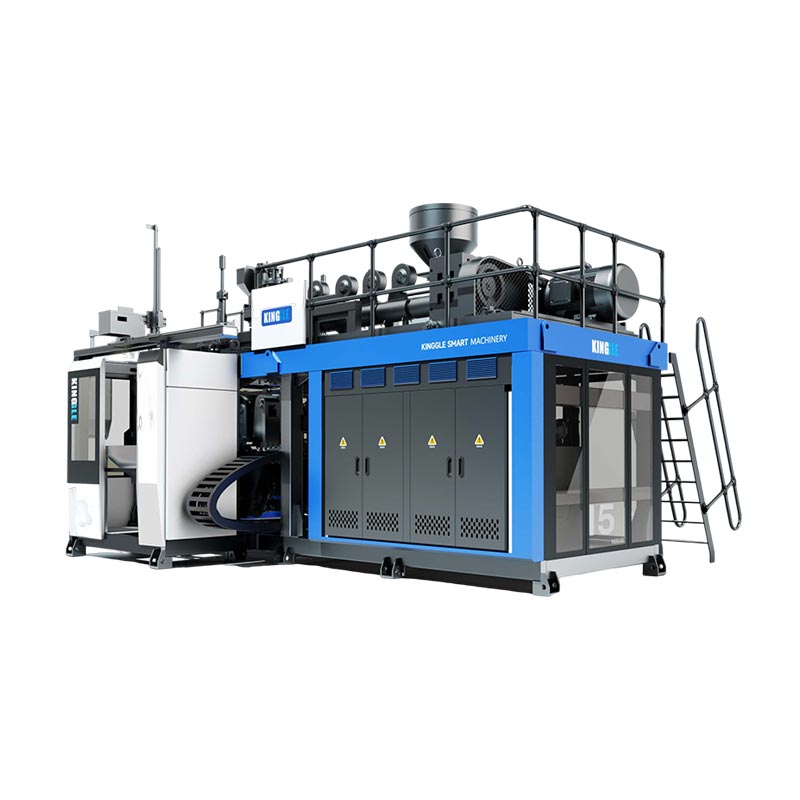
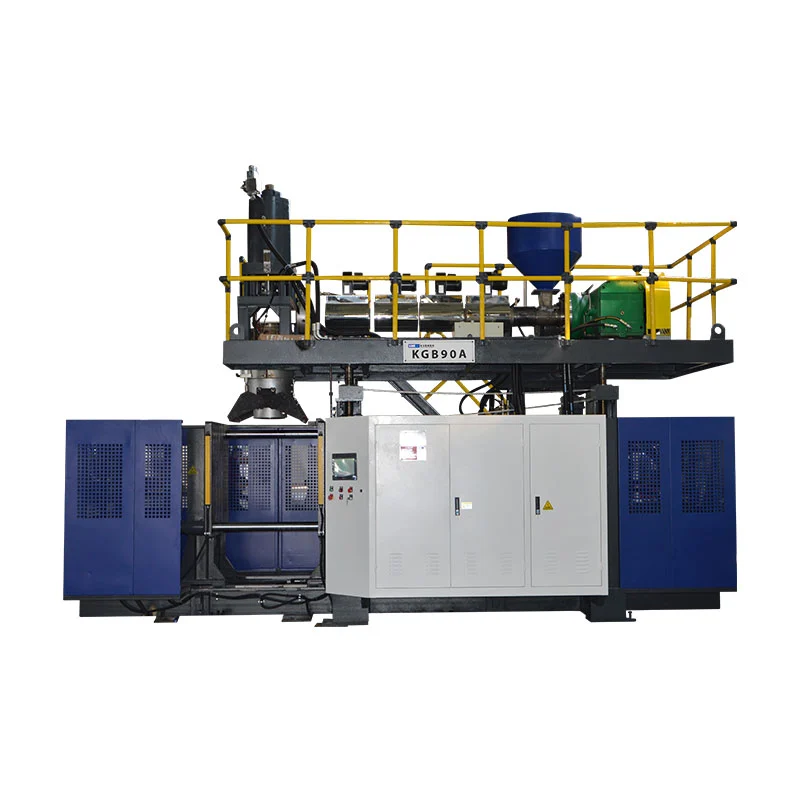
Wadah leutik sareng proyék-proyék output tinggi tiasa cocog sareng amesin extrusion niup molding kontinyu. Bagian anu langkung ageung atanapi langkung beurat panginten peryogiaccumulator niup molding mesin. Pilihan anu leres gumantung kana bagian sareng pakét prosés, sanés nami cacad nyalira. Kotektak Kinggle urangaplikasi blow moldingatawa ngirim inpo produk sabenerna pikeun sawala proyék-spésifik.
Patarosan anu sering ditaroskeun
Naon anu paling umum extrusion blow molding defects?
Cacat umum kaasup lampu kilat kaleuleuwihan, lemah atawa motong ciwit-off, ketebalan témbok henteu rata, sudut ipis, parison sag atanapi curl, narekahan ngalembereh, gelembung, specks hideung, garis paeh, niupan teu lengkep, blow-outs, warpage sarta leaks.
Naon anu jadi sabab ketebalan témbok henteu rata dina blow molding?
Mungkin sabab kaasup posisi profil, maot centering, parison sag, Tonjolan teu stabil atawa ukuran shot, alignment kapang, cooling unequal sarta jumlah manteng diperlukeun ku géométri bagian.
Kumaha anjeun ngurangan lampu kilat dina extrusion blow molding?
Pariksa heula dimana flash lumangsung, beurat bagian, panempatan parison, kapang-nutup parantosan, kabiasaan clamp, alignment sarta kaayaan ciwit-off. Koréksi panutupanana atanapi kasalahan perkakas sateuacan ngarobih beurat bagian global.
Naha aya gelembung dina bagian blow molded?
Alesan anu mungkin kalebet kondensasi atanapi lembab, gas anu kajebak, teu seragam lebur, bocor bahan, bahan anu didegradasi sareng kontaminasi. Pariksa sarat résin jeung jalur bahan saméméh ngarobah prosés.
Naha program parison tiasa ngalereskeun unggal cacad témbok ipis?
No. programming Parison teu bisa reliably ngabenerkeun misalignment paeh, Tonjolan teu stabil, alat ruksak, cooling goréng, posisi kapang lepat atawa actuator malfunctioning.
Naon anu kedah dirobih heula nalika ngungkulan masalah blow molding?
Mulangkeun heula sareng pariksa bahan anu disatujuan, resep, utilitas sareng garis dasar kaayaan mesin. Saatos ngaidentipikasi lapisan anu paling dipikaresep, robih hiji variabel anu dikontrol sareng ulang pangukuran bagian anu sami.
Naha cacad anu sami deui dina shift anu sanés?
Defects ngulang sering balik nalika révisi resep, parobahan bahan, bacaan utiliti, alarem sarta lampah corrective teu dirékam konsistén. Log cacad anu dibagi sareng garis dasar anu dilindungi ngajantenkeun prosésna tiasa diulang deui.