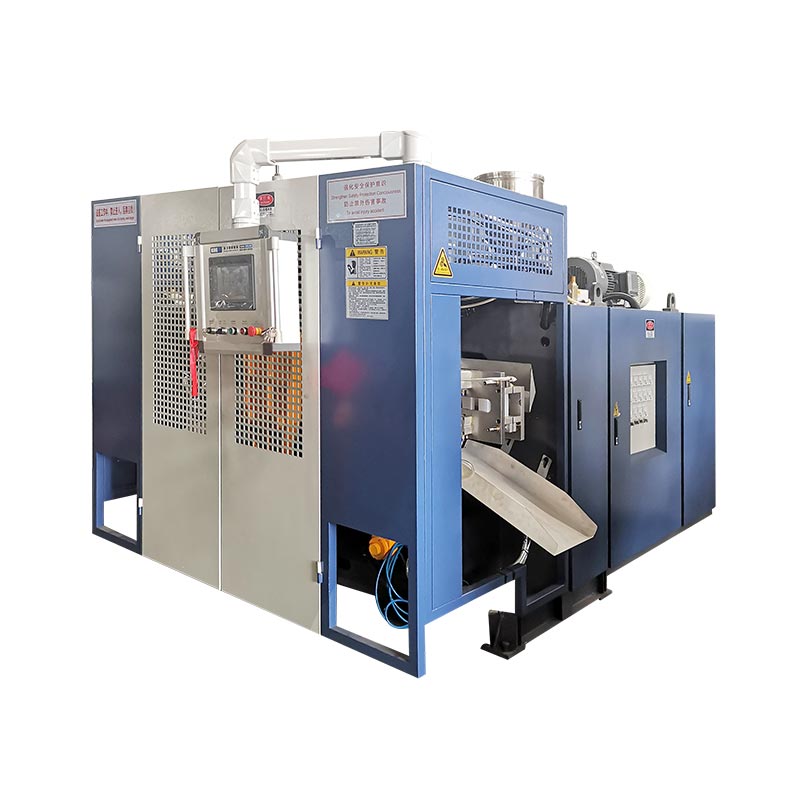
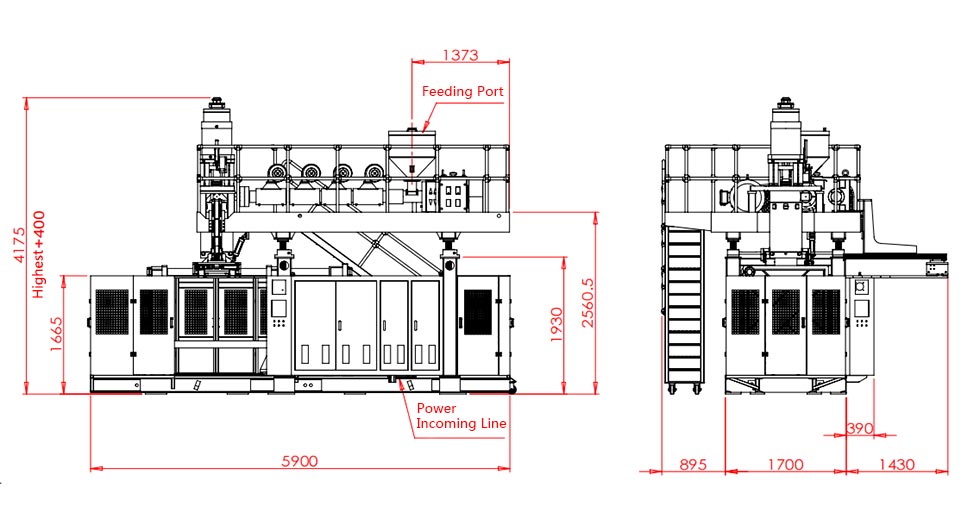
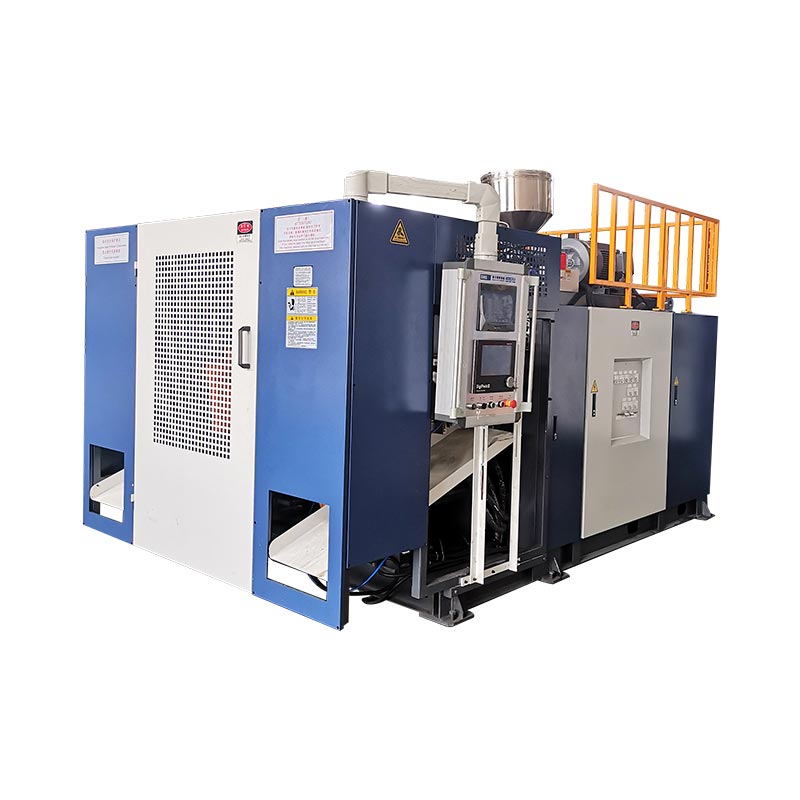
Dina kaca ieu
Naon téh mesin niup molding plastik?
Blow molding nyaéta prosés manufaktur pikeun bagian plastik kerung. mesin melts résin palastik, ngabentuk kana bentuk lemes, sarta ngagunakeun hawa dikomprés mun inflate bentuk éta ngalawan dinding kapang a; nalika tiis, bagian nahan bentuk kapang. Opat tahap nangtukeun unggal mesin -pemanasan (plasticizing), ngabentuk (parison atanapi preform), niupan, sarta cooling- sareng bédana antara jinis mesin gumantung kana kumaha bentuk lemes diciptakeun sateuacan hawa diwanohkeun.
Mesin blow molding plastik ngahasilkeun rupa-rupa barang sapopoé sareng industri: inuman sareng farmasi.botol-botol, pelumas jeung kimiawijerry kaléng, industridrum jeung tank IBC, tanki bahan beuleum otomotif sareng saluran hawa, halangan jalan, sareng wadah anu teu kaétang. Bahan gumantung kana bagian:PETpikeun botol inuman jelas,HDPEjeung HMW-HDPE pikeun kaléng, drum jeung bak,PPpikeun bungkusan panas-tahan jeung ipis-témbok, sarta PVC atawa résin rékayasa kayaning Pa pikeun husus sarta aplikasi panghalang.
Jinis mesin blow molding plastik
Aya tilu jinis prosés inti, ditambah kategori drive anu ngembang gancang anu ayeuna ditimbang ku pembeli dina taun 2026.
Mesin Extrusion Blow Molding (EBM)
Kumaha gawéna:extruder nu melts résin sarta ngadorong eta ngaliwatan sirah paeh pikeun ngabentuk tube nongkrong, parison; kapang nutup sabudeureun eta jeung hawa inflates eta ngalawan rongga. Kusabab awak, cecekelan jeung beuheung bentuk dina shot tunggal, Tonjolan niup molding nyaéta prosés pikeun diatur sarta bagian badag.Kaunggulan:biaya pakakas anu murah, ganti gancang, sareng rentang ukuran bagian anu paling lega - ti 100 ml botol nepi ka 220 L drum jeung saterusna.Aplikasi:jerry kaléng, drum kimiawi, cai jeung tanki suluh, toolboxes, halangan jalan, Toys. Ieu teh fit alam pikeun peti industri-volume tinggi, jeung prosés urang ngahususkeun dina; tingali urangkontinyujeungaccumulatormesin Tonjolan.
Mesin Injeksi Blow Molding (IBM)
Kumaha gawéna:a preform tepat ieu suntik-dibentuk dina rod inti, lajeng dipindahkeun ka stasiun niup dimana hawa inflates eta. Kusabab beuheungna didamel suntikan, IBM masihan akurasi beuheung anu saé sareng bérés anu mulus. Éta cocogleutik,-precision tinggi botol jeung kendi- vials farmasi, peti kosmetik - dina volume low kalawan besi tua pisan low. Éta henteu ngahasilkeun wadah anu diurus sareng henteu cocog pikeun bagian anu ageung.
Mesin Suntikan Blow Molding (ISBM)
Kumaha gawéna:a preform PET geus nyuntik, lajeng stretched axially bari eta ditiup. Orientasi biaxial ieu ngajajar polimér, ngahasilkeun témbok anu langkung jelas, langkung kuat sareng langkung hampang pikeun beurat anu ditangtukeun. ISBM nyaéta standar pikeunCai PET sareng botol inuman lemes, dimana lightweighting jeung transparansi anu decisive. Éta mangrupikeun kulawarga produk anu béda ti bagian industri HDPE.
2026: Mesin Blow Molding Sadaya-Electric sareng Servo-Disetir
Saluareun jinis prosés, pembeli dina 2026 beuki ngabandingkeuntéhnologi drive. Mesin tradisional nganggo hidraulik pamindahan tetep anu ngajalankeun kakuatan pinuh henteu paduli beban.Sadaya-listrikmesin ngaganti hydraulics kalawan motor servo, jeungservo-disetir hidrolikmesin ngajalankeun pompa utama dina paménta - duanana motong pamakéan énérgi sharply tur ningkatkeun repeatability. Desain sadaya-listrik anu umum dina leutik, mesin-precision tinggi; pikeun bagian industri badag nu peryogi gaya clamping pisan tinggi, aservo-disetir hidrolikmesin ilaharna méré kasaimbangan pangalusna hemat energi jeung tonase. Mesin kami nganggo pompa utama servo kalayan kontrol konvérsi frekuensi pikeun alesan ieu.
meja 1 · Tipe mesin vs bahan, kapasitas, aplikasi tur 2026 kauntungan
| Tipe | Bahan | Kapasitas has | aplikasi pangalusna | 2026 kauntungan |
|---|---|---|---|---|
| Ekstrusi (EBM) | HDPE, HMW-HDPE, PP, PVC, Pa | 100 ml – 2.000 L | Jerry kaléng, drum, tank, suku cadang mobil | Huluna multilayer ngajalankeun PCR / lapisan regrind |
| Suntikan (IBM) | PE, PP, PS | ≤ ~0,5 L | Pharma jeung botol leutik kosmetik | Beungeut pisan low, beuheung presisi |
| Peregangan suntik (ISBM) | PET | 0.2 – 10 L | Botol cai sareng inuman lemes | Lightweighting, kajelasan |
| Servo / sadaya-listrik | Sakur (teknologi drive) | rupa-rupa | Énergi-kritis, garis volume luhur | Panggedéna éfisién énergi uas |
Komponén konci sareng kumaha aranjeunna mangaruhan kaluaran
Dua mesin tiasa ngabagi kapasitas headline acan ngalakukeun béda pisan, sabab kualitas sareng kaluaran hirup dina komponén. Mesin anu langkung mirah sareng kadali témbok anu lemah biasana tétéla janten anu mahal - résin anu dibuang dina unggal bagian langkung ageung jurang harga dina sababaraha bulan.
- Unit screw / plasticizing.Melts na méteran résin. Diaméter screw (biasana 50–100 mm) jeung rasio L/D (24–25) nangtukeun homogénitas lebur jeung throughput; ngalembereh teu stabil nembongkeun up salaku bagian inconsistent hilir.
- Maot sirah jeung kontrol parison.Ngabentuk parison sareng profil témbokna sapanjang panjangna. A résolusi luhur témbok-ketebalan controller (contona sistem MOOG 100-titik) mangrupakeun tunggal pangbadagna uas on duanana ongkos résin jeung kakuatan bagian.
- Unit clamping.Nutup jeung nahan kapang ngalawan tekanan niup internal. clamping sinkron jeung ngonci langsung-tekanan ngajaga platens paralel; tonnage saeutik teuing ngahasilkeun flash jeung bagian lemah.
- Sistim cooling.Nyetél bagian ngalawan kapang. Cooling biasana mangrupa hambalan pangpanjangna dina siklus, jadi cooling design - teu extruder - susunan kaluaran nyata jeung kontrol warpage.
- Sistim kontrol jeung automation.Ngajalankeun sareng ngajadikeun otomatis jalur. A PLC dipercaya / HMI (Mitsubishi, Weinview) tambah robot take-out na deflashing ngajaga konsistensi jeung OEE on unmanned ngalir.
Méja 2 · Komponén vs fungsi, métrik kualitas sareng naon anu kedah ditaroskeun nalika mésér
| komponén | Fungsi | Métrik kualitas kapangaruhan | Tanya supplier |
|---|---|---|---|
| Screw / plasticizing | Ngalembereh jeung résin méteran | Ngalembereh homogénitas, kaluaran | Diaméter screw, L/D, HDPE kg/h? |
| Paéh sirah / kontrol parison | Bentuk jeung profil parison | Tembok-ketebalan uniformity, pamakéan résin | Sabaraha titik ketebalan témbok? |
| Unit clamping | Tutup jeung tahan kapang | Flash, integritas bagian | Gaya clamping sareng jinis konci? |
| Sistim cooling | Nyetél bagian | Waktu siklus, warpage | Desain cooling sareng spésifikasi cai? |
| Kontrol / otomatis | Ngajalankeun jeung ngajadikeun otomatis | Konsistensi, OEE | Merk PLC/HMI, robot take-out? |
2026 tren dina blow molding
PCR jeung résin daur ulang kasaluyuan
Target merek sareng pangaturan ngadorong eusi daur ulang (PCR) dina bungkusan. Ngajalankeun variabel, kadang kacemar didaur ngalembereh tungtutan parison tighter jeung kontrol hawa, sarta mindeng asirah maot multilayerjadi hiji regrind atawa PCR core bisa sandwiched antara kulit parawan. Mesin kalayan kontrol ketebalan témbok anu tepat sareng zona suhu anu stabil nanganan résin daur ulang langkung ngahampura.
AI sareng ngawaskeun pinter
Baris beuki instrumented.dasbor OEE, pangropéa prediktif, diagnostics jauh jeung adjustment parameter otomatis pindah ti pilihan premium kana ekspektasi. Malahan sistem alarem dasar anu ngamungkinkeun supplier ngadiagnosa kasalahan tina jarak jauh tiasa ngaktipkeun stoppage multi-dinten janten perbaikan dinten anu sami - anu, dina garis 24/7, langkung saé tibatan bédana harga mesin.
Énergi efisiensi
Énergi nyaéta biaya ngulang anu ngajalankeun pikeun kahirupan mesin, ku kituna eta beuki drive kaputusan beuli. Ungkit utama nyaéta apompa utama servo, dioptimalkeun pamakéan hawa dikomprés (hawa mangrupa salah sahiji utiliti paling mahal dina tutuwuhan), sarta cooling efisien. Kusabab énergi mangrupakeun komponén nyata biaya per botol, hiji drive efisien mindeng mayar deui gancang ti sagala pamutahiran séjén dina garis-volume tinggi.
Méja 3 · 2026 trend vs dampak pabrik, titik meuli jeung ROI
| Tren | Dampak kana pabrik | titik meuli | nilai ROI |
|---|---|---|---|
| PCR / résin daur ulang | Kedah ngajalankeun variabel, kacemar ngalembereh | sirah Multilayer + kontrol témbok kuat | Minuhan target daur ulang merek / pangaturan |
| AI / ngawaskeun pinter | Kurang downtime, setelan gancang | Dasbor OEE, diagnostik jauh, sistem alarem | Uptime luhur, scrap handap |
| Énergi efisiensi | Énergi lumangsung = ongkos lumangsung | Pompa Servo, hawa dioptimalkeun, cooling efisien | Biaya handap per bagian, payback gancang |
Kumaha carana milih palastik mesin blow molding katuhu
Cara anu paling dipercaya pikeun nangtukeun mesin nyaéta damel ti bagian ka luar, sareng nangtoskeun total biaya kapamilikan tinimbang harga stiker:
- Nangtukeun produk munggaran.Ukuran panggedéna, naha éta gaduh gagang, résin, spésifikasi témbok sareng sertifikasi naon waé (drop-test, UN).
- Lajeng nangtukeun kaluaran.Ngarobih siklus garing ka kaluaran nyata sareng volume poean sateuacan milih stasiun tunggal vs ganda atanapi akumulator.
- Cocog sareng jinis mesin.Dicekel / badag → Tonjolan; leutik tepat → suntik; PET jelas → regang.
- Beurat énergi sareng automation.Servo drive sareng robot take-out naékkeun harga tapi nurunkeun biaya jalan.
- Pariksa jasa, suku cadang, masang sareng pelatihan.A mesin mangrupa hubungan dékade-lila; rojongan mutuskeun uptime.
- Hakim dina TCO, sanes harga.Résin, tanaga, besi tua jeung downtime dwarf gap harga antara dua mesin leuwih hirup maranéhanana.
meja 4 · Daptar pariksa meuli urang
| Kriteria | Naon pikeun mastikeun |
|---|---|
| Kapasitas | Volume bagian max + kaluaran poean realistis |
| Énergi | Servo drive, dipasang kW, hawa jeung pamakéan cai |
| Kasaluyuan bahan | HDPE / PP / PVC / PA / eusi PCR |
| Laju changeover | waktos robah kapang, tunggal vs multi-maot |
| rojongan sanggeus-jualan | Garansi, masang, latihan, suku cadang |
| Kasalametan jeung minuhan | Tirai cahaya, CE, tes-tes / UN dimana diperyogikeun |



Instalasi, wiring jeung commissioning
A garis molding niup mangrupakeun utiliti-beurat install, sarta paling reureuh mimiti-up asalna tina kesiapan situs tinimbang mesin sorangan. Konfirmasi kabutuhan poko sateuacan mesin sumping:
- Utiliti.Pasokan listrik sareng kabel anu leres, hawa anu dikomprés bersih dina tekanan anu diperyogikeun, aliran sareng tekanan cai cooling, sareng sambungan hidrolik upami tiasa.
- Situs sareng yayasan.A tingkat, beban-dipeunteun lanté pikeun beurat mesin, tambah spasi jelas sabudeureun platen nu, extruder sarta nyandak-kaluar pikeun operasi sarta perawatan.
- Runtuyan commissioning.Mimitian pompa oli, mawa mesin nepi ka suhu (ngawenangkeun sababaraha jam cai cooling on), ngamimitian Tonjolan jeung témbok-ketebalan controller, teras ngajalankeun siklus manual saméméh pindah ka otomatis.
- Panarimaan (percobaan).Pariksa kaluaran siklus garing, uniformity ketebalan témbok, beurat bagian jeung finish, sarta fungsi kaamanan saméméh sign-off.
Insinyur kami ngarambat ka pabrik anjeun pikeun masang, komisi sareng operator karéta, ku kituna jalurna ngahontal produksi stabil langkung gancang tibatan pamasangan mandiri.
Masalah umum sareng ngungkulan
Paling defects blow molding ngalacak deui opat levers - profil ketebalan témbok, suhu ngalembereh, gaya clamping sarta cooling. tabél ieu peta nu defects pembeli nanya ngeunaan lolobana sabab biasa maranéhanana sarta perbaikan.
meja 5 · Cacat vs kamungkinan ngabalukarkeun jeung ngalereskeun
| Cacad | Kamungkinan ngabalukarkeun | Perbaikan heula pikeun nyobaan |
|---|---|---|
| Bocoran | Lemah ciwit-off / tembok ipis dina las | Saluyukeun profil témbok jeung ciwit-off, niup timing |
| Ketebalan témbok henteu rata | profil Parison pareum / maot teu dipuseurkeun | Re-profil parison, puseur sirah paeh |
| Parison teu stabil | Suhu lebur / stroke gudang | Pariksa zona suhu sareng stroke gudang |
| Halimun / pemutihan | Ngalembereh temp atawa cooling teuing agrésif | Tune suhu ngalembereh jeung laju cooling |
| Rocker handap | Dasar cooling / tekanan niup | Saluyukeun cooling base jeung tekanan niup |
| Flash kaleuwihan | Teu cukup clamp / kapang dipaké | Pariksa gaya clamping, mariksa kapang |
| Warpage / deformasi | Cooling teu cukup | Manjangkeun waktos cooling, nurunkeun suhu cai |
Lamun kaluaran ragrag tinimbang kualitas, cukang lantaranana leuwih mindeng stroke gudang atawa cooling ti extruder nu - éta tempat munggaran kasampak. besi tua pengkuh sarta unplanned eureun oge sered disumputkeun pangbadagna dina OEE, naha nu mangrupa kontrol témbok stabil sarta automation dipercaya mayar deui ogé saluareun biaya headline maranéhna.
Outlook pasar 2026–2030
Paménta téh ajeg tur lega basis. Nurutkeun kana Grand View Panalungtikan, pasar mesin niup molding palastik global éta ngeunaan$3.2 milyar dina 2024 sareng diperkirakeun ngahontal kira-kira $4.0 milyar ku 2030, CAGR sakitar 4.2%. Tumuwuhna didorong ku bungkusan, komponén otomotif, wadah industri sareng kasehatan, sarengAsia-Pasifik mangrupikeun daérah panggedéna di sakitar 39% pasar. Ekstrusi tetep bagéan prosés panggedéna pikeun bagian kerung industri, sedengkeun PET stretch blow molding nuju dina bungkusan inuman.
Pikeun pembeli, sinyal praktis nyaéta yén ieu pasar modernisasi, sanes booming: pertumbuhan konsentrasi dimana mesin nambihan efisiensi, kamampuan eusi daur ulang sareng otomatisasi. Éta sababna kaputusan pameseran 2026 kirang ngeunaan spésifikasi dasar sareng langkung seueur ngeunaan efisiensi énergi, kasaluyuan PCR, uptime sareng total biaya kapamilikan.
Meunangkeun cutatan mesin blow molding plastik
Béjakeun ka kami produk anjeun, ukuran, résin sareng kaluaran sapopoé — kami bakal nyarankeun jinis sareng konfigurasi anu leres, kalayan spésifikasi nyata sareng angka siklus.
Meunang Quote a Ngobrol dina WhatsAppPatarosan anu sering ditaroskeun
Naon téh mesin niup molding plastik?
Ngadamel produk palastik kerung ku pemanasan résin, ngabentuk kana bentuk lemes, inflating eta kalawan hawa dikomprés dina kapang a, sarta cooling eta - ngahasilkeun botol, jerry kaléng, drum, tank jeung peti. Jenis utama nyaéta Tonjolan, suntik jeung suntik manteng niup molding.
Naon jenis utama mesin blow molding?
Extrusion (EBM) pikeun bagian HDPE anu diurus sareng ageung, suntik (IBM) pikeun botol leutik anu tepat, sareng manteng suntikan (ISBM) pikeun botol PET anu jelas. Mesin ogé digambarkeun salaku kontinyu, accumulator, multilayer na servo / sadaya-listrik.
Bahan mana anu tiasa dianggo?
HDPE jeung HMW-HDPE, PP, PVC jeung Pa dina mesin Tonjolan; PET dina mesin manteng suntik. HDPE nyaéta standar pikeun kaléng, drum jeung tank; PET pikeun botol jelas.
Sabaraha biaya mesin blow molding plastik?
Biaya didorong ku ukuran bagian sareng gaya clamping, jumlah sirah paeh, témbok tunggal vs multilayer, sareng automation. mesin single-stasiun leutik nu paling affordable; garis kendang accumulator badag hargana jauh leuwih. Total biaya kapamilikan - tanaga, besi tua jeung perawatan - biasana masalah leuwih ti harga stiker.
Naon bedana ékstrusi sareng suntik blow molding?
Extrusion extrudes a parison kerung jeung blows eta, nyieun diatur sarta bagian badag. Suntik molds a preform tepat mimitina, lajeng blows eta - idéal pikeun leutik, botol akurat tapi henteu pikeun handles atawa bagian badag.
Kumaha kuring milih ukuran mesin anu leres?
Mimitian ti volume bagian pangbadagna anjeun sarta kaluaran poean. Kalikeun kaluaran siklus garing ku faktor efisiensi 0.75-0.85 sareng jam ngajalankeun anjeun pikeun pariksa kapasitas nyata, teras pilih stasiun tunggal vs ganda, atanapi akumulator pikeun bagian ageung.
Kumaha kuring ngirangan defects sareng scrap?
Paling defects ngalacak profil ketebalan témbok, suhu ngalembereh, gaya clamping atawa cooling. Kontrol ketebalan témbok parison anu tepat, tonnage clamp anu leres sareng penyejukan anu nyukupan ngaleungitkeun seueur masalah bocor, lampu kilat, témbok henteu rata sareng masalah warpage.
Naha mesin blow molding sadaya-listrik patut dina 2026?
Sadaya-listrik tur mesin servo-disetir motong pamakéan énérgi sarta ngaronjatkeun kabisaulangan, ngarah mayar deui panggancangna dina-volume tinggi, garis énergi-intensif. Pikeun bagian industri badag, mesin hidrolik servo-disetir mindeng méré kasaimbangan pangalusna hemat energi jeung gaya clamping tinggi.
kacindekan
Milih mesin niup molding plastik mangrupakeun runtuyan, teu spésifikasi tunggal: nangtukeun bagian, ukuran kaluaran, cocog tipe prosés, lajeng beuratna énergi, automation jeung rojongan. Ekstrusi nyertakeun sabagéan ageung wadah industri, suntik cocog sareng botol leutik anu tepat, sareng cetakan blow manjang gaduh inuman PET - kalayan servo sareng sadaya-listrik drive ayeuna motong sadaya tilu énergi. Dina taun 2026 kaputusan anu misahkeun pameseran anu saé tina anu mahal nyaétaefisiensi énergi, kasaluyuan PCR, automation, OEE sarta total biaya kapamilikan- dirojong ku rojongan jasa nyata. Kéngingkeun éta leres sareng mesinna tiasa tetep salami dasawarsa.